 en
 fr
 es
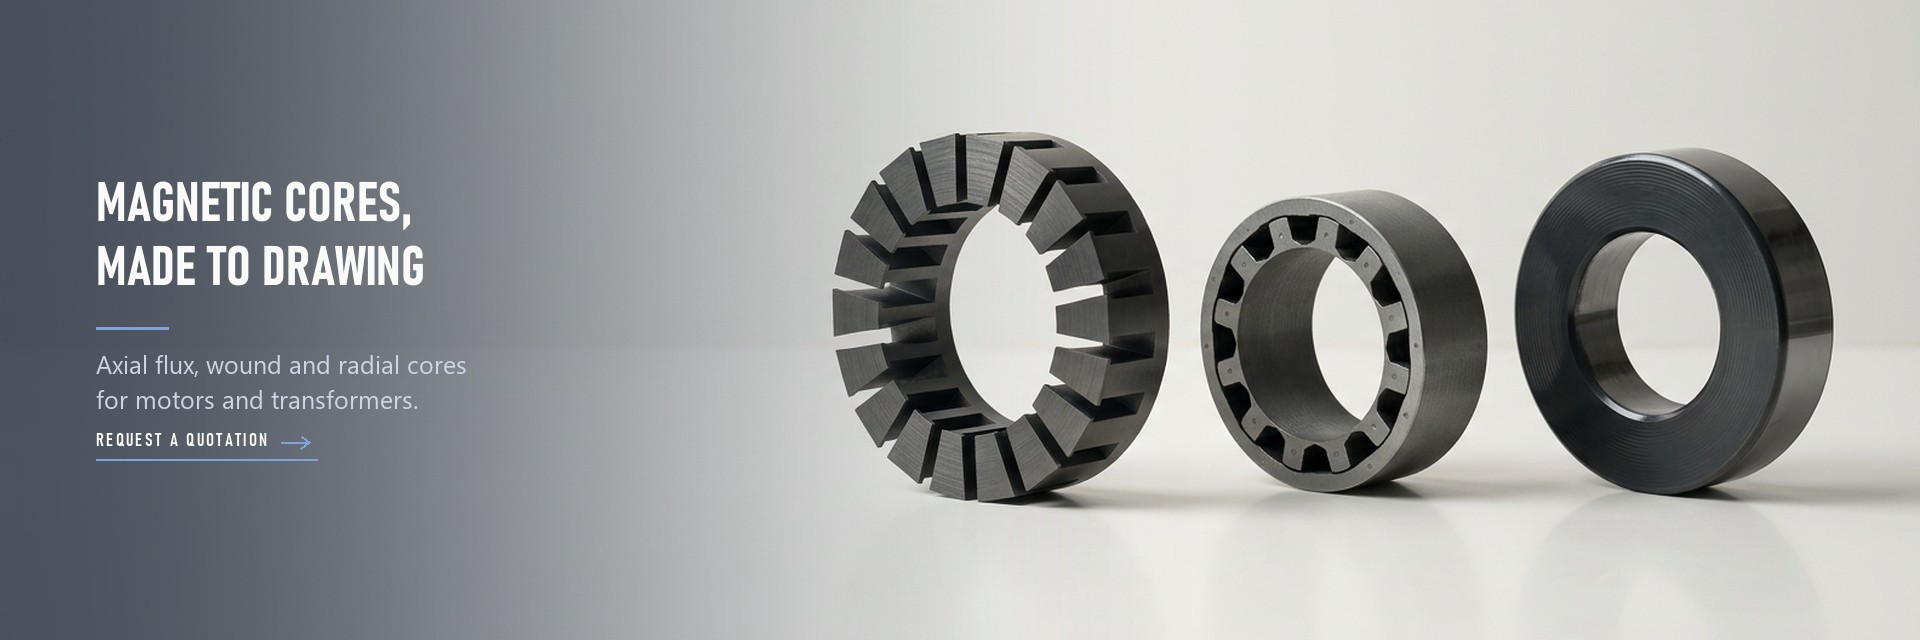
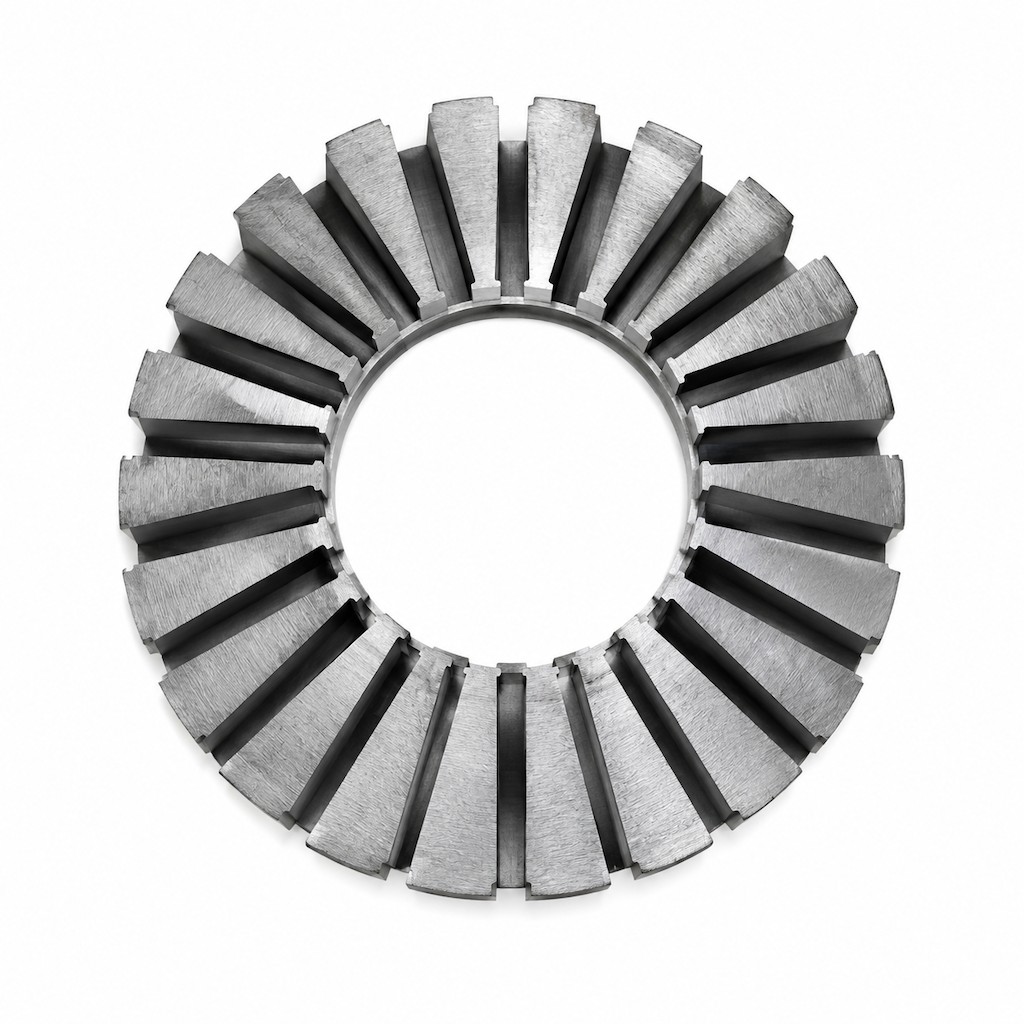
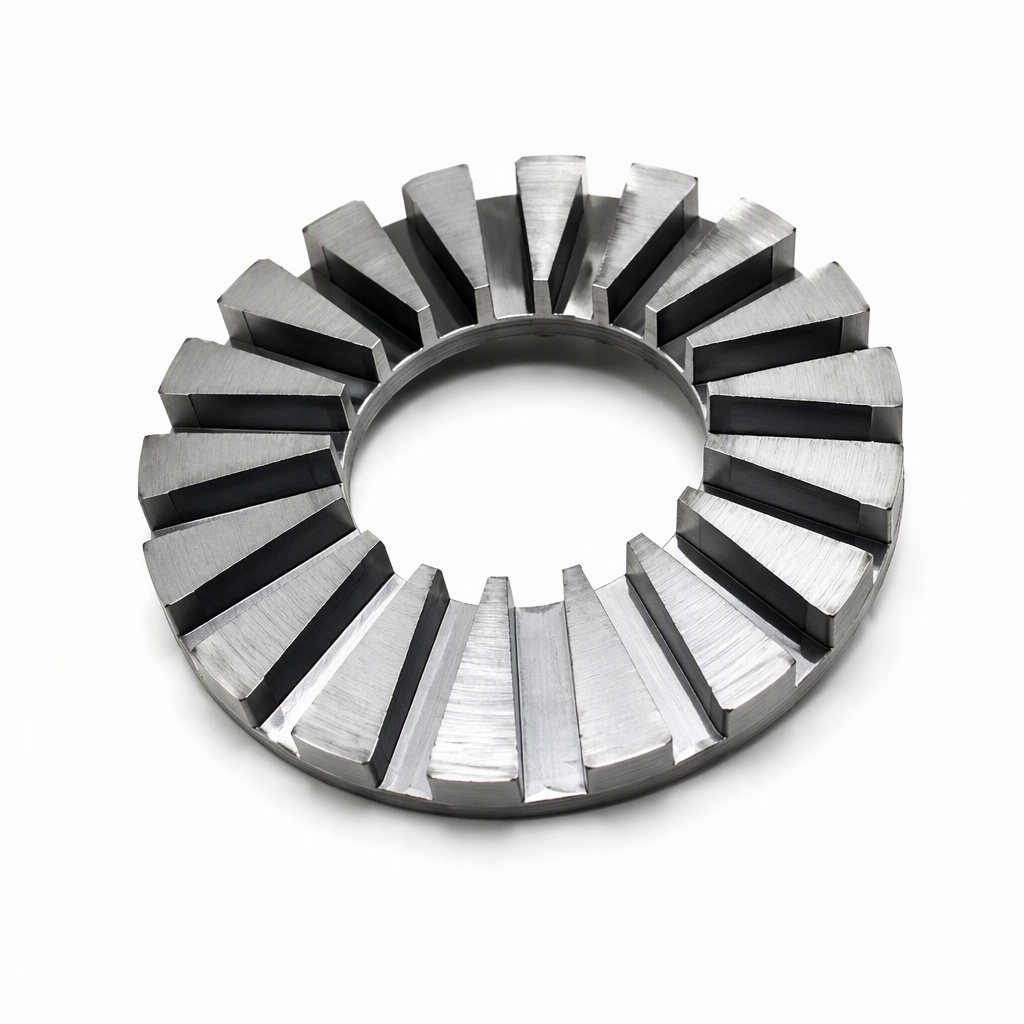
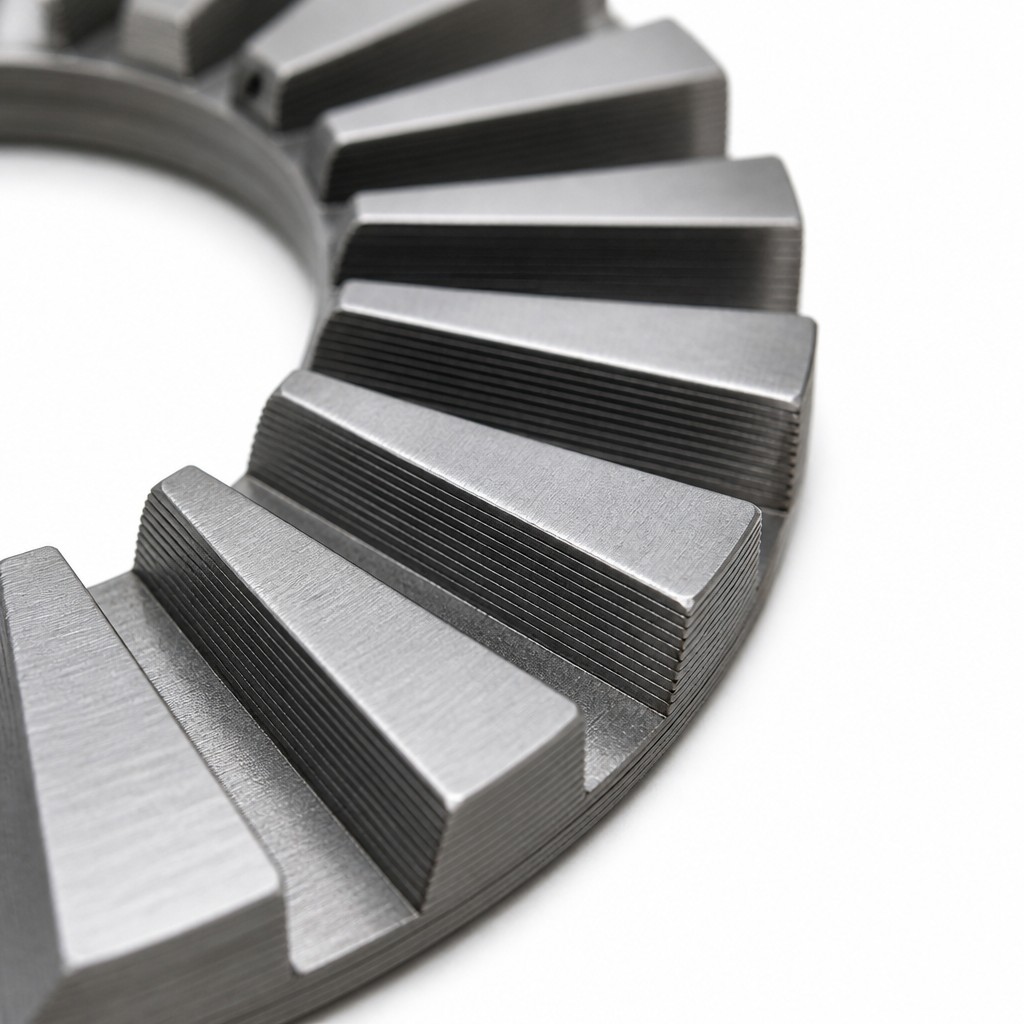
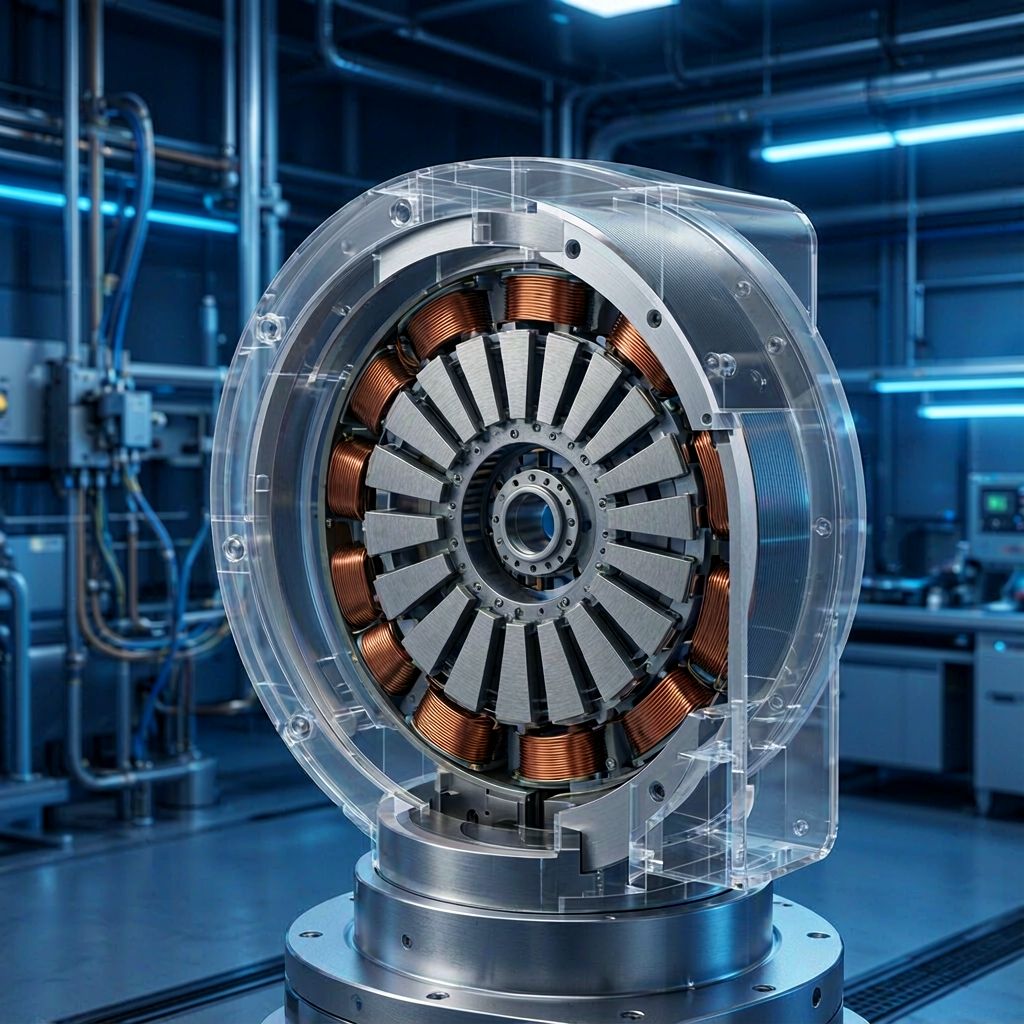
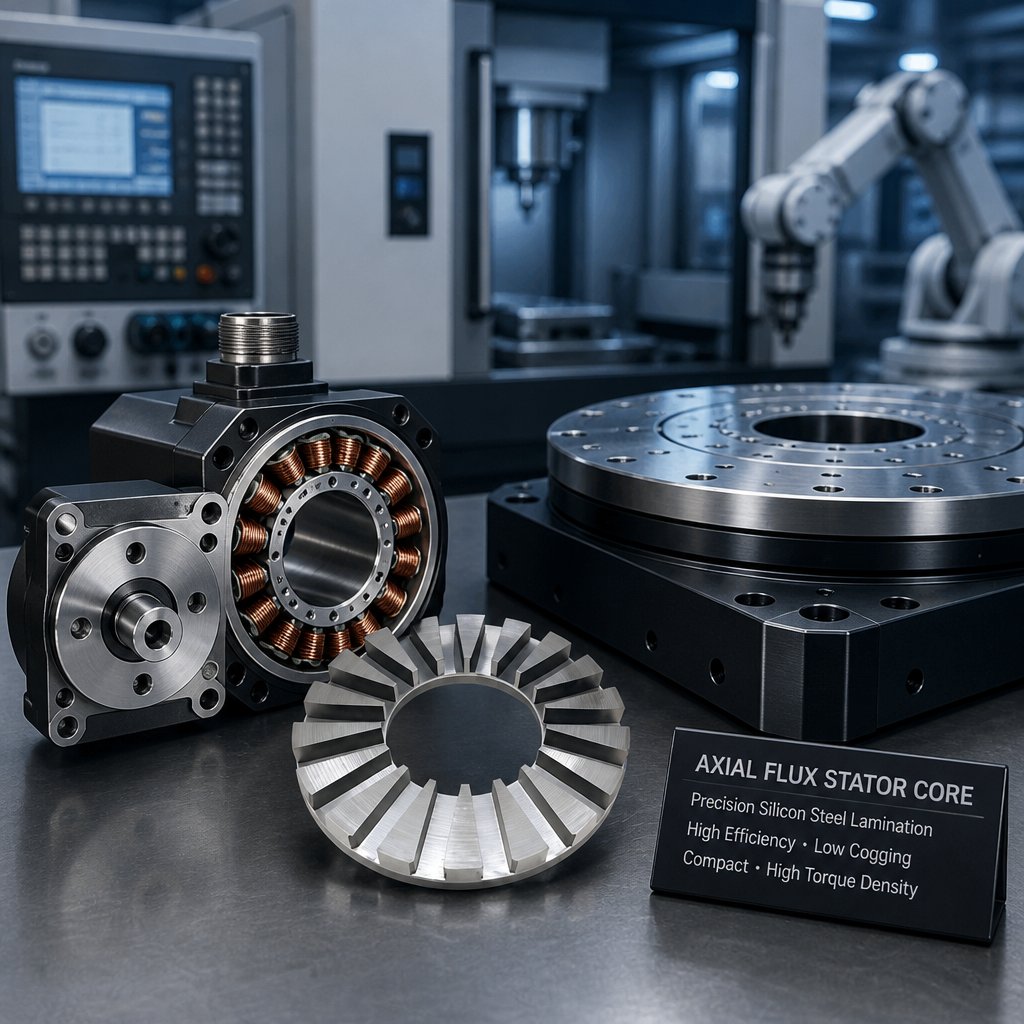
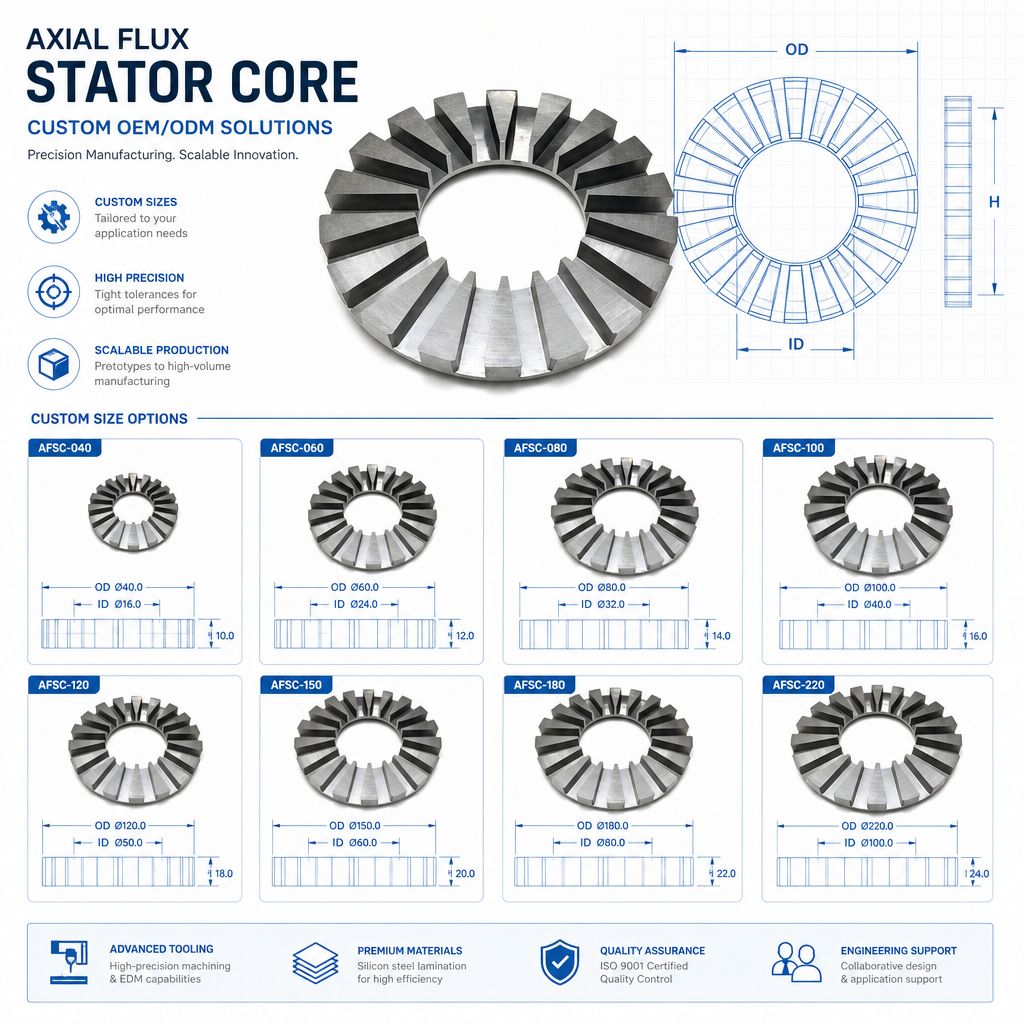
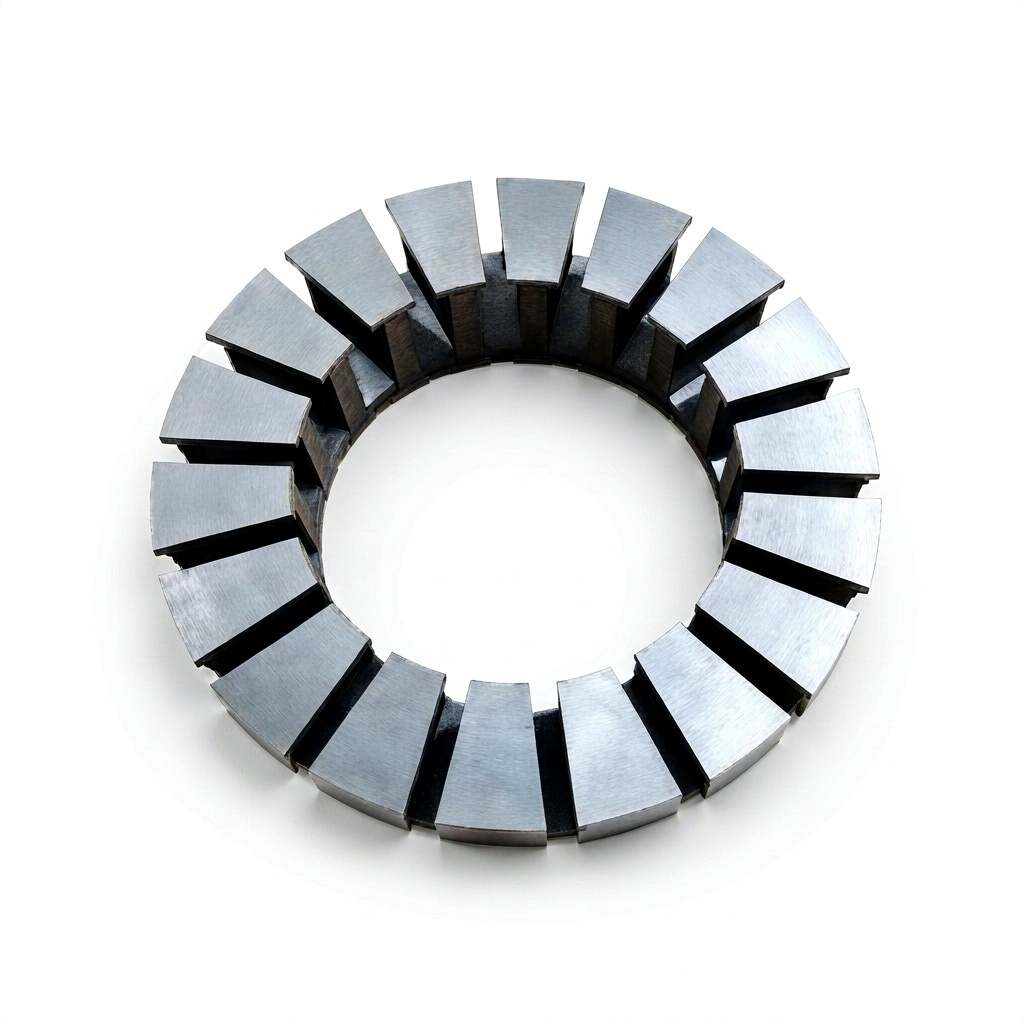
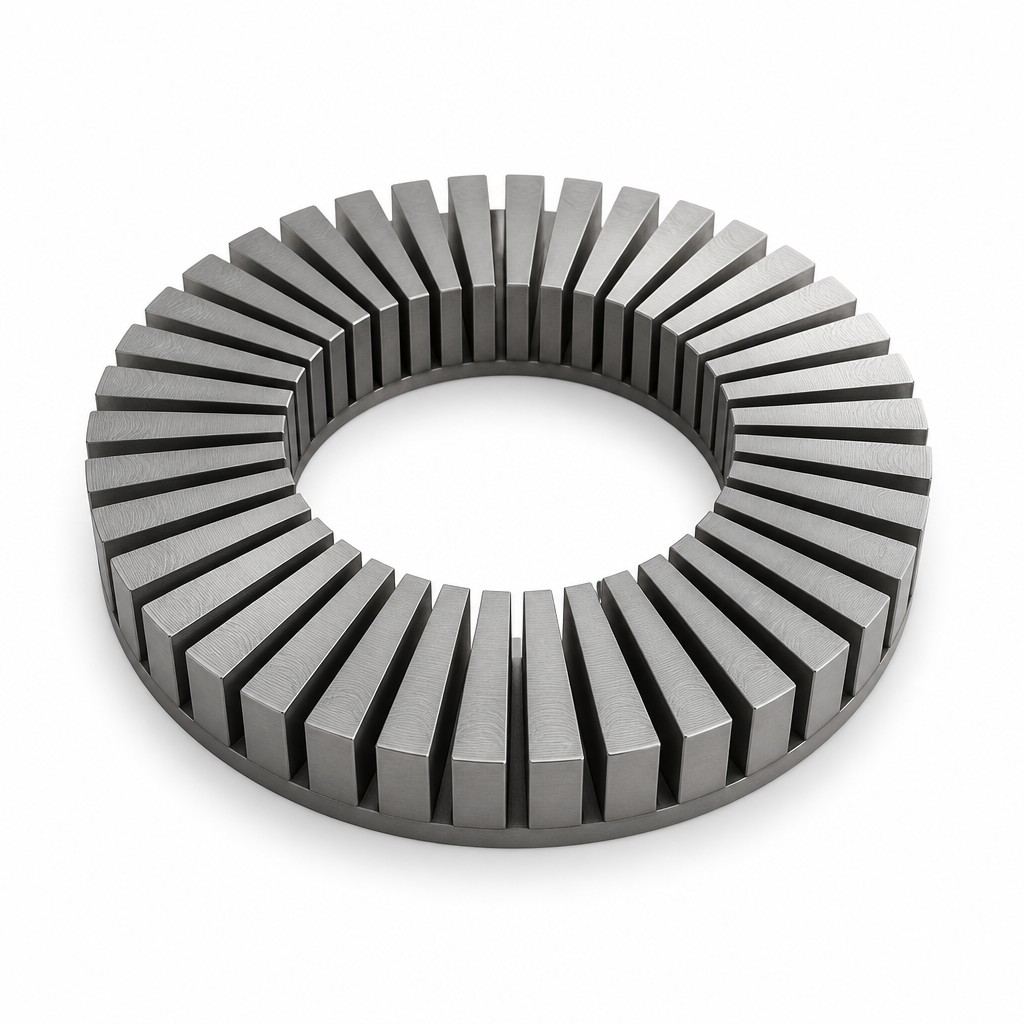
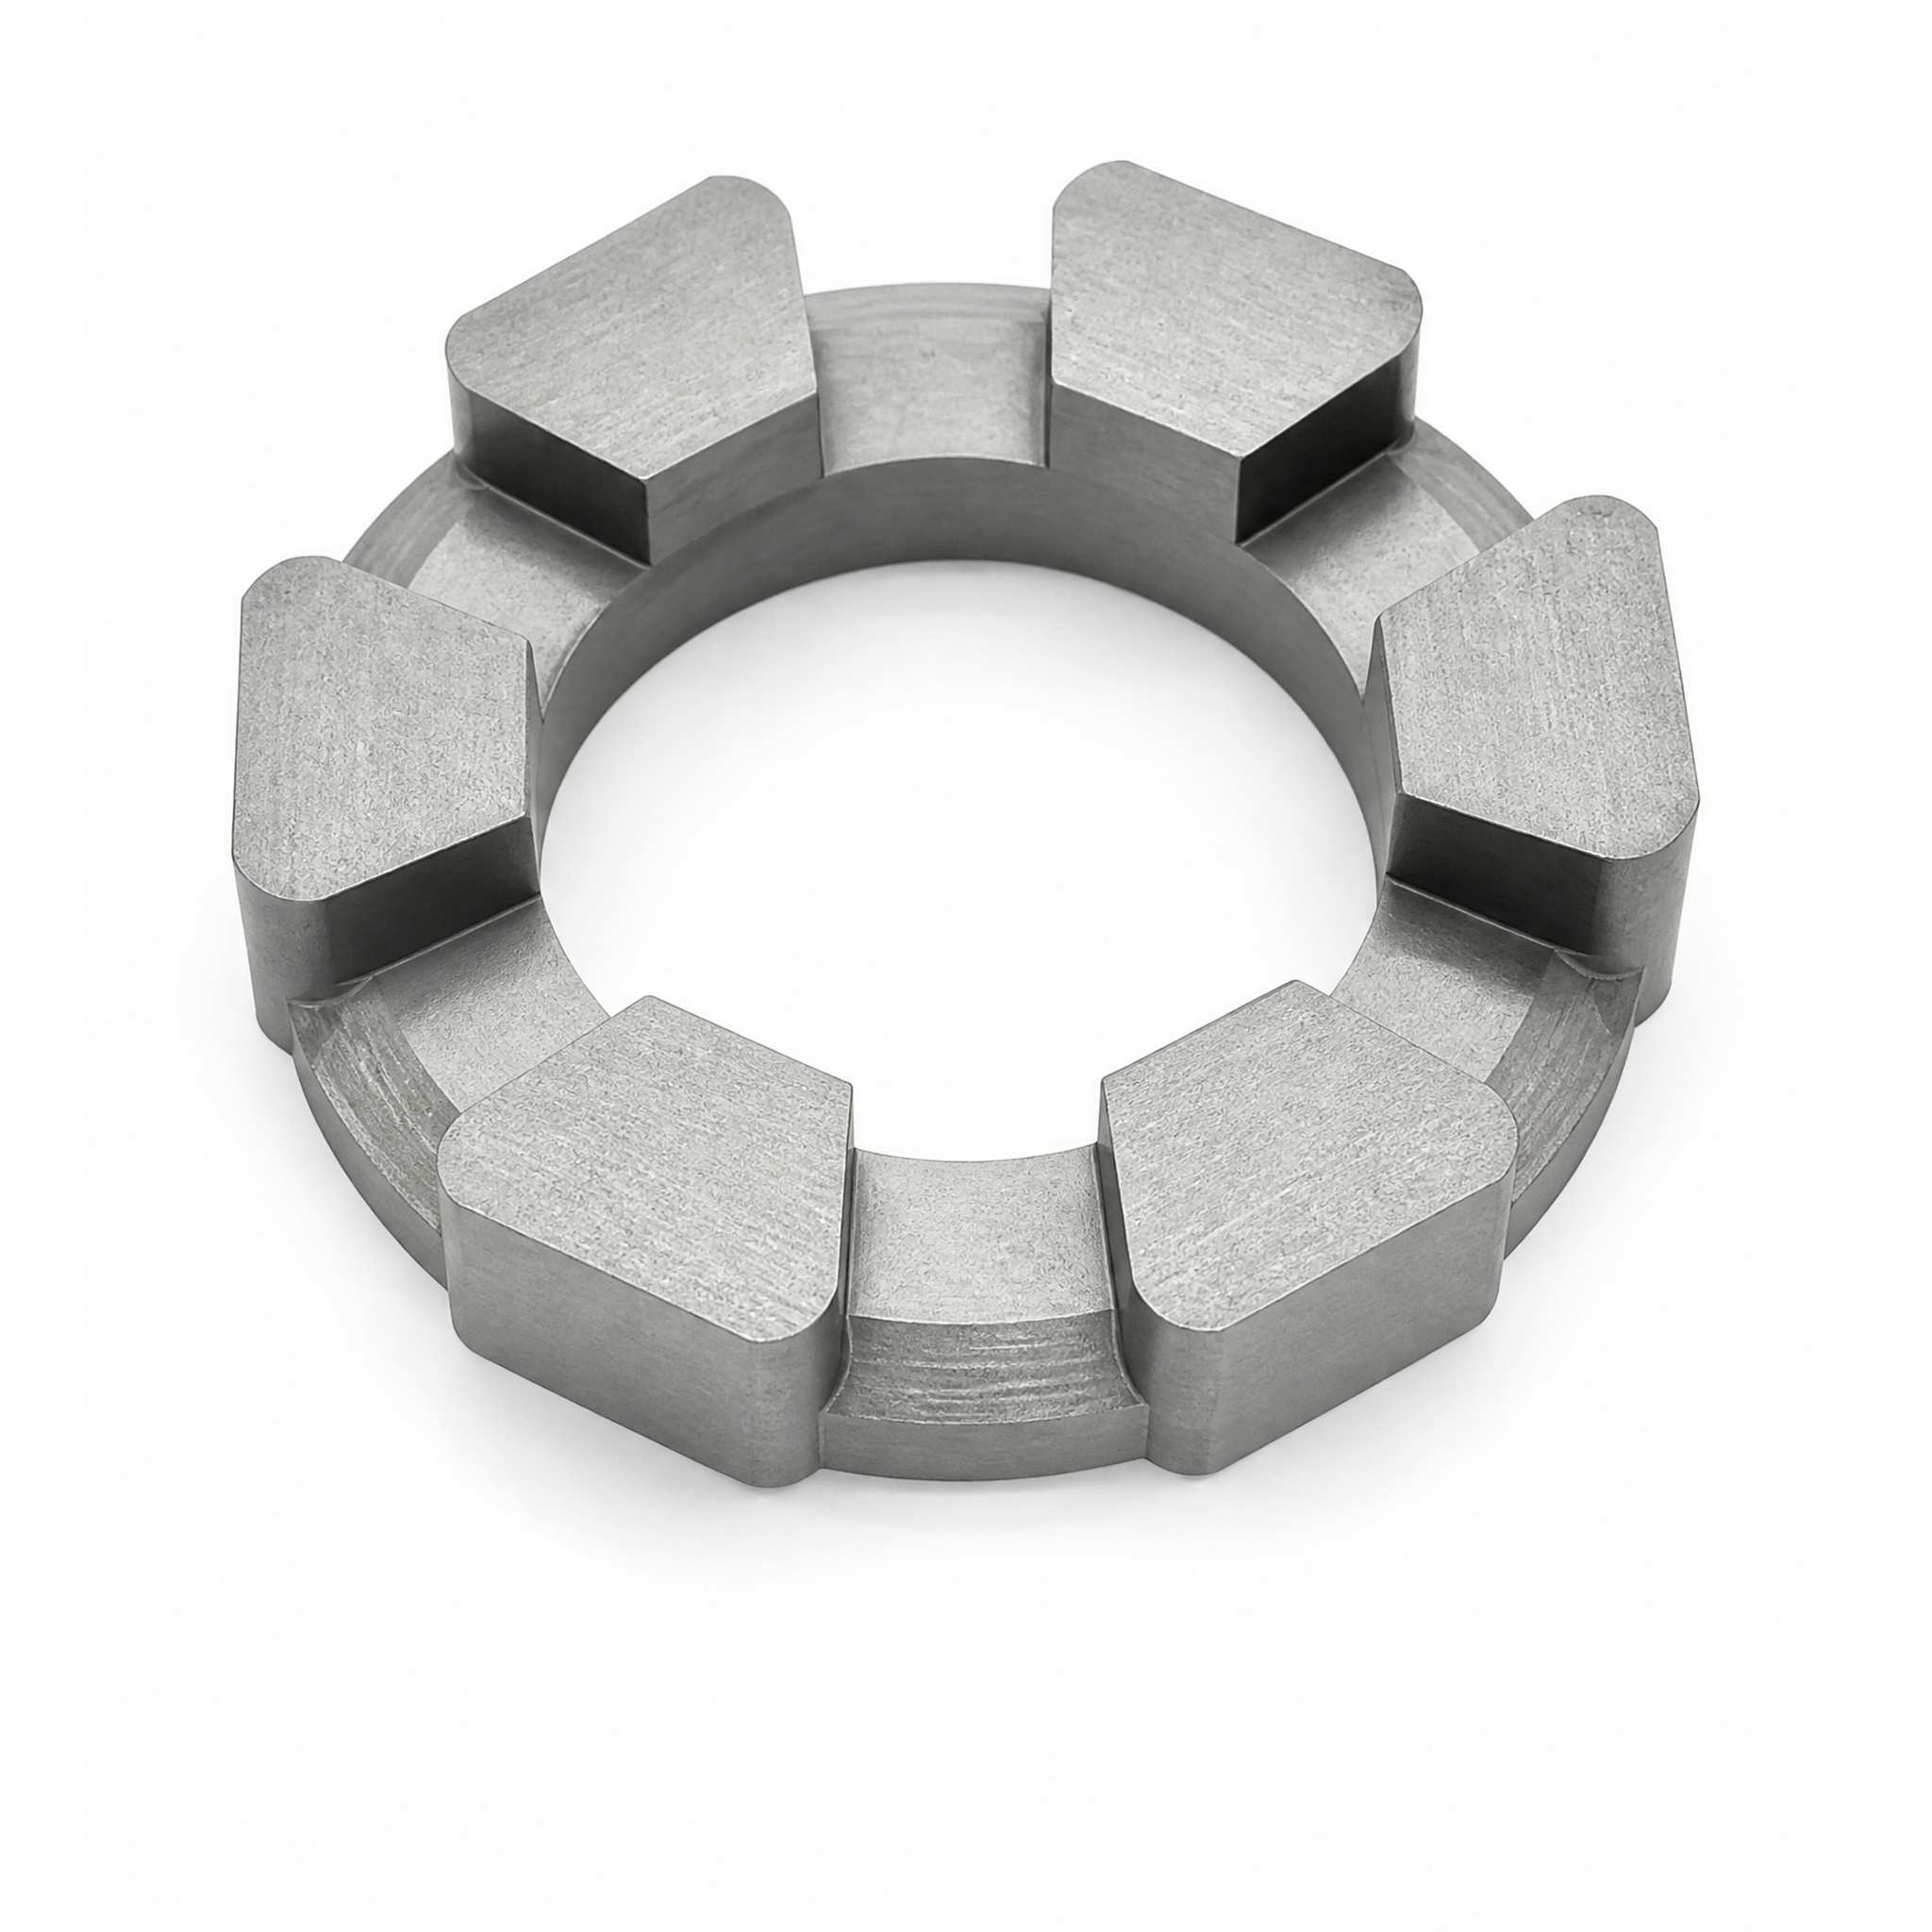
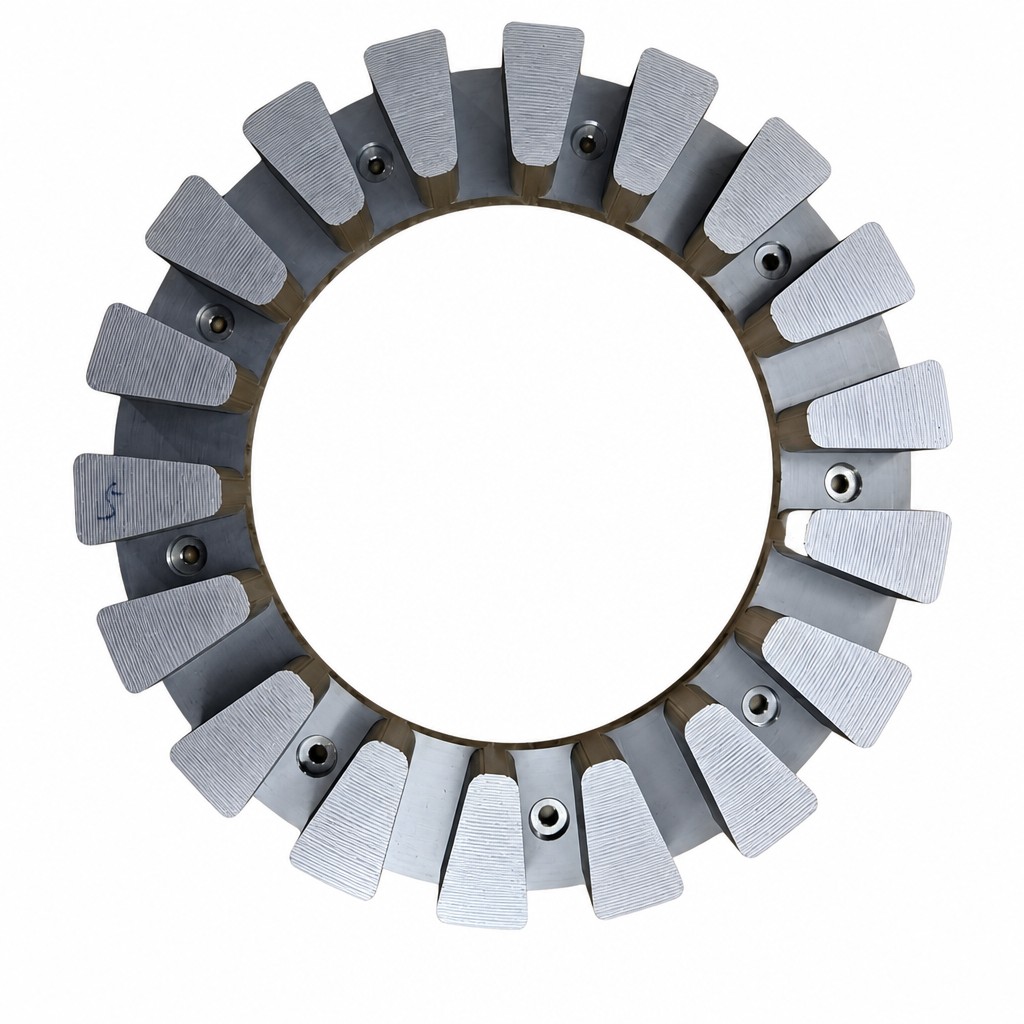
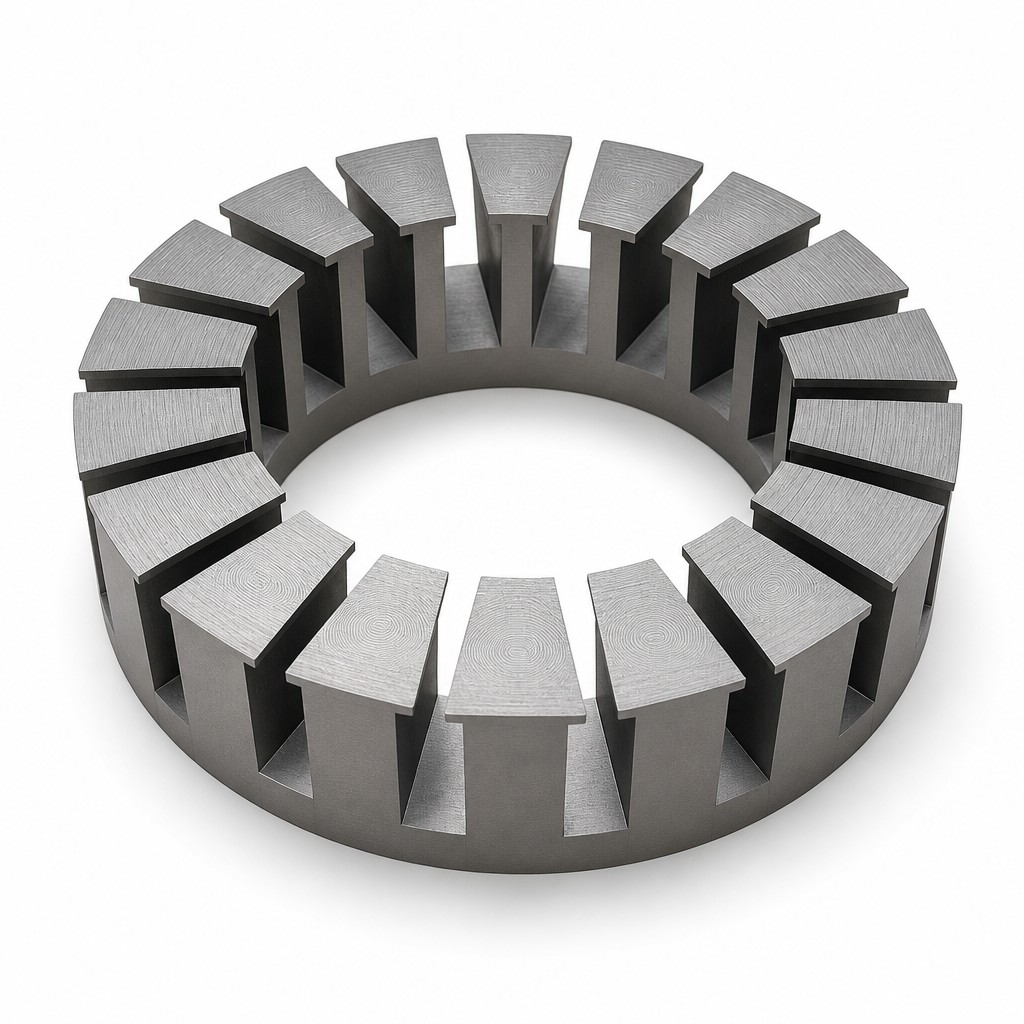
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Origen del producto :
CHINAPuerto de embarque :
NANSHA/SHEKOU/SHANGHAI/NINGBOPago :
TT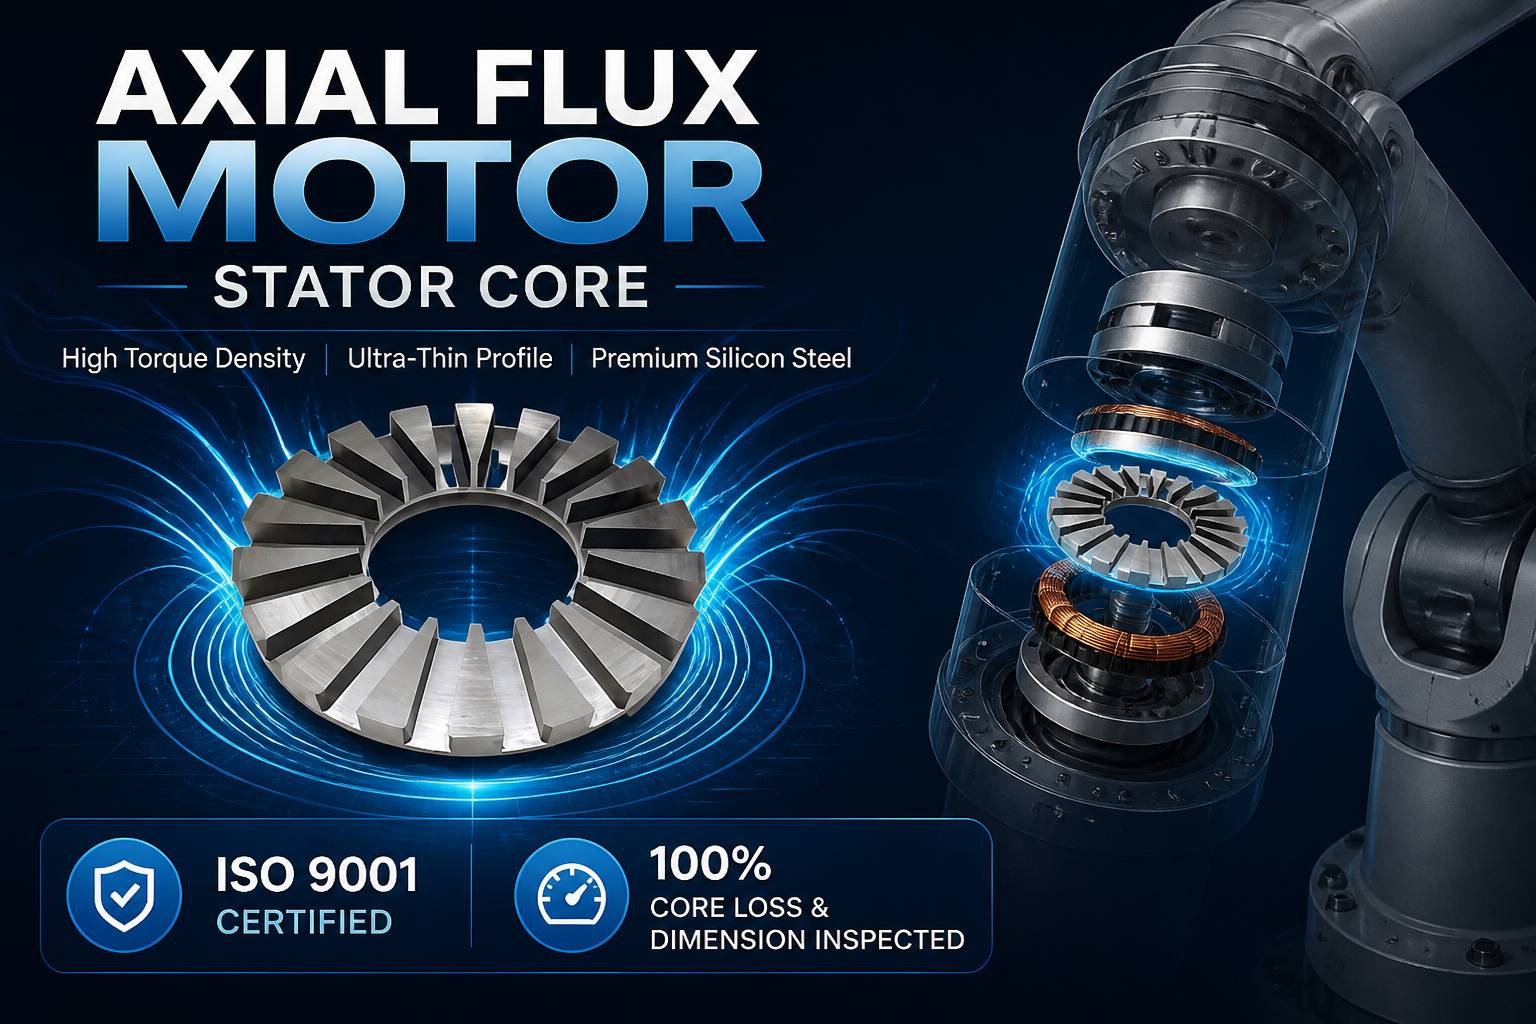
Descripción general de ingeniería: Núcleos de estator de micromotores de flujo axial de precisión
Shunge Steel fabrica núcleos de estator para micromotores de flujo axial de alta precisión y diseño personalizado en Foshan, Guangdong, China. Diseñados específicamente para sistemas de movimiento miniatura de alto par y ultracompactos, nuestros núcleos de flujo axial bobinados ofrecen una densidad de potencia excepcional en espacios axiales reducidos donde los micromotores cilíndricos convencionales (de flujo radial) no caben.
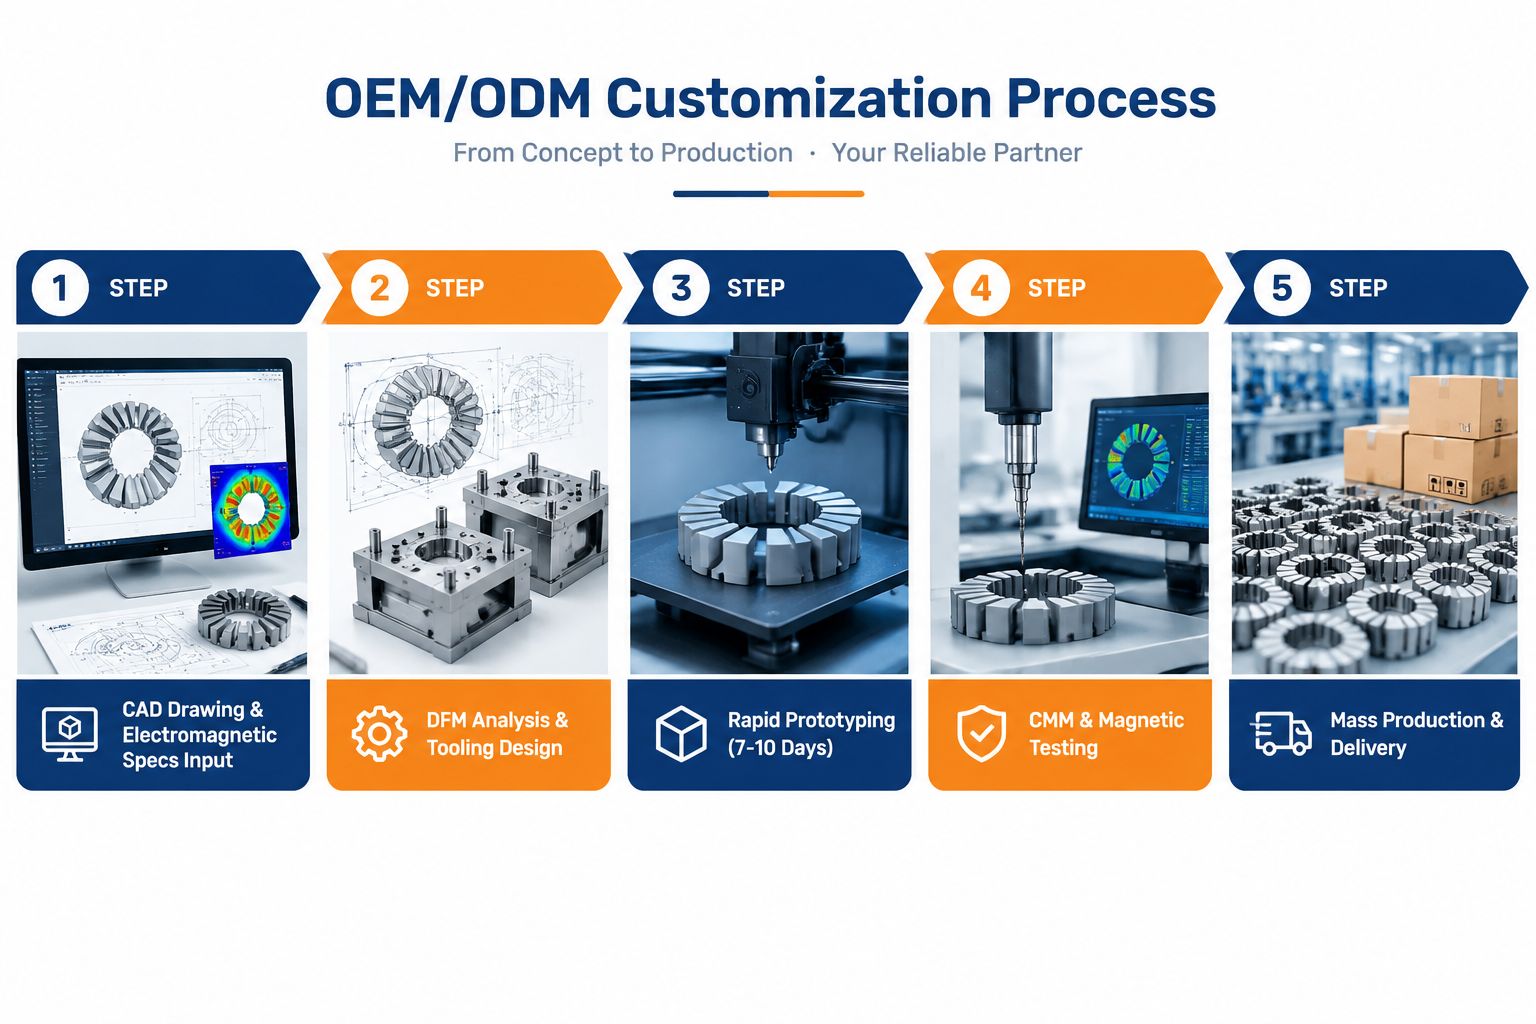
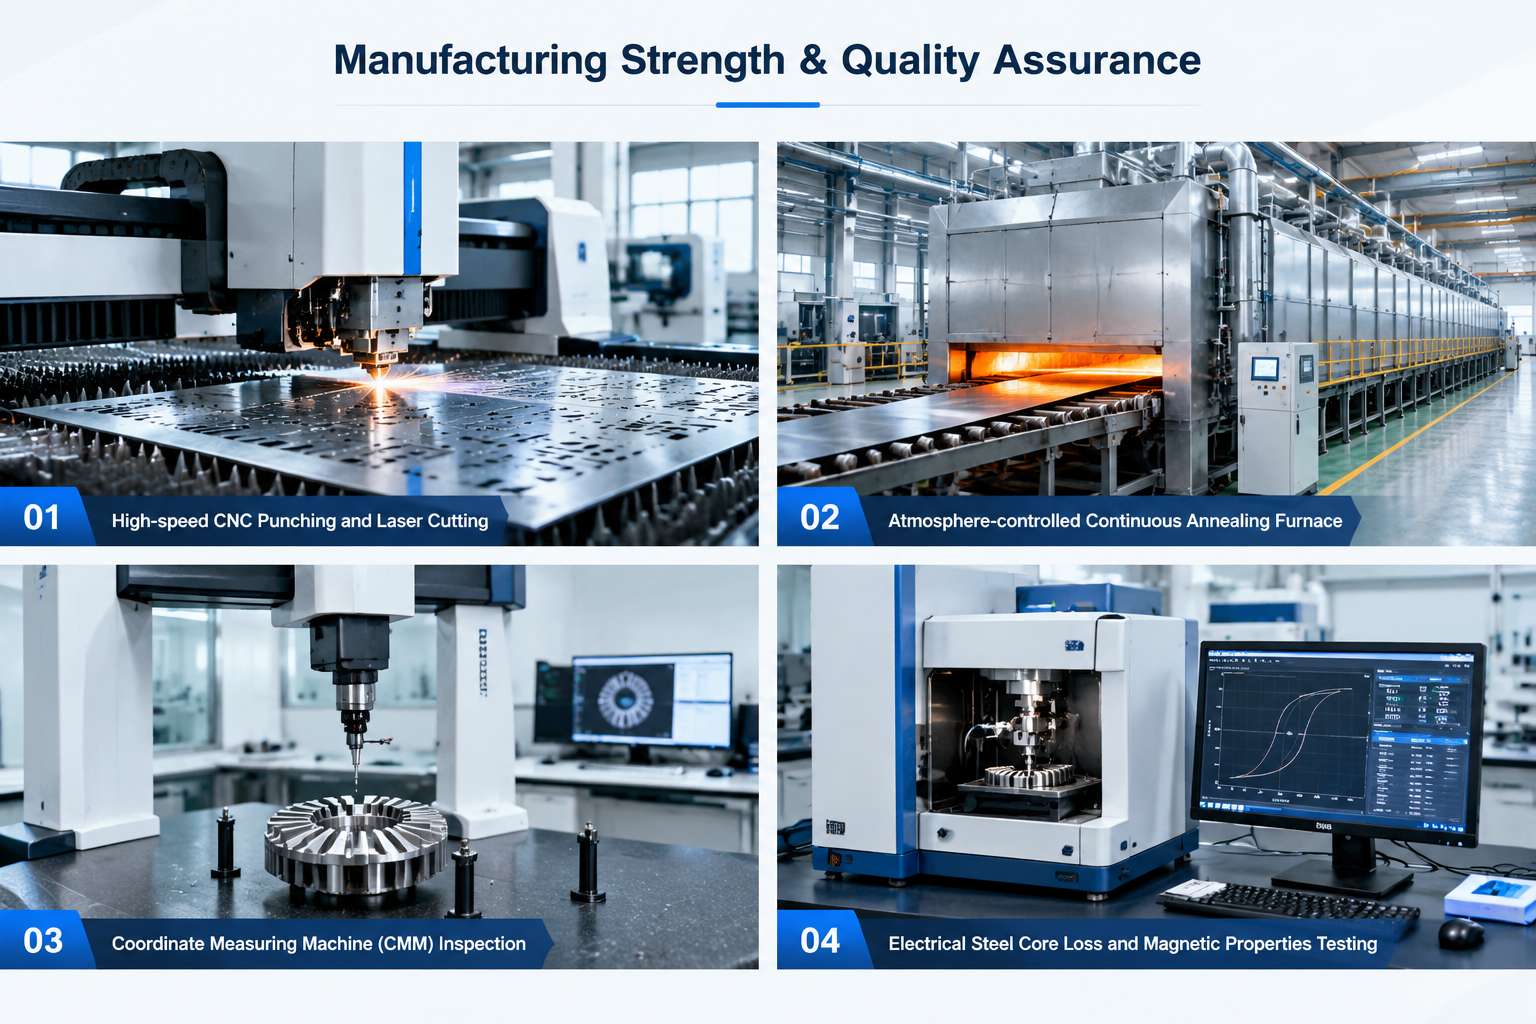
A diferencia de los estatores de micromotores radiales tradicionales que dependen de herramientas de laminación estampada complejas, nuestros núcleos de microestator de flujo axial se producen mediante el bobinado de precisión de tiras de acero eléctrico ultrafinas (de 0,10 mm a 0,35 mm), seguido de un corte láser CNC de alta precisión para formar perfiles de dientes y ranuras personalizados (como geometrías de 6, 8 o 12 ranuras, o geometrías sesgadas personalizadas). Este proceso elimina las costosas inversiones en matrices de estampado, lo que permite la creación rápida de prototipos, iteraciones de diseño flexibles y una fabricación en serie altamente rentable para herramientas médicas, robótica, dispositivos ópticos y microactuadores aeroespaciales.
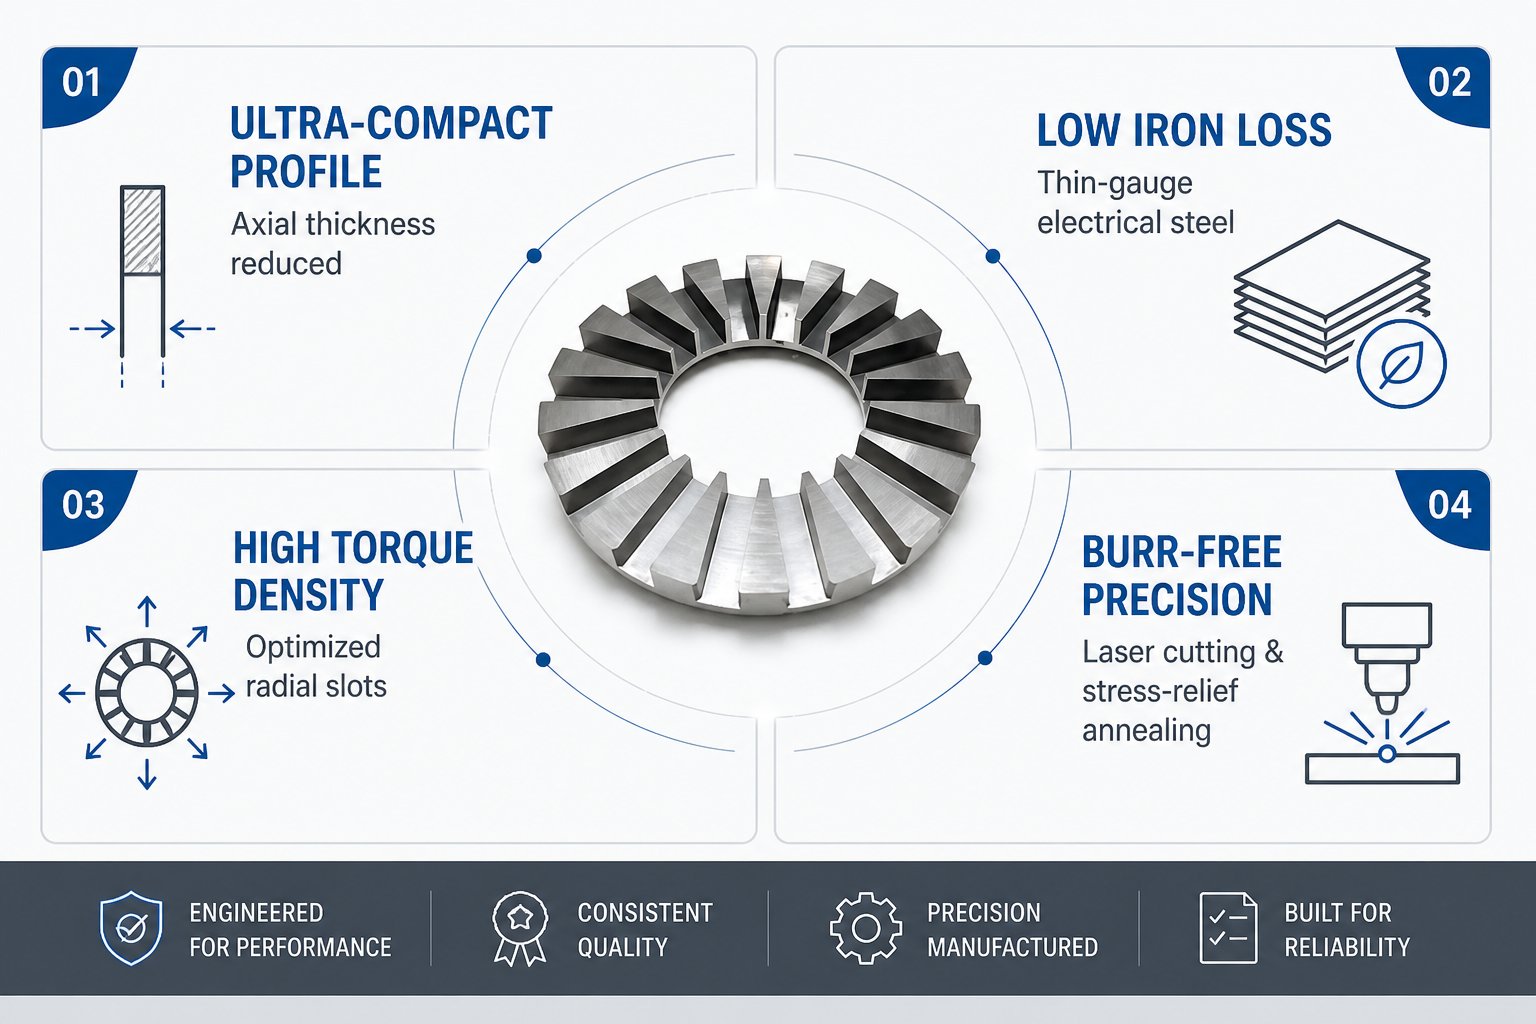
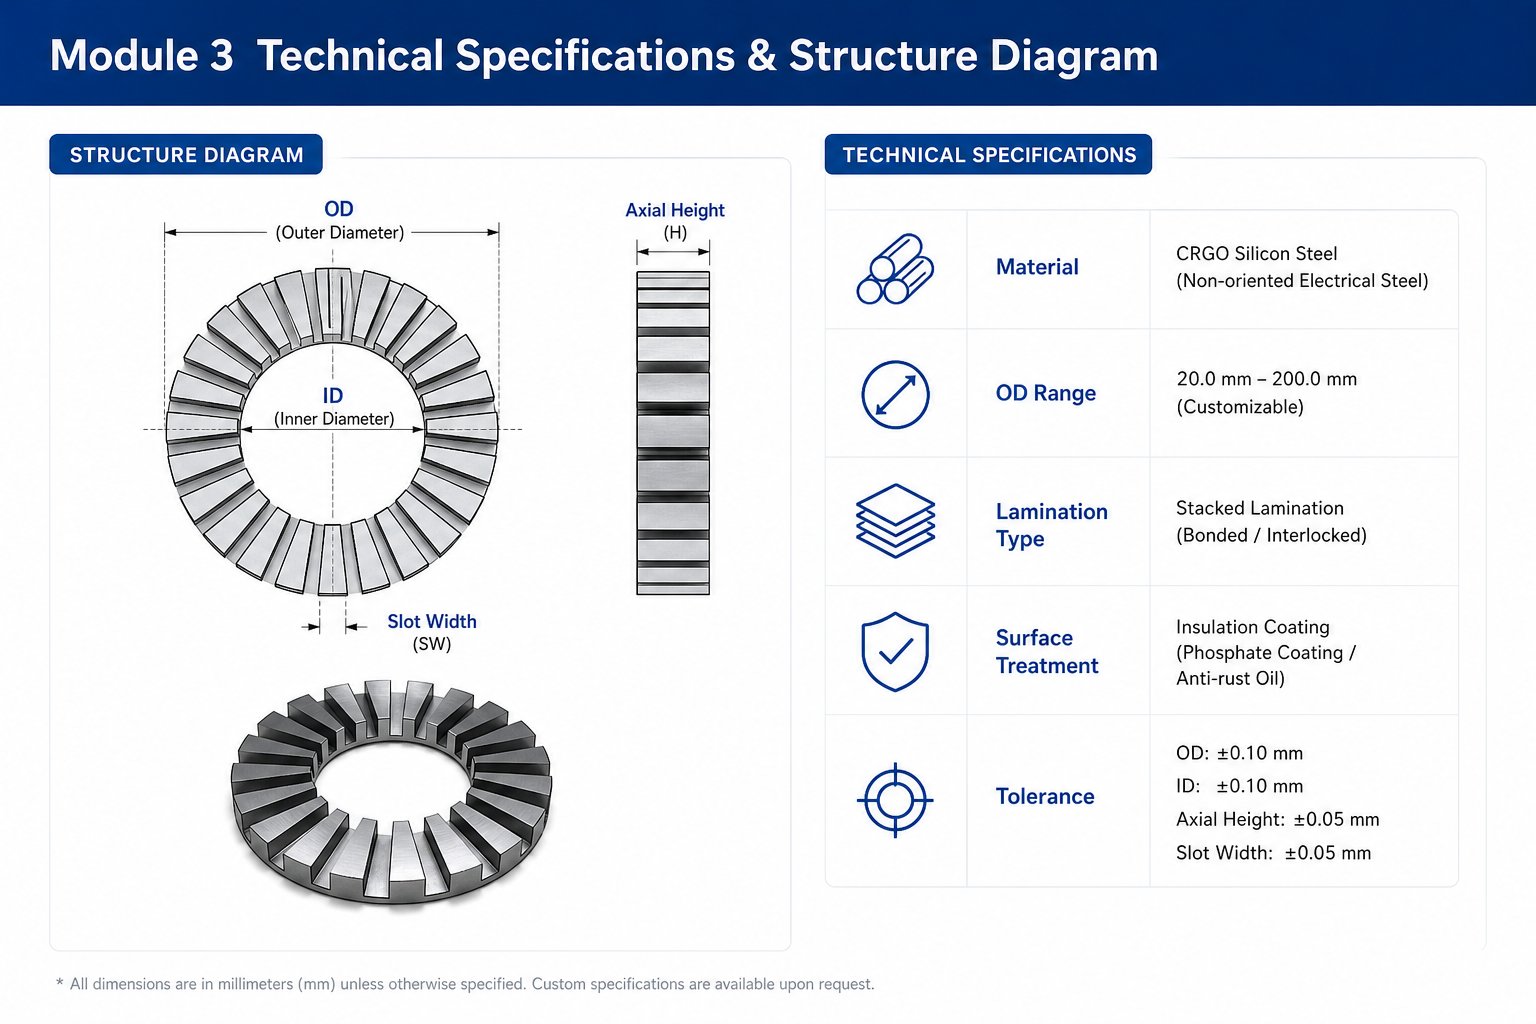
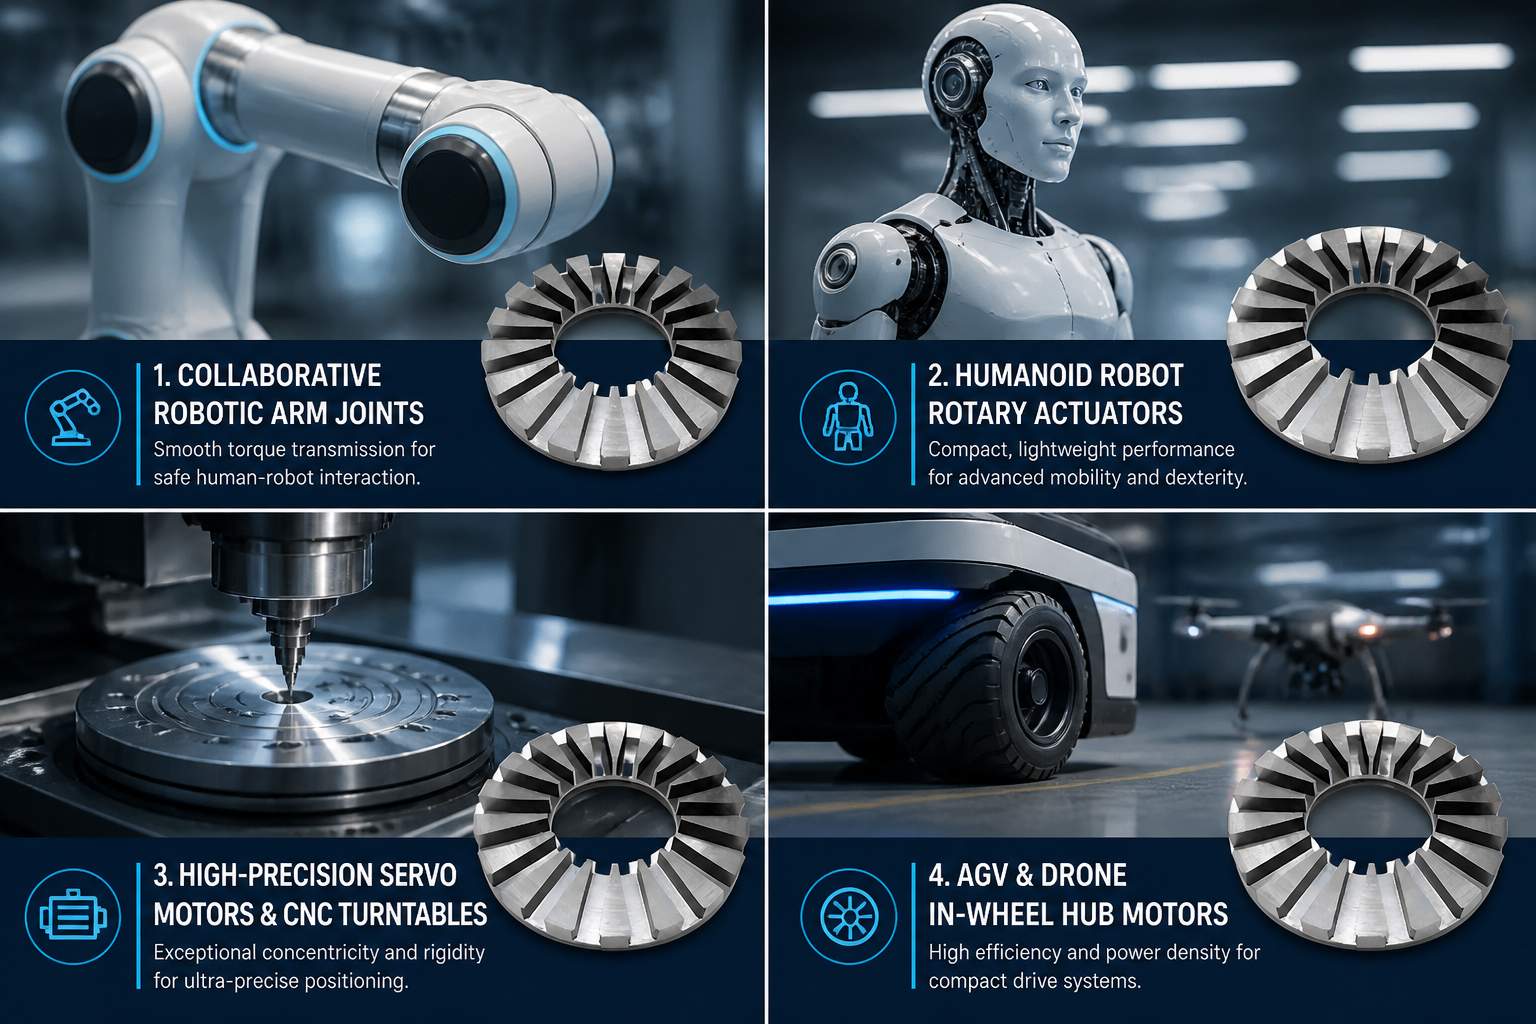
Nuestros núcleos de estator de micromotores de flujo axial personalizados proporcionan la base magnética ideal para aplicaciones de micromovimiento de alta gama:
P1: ¿Cuál es la principal ventaja de un núcleo de micromotor de flujo axial en comparación con un micromotor de flujo radial?
A: Un micromotor de flujo axial utiliza un campo magnético axial que atraviesa el entrehierro paralelo al eje del rotor. Esta geometría en forma de disco maximiza la superficie activa generadora de par dentro de una longitud axial extraordinariamente corta, lo que proporciona hasta el doble de densidad de par que los motores radiales cilíndricos, a la vez que reduce significativamente el peso total del accionamiento.
P2: ¿Necesitamos pagar por las herramientas o los troqueles de estampado para fabricar un micronúcleo personalizado de 6 o 12 ranuras?
R: No. Dado que las ranuras y la forma de los dientes se crean mediante corte láser CNC de alta precisión sobre núcleos bobinados, no hay ningún coste de utillaje para troqueles. Puede modificar la geometría de las ranuras o probar prototipos con diferentes cantidades de dientes sin necesidad de adquirir troqueles nuevos.
P3: ¿Qué opciones de espesor de acero eléctrico ofrecen para micromotores de alta velocidad?
A: Procesamos habitualmente tiras de acero eléctrico ultrafinas con espesores que van desde 0,10 mm, 0,15 mm y 0,20 mm hasta 0,35 mm. Para micromotores de alta velocidad que operan a altas frecuencias eléctricas, un material más delgado reduce drásticamente las pérdidas por corrientes parásitas en el núcleo y el aumento de temperatura.
P4: ¿Puede Shunge Steel fabricar estatores en miniatura con orificios centrales huecos?
R: Sí. Los diámetros interiores se pueden personalizar hasta Ø 8 mm o ampliar para adaptarse a diseños de ejes huecos, trayectorias de haces ópticos, anillos colectores o enrutamiento interno de cables para articulaciones robóticas.
P5: ¿Cuál es el tiempo de entrega de los prototipos de núcleos de micromotores?
R: Gracias a nuestro proceso de fabricación láser sin troqueles, los prototipos de ingeniería se producen, inspeccionan y envían normalmente en un plazo de 7 a 15 días hábiles tras la aprobación del dibujo CAD.
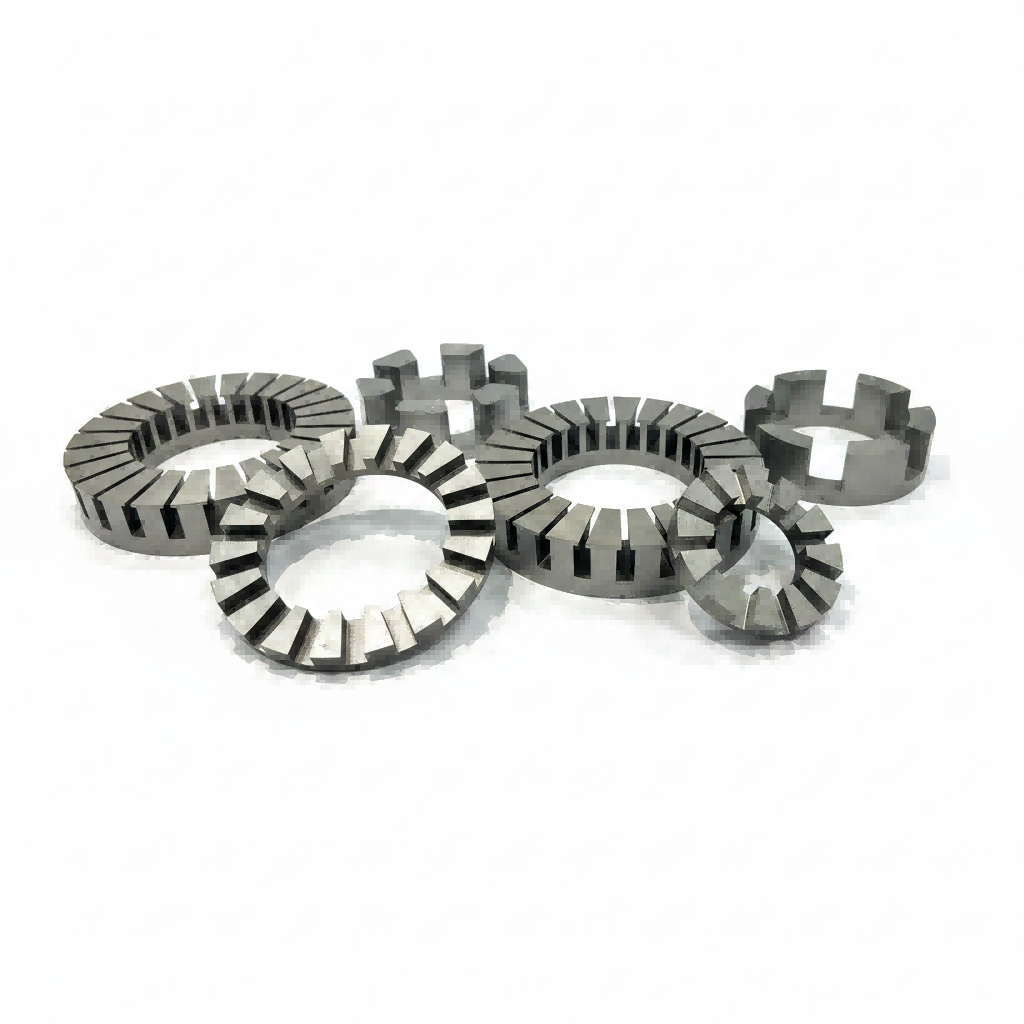
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
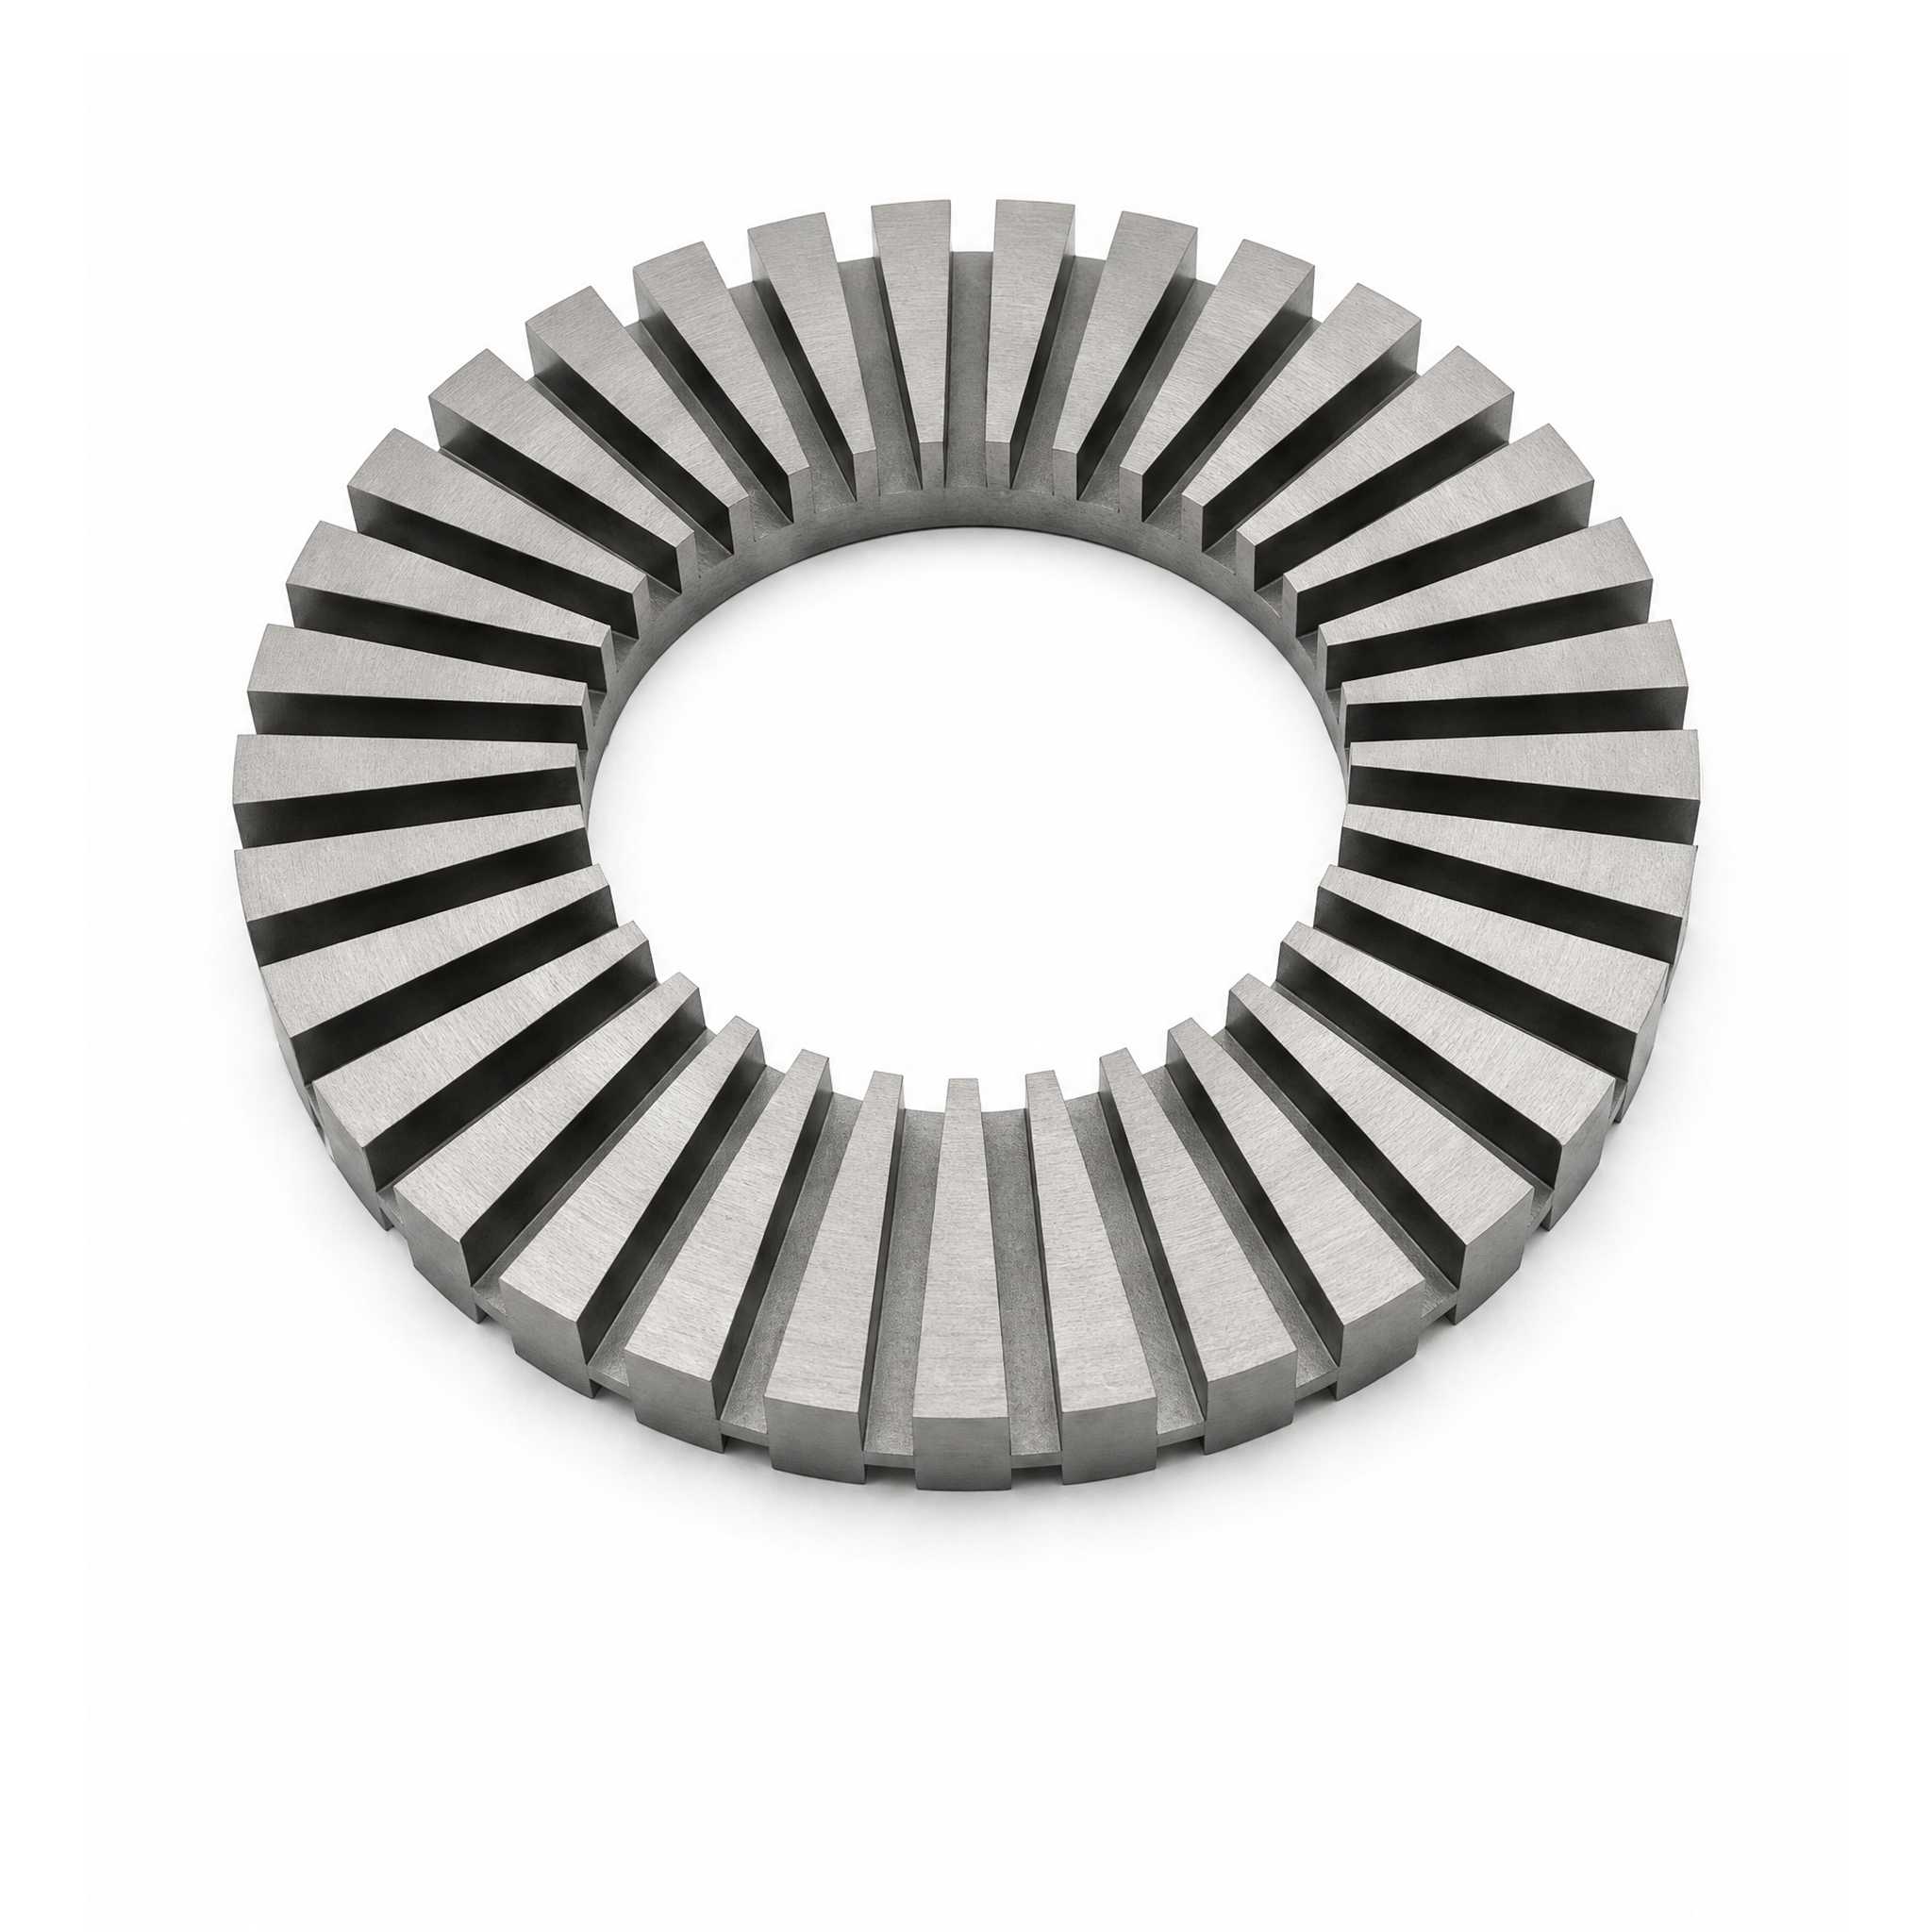
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
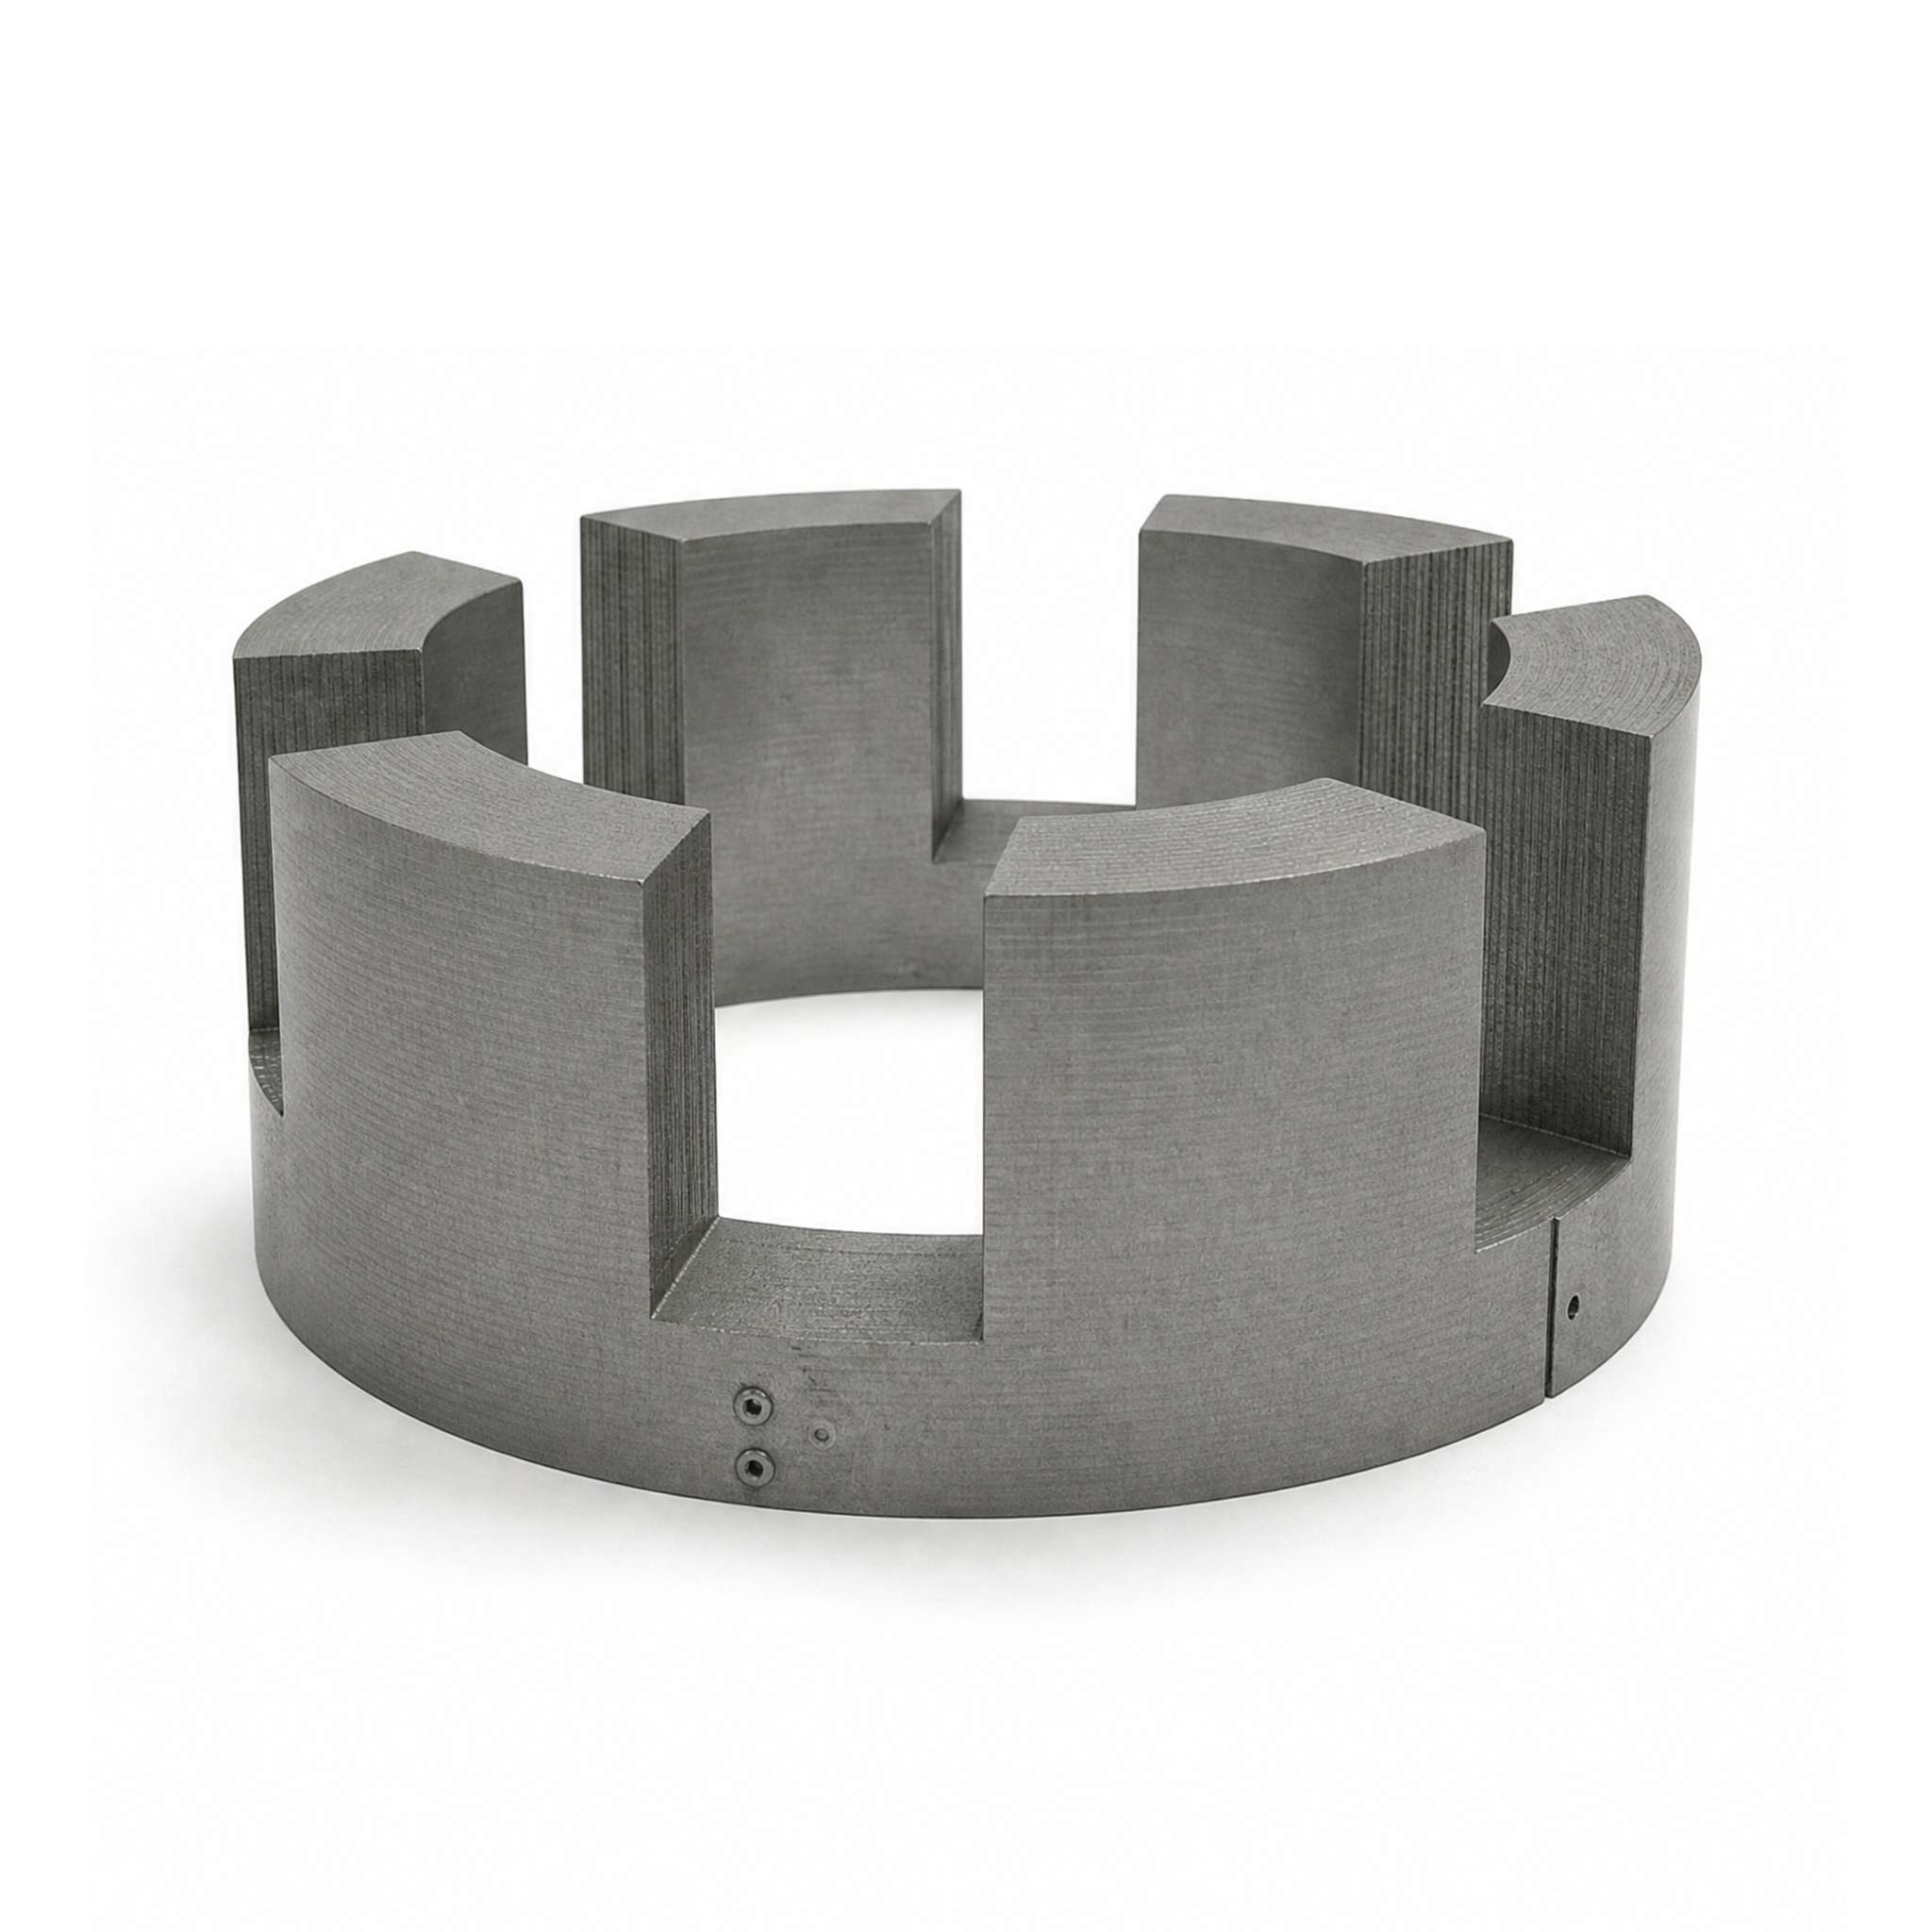
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
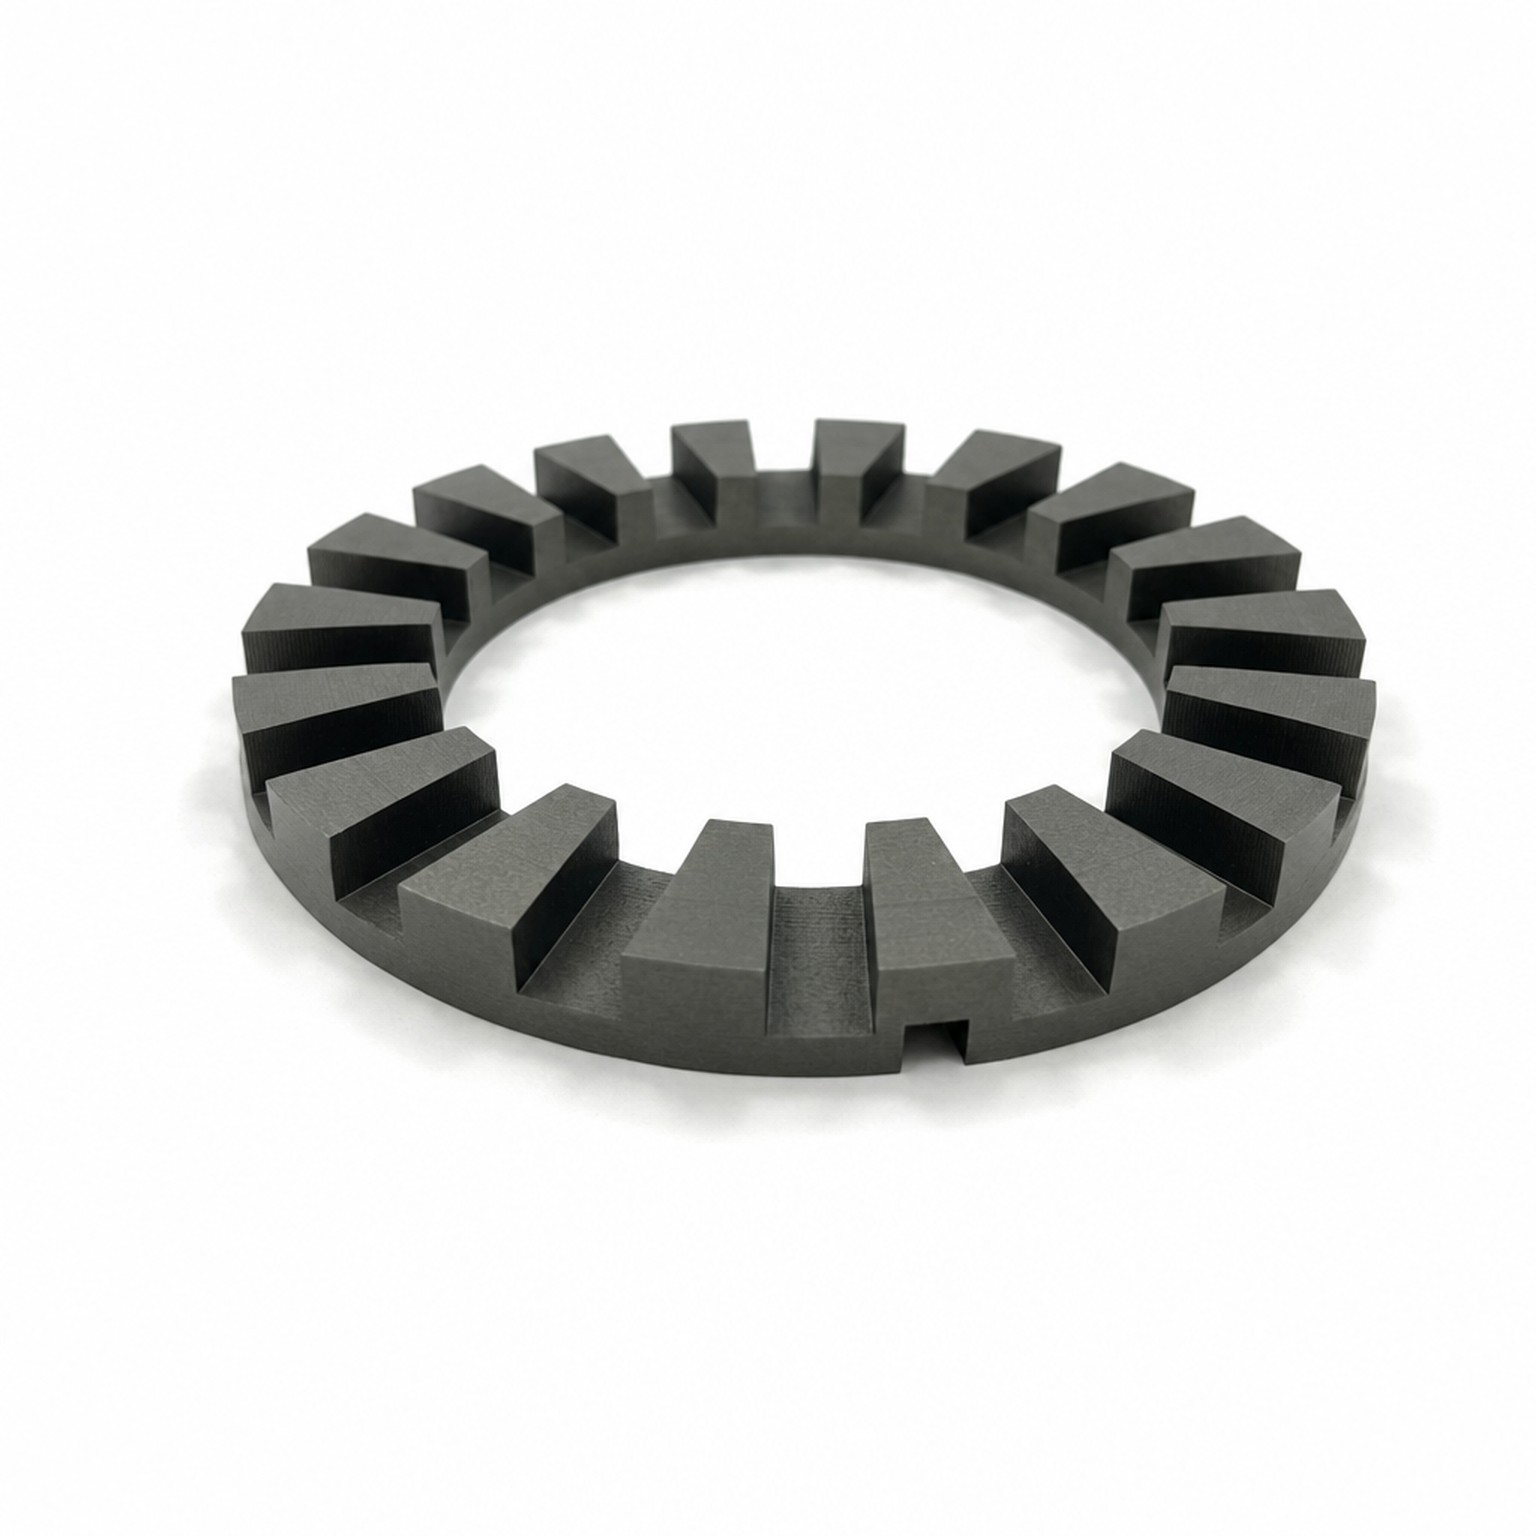
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
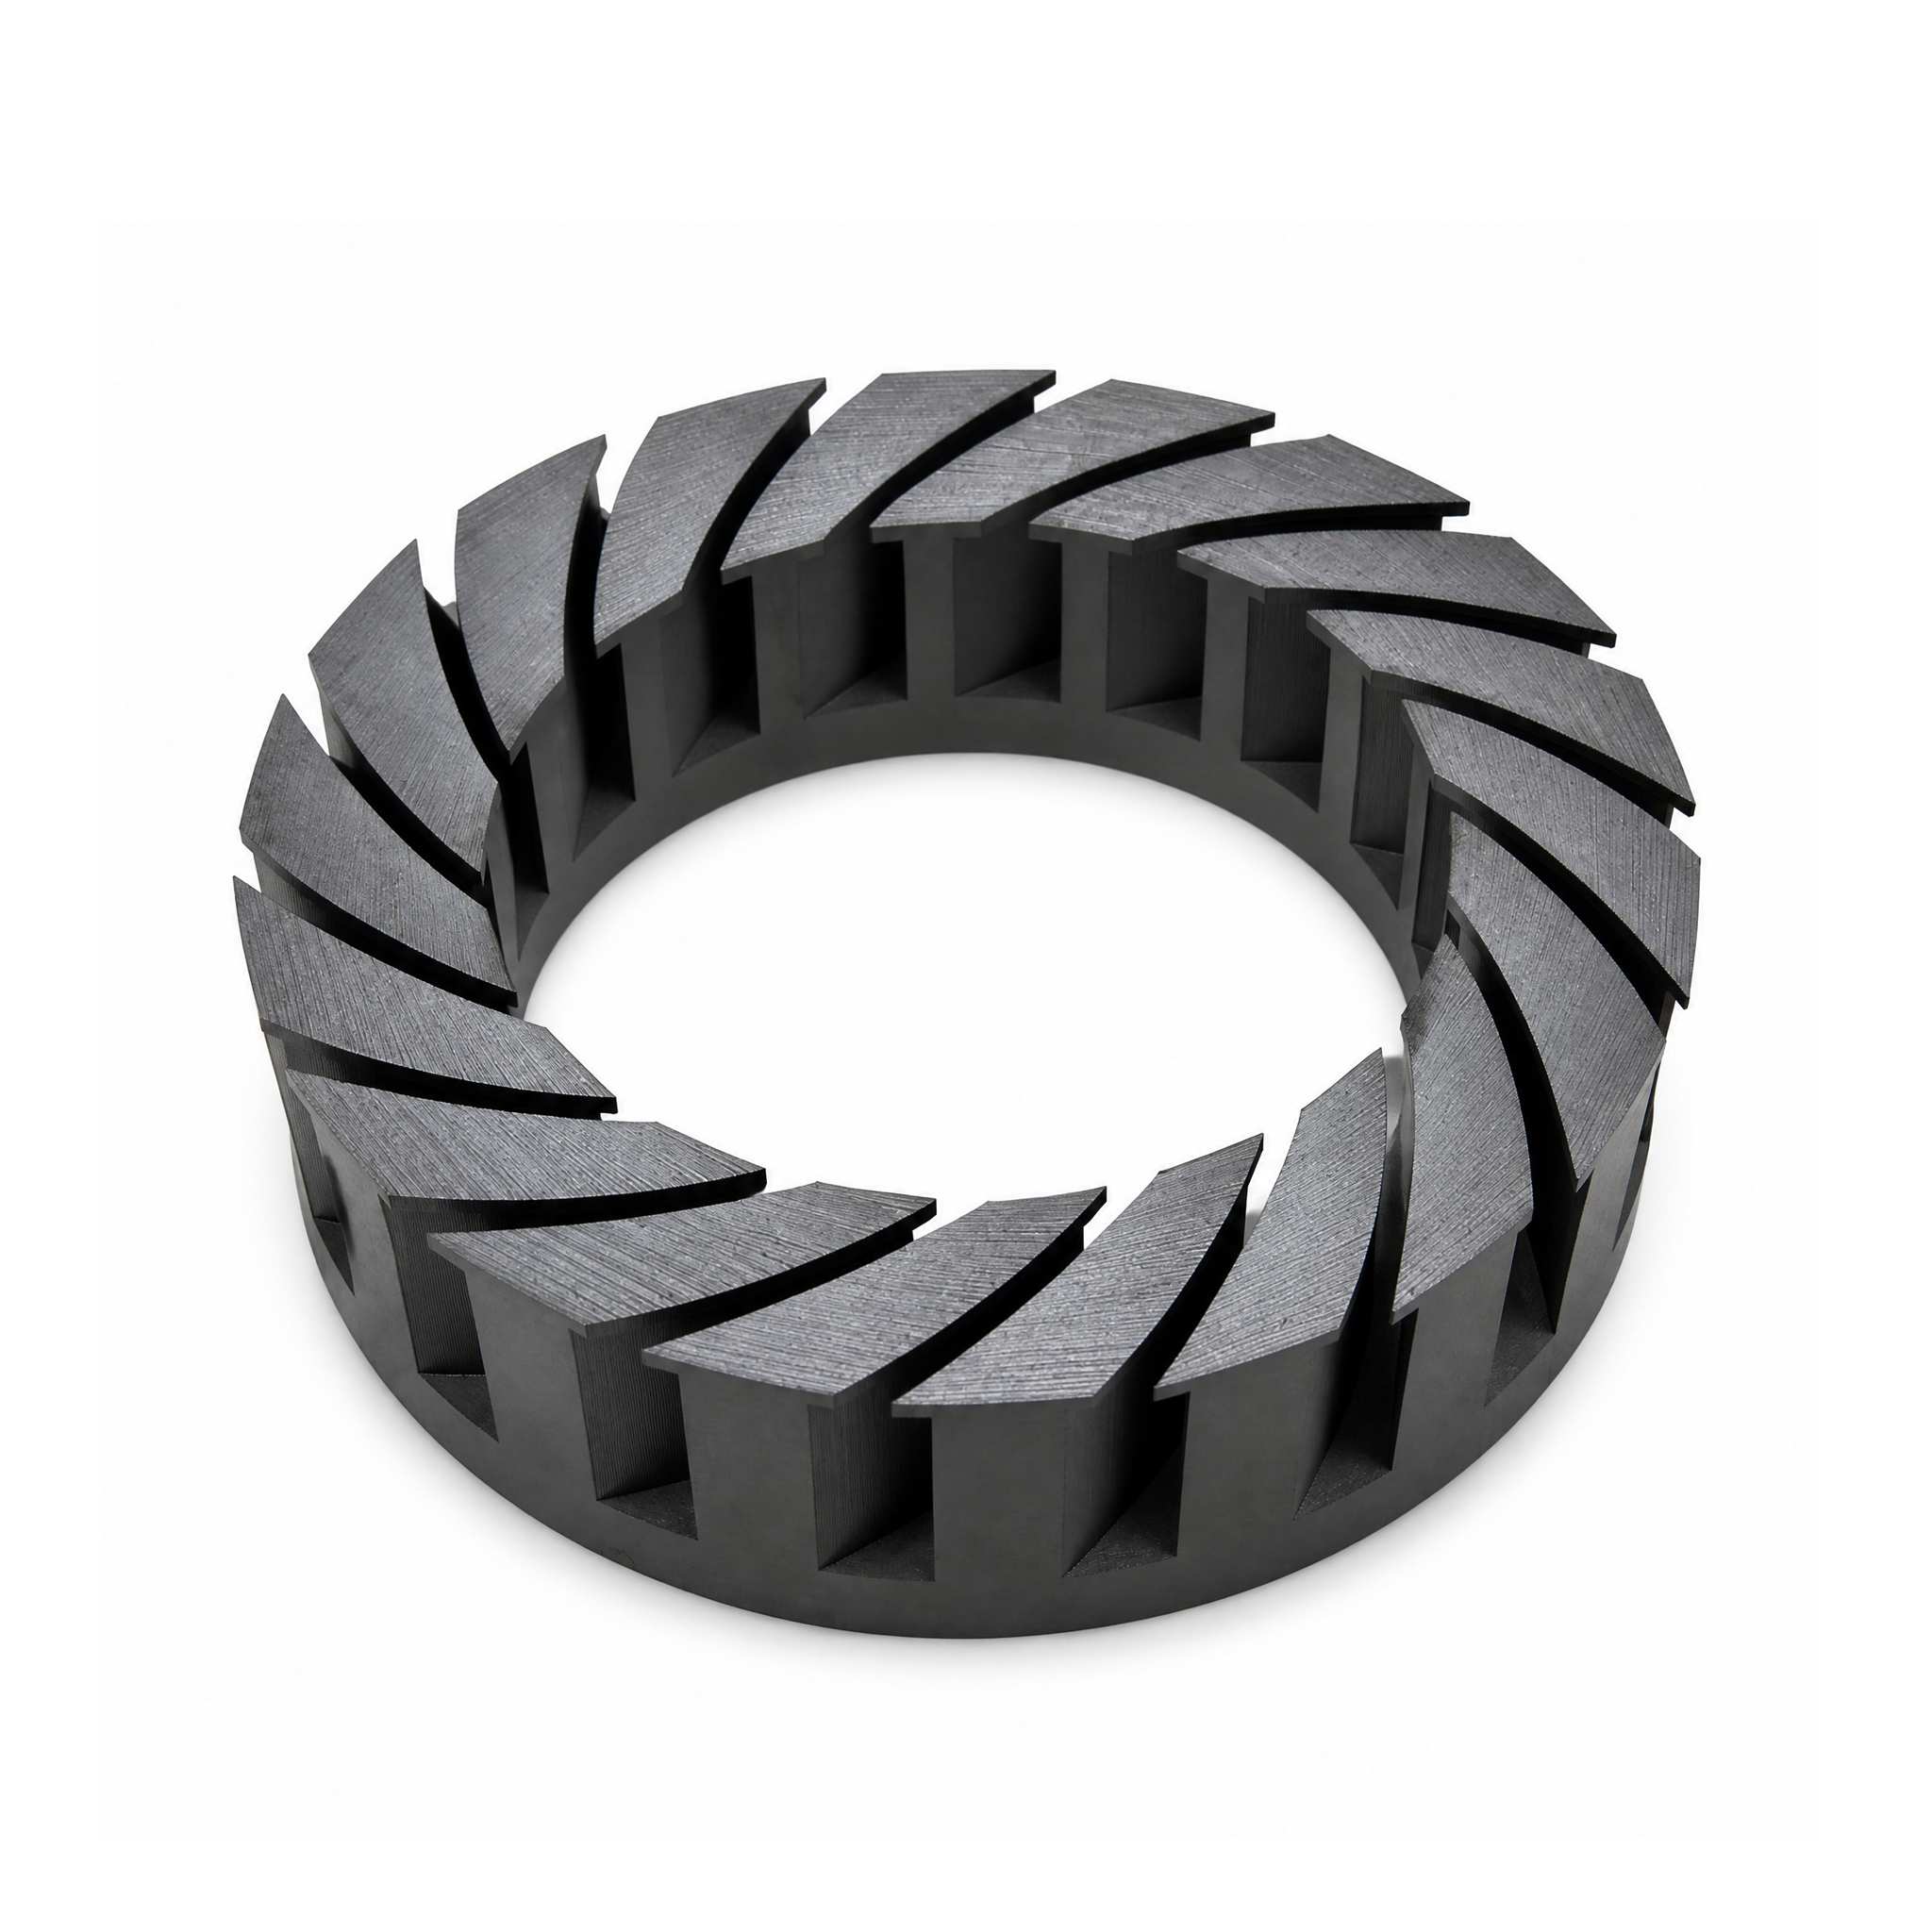
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Núcleos de estator para micromotores de flujo axial de alta precisión, fabricados a medida con tiras ultrafinas de acero al silicio (de 0,10 mm a 0,35 mm) mediante bobinado continuo en cinta y ranurado láser CNC de precisión. Diseñados específicamente para micromotores BLDC, actuadores de articulaciones robóticas en miniatura, dispositivos quirúrgicos médicos, cardanes ópticos de precisión y microbombas. Ofrecen cero costes de troquelado, personalización rápida de prototipos, altura axial ultracompacta y alta densidad de par con mínimo par de retención.
Dirección : Room 201, West Building A, Dawei Logistics, Xihai Industrial Zone, Lecong Town, Shunde District, Foshan City
Puedes darte de baja en cualquier momento. Para ello, consulte nuestra información de contacto en el aviso legal.


 IPv6 RED SOPORTADA
We will contact you as soon as possible
Hi! Click one of our members below to chat on








