 en
 fr
 es
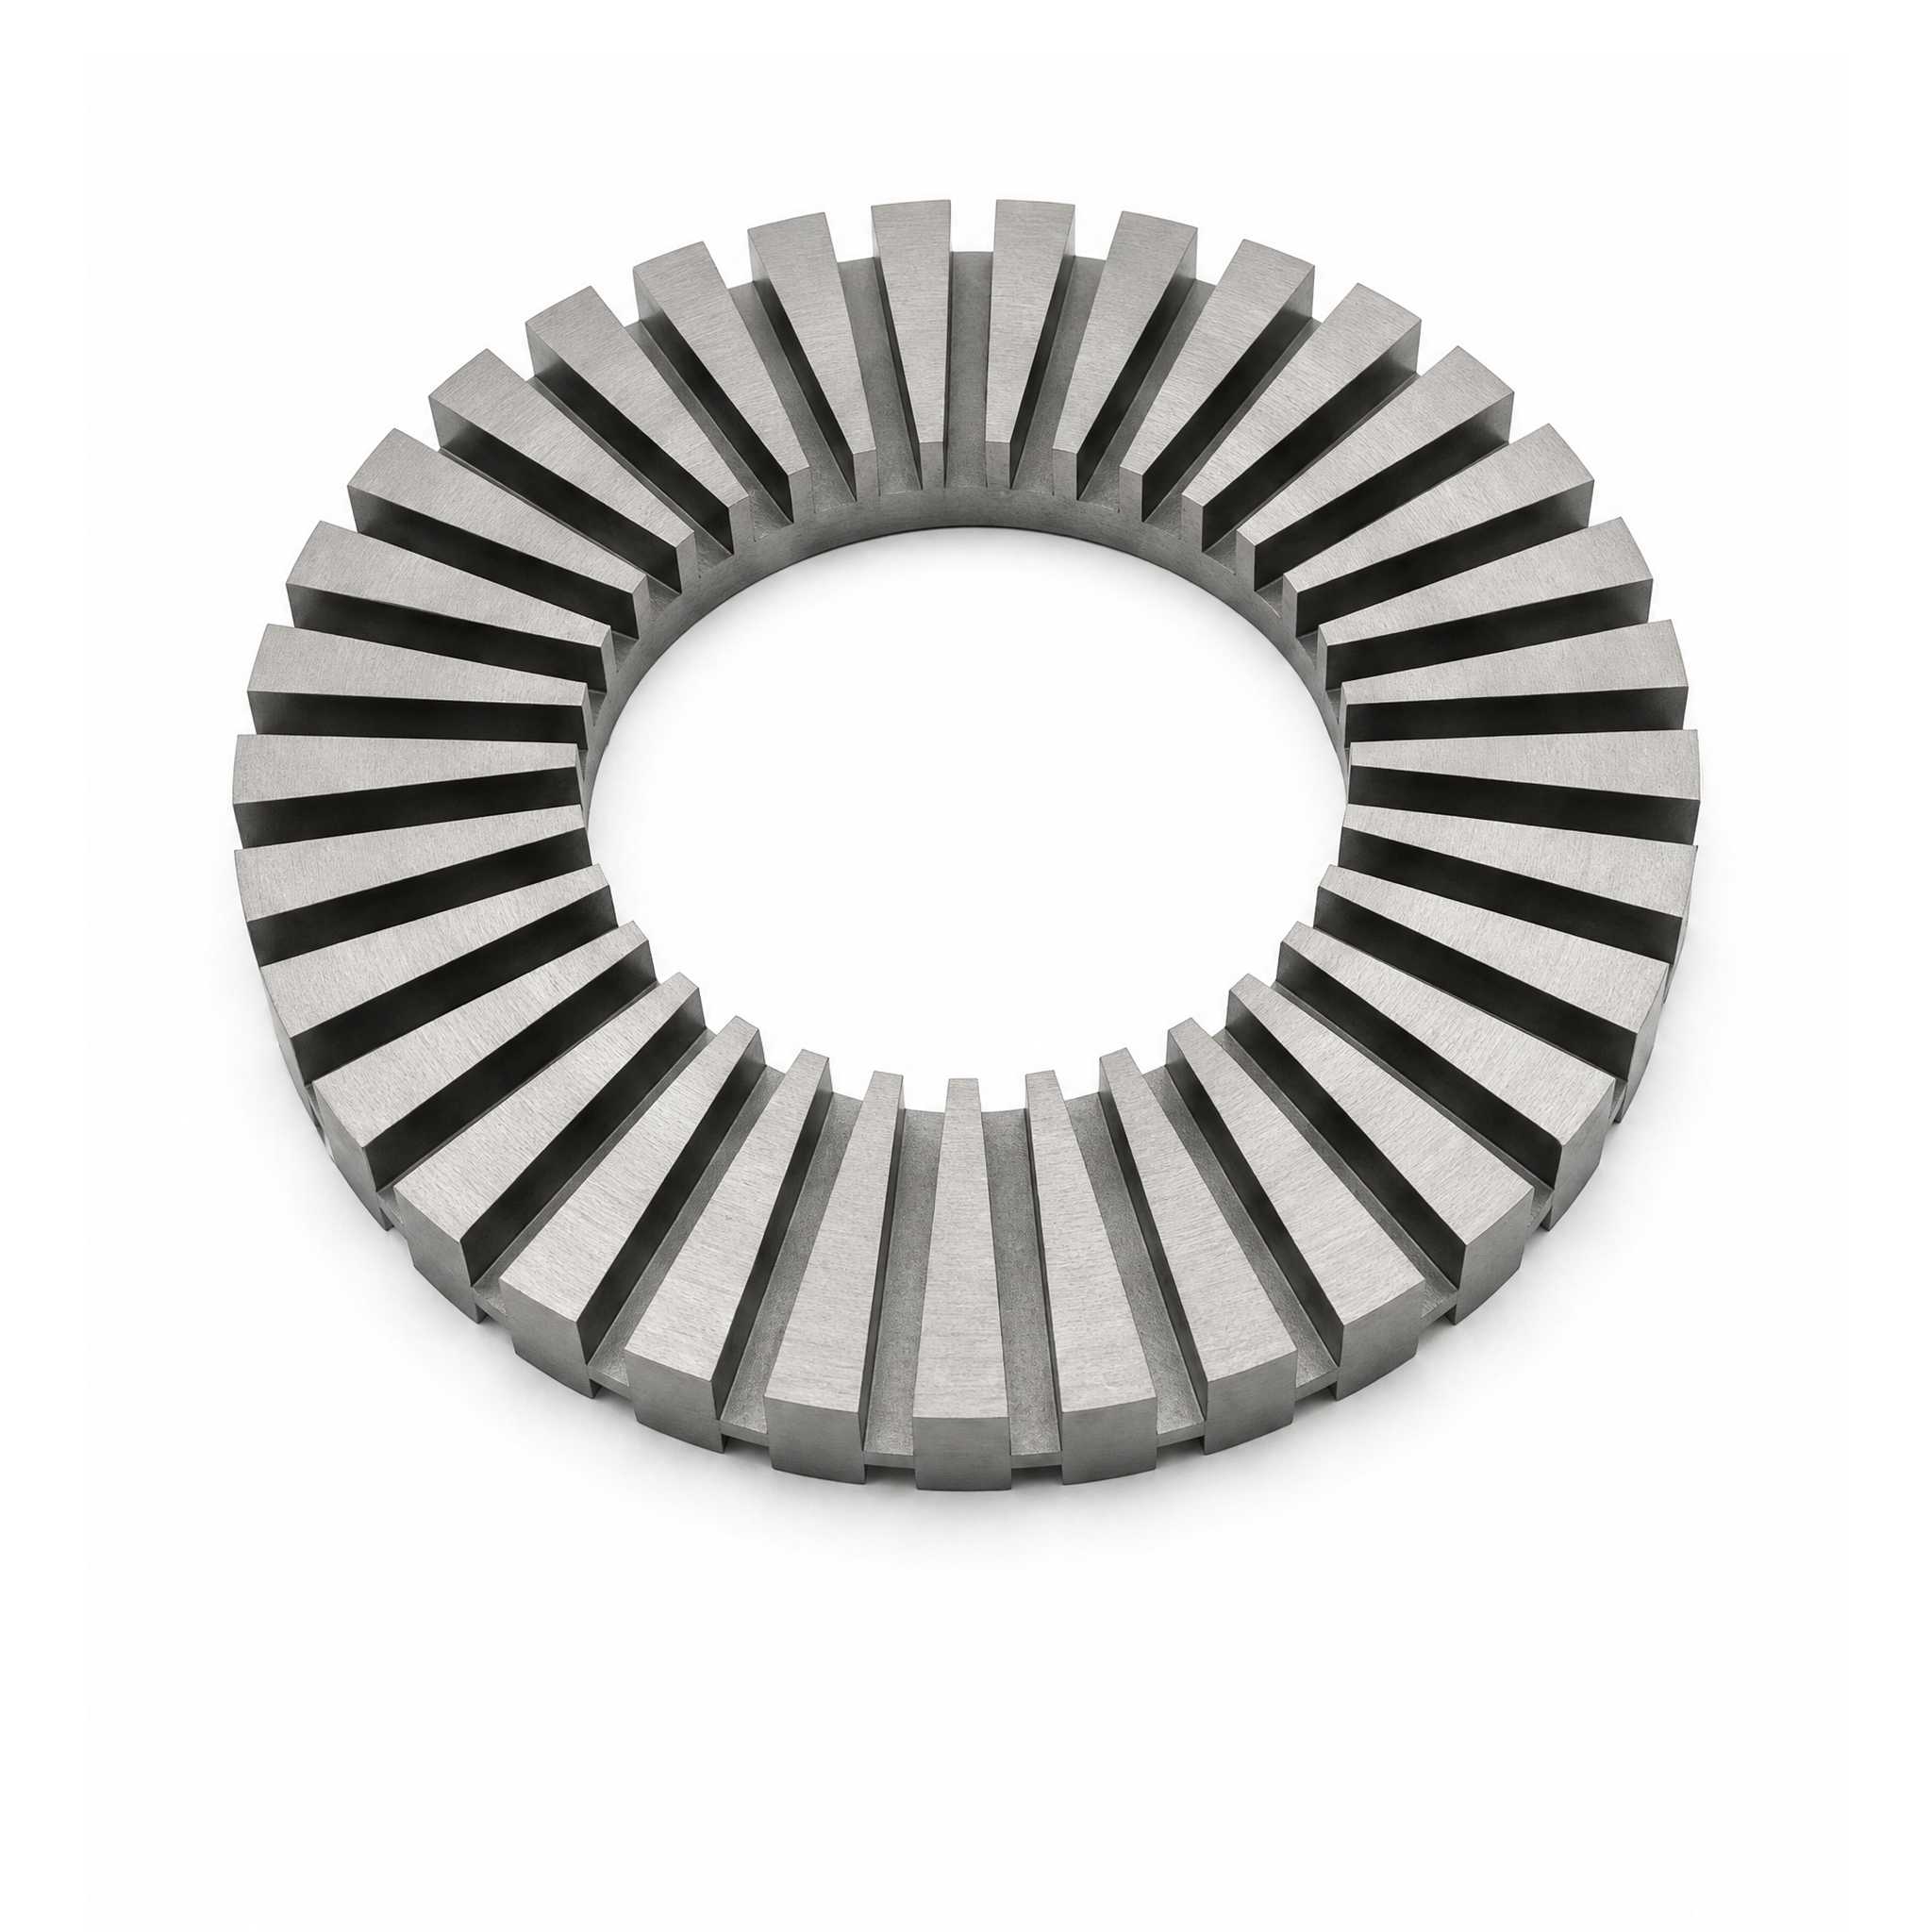
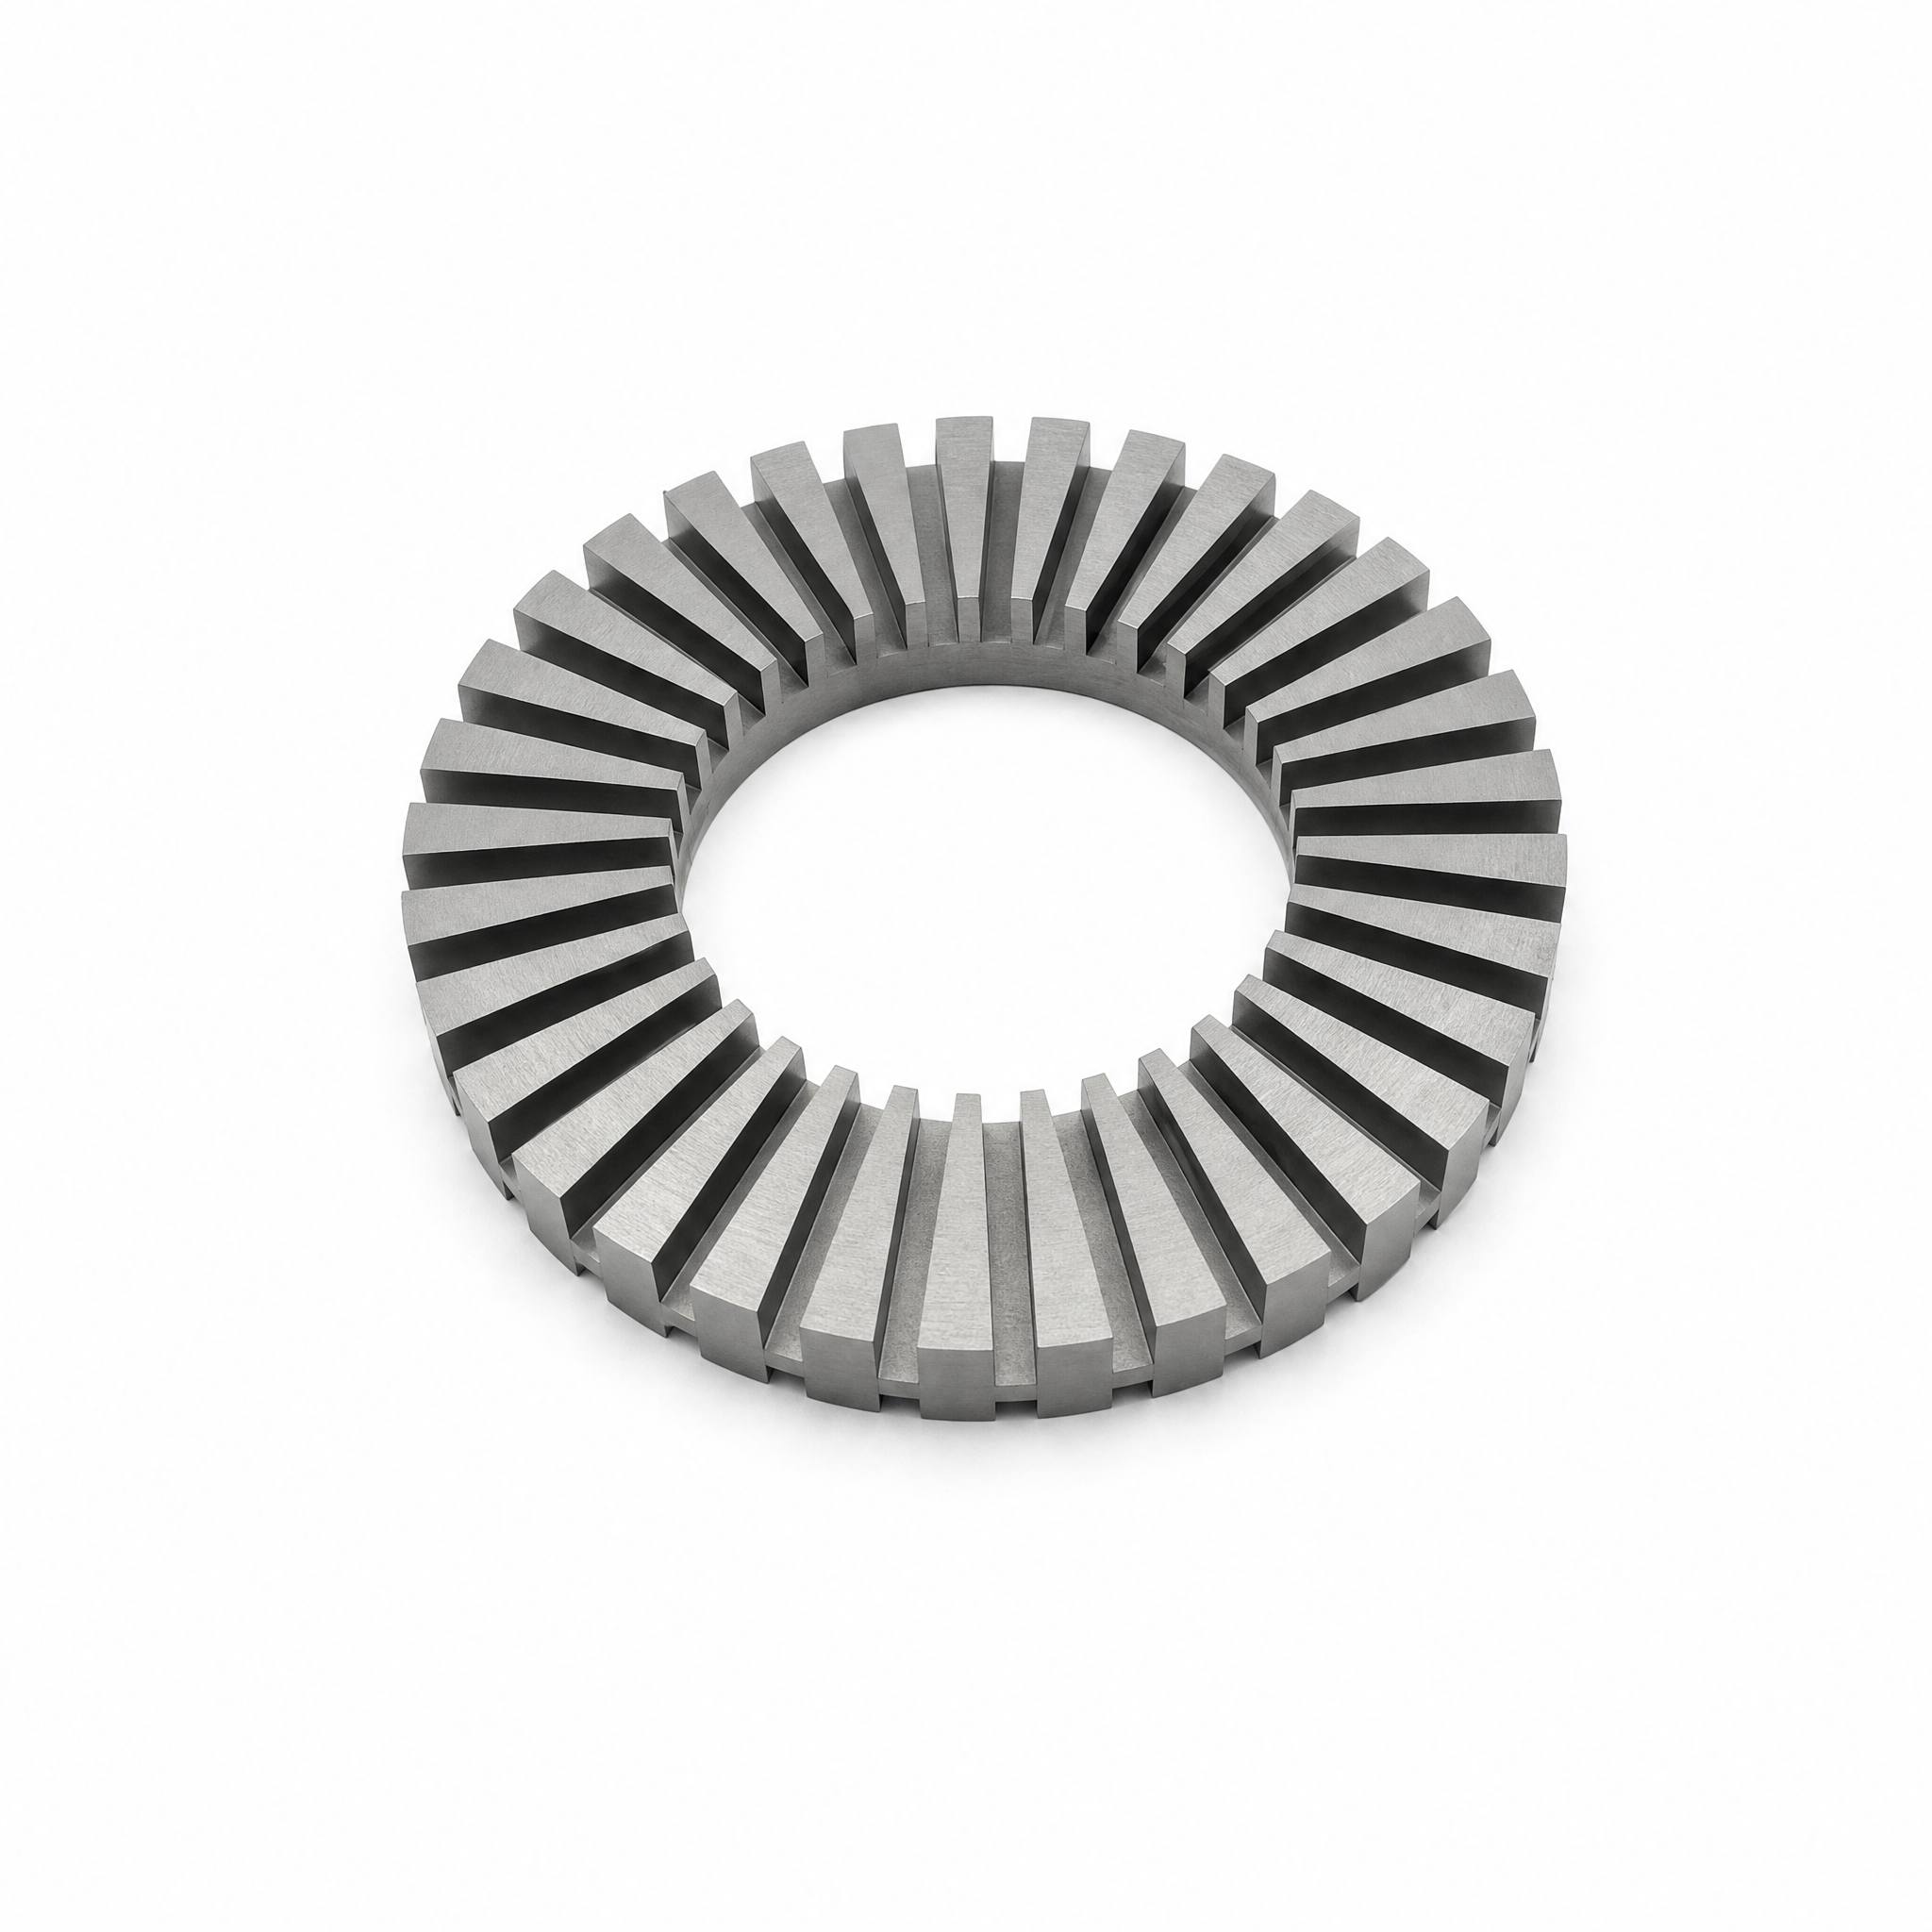
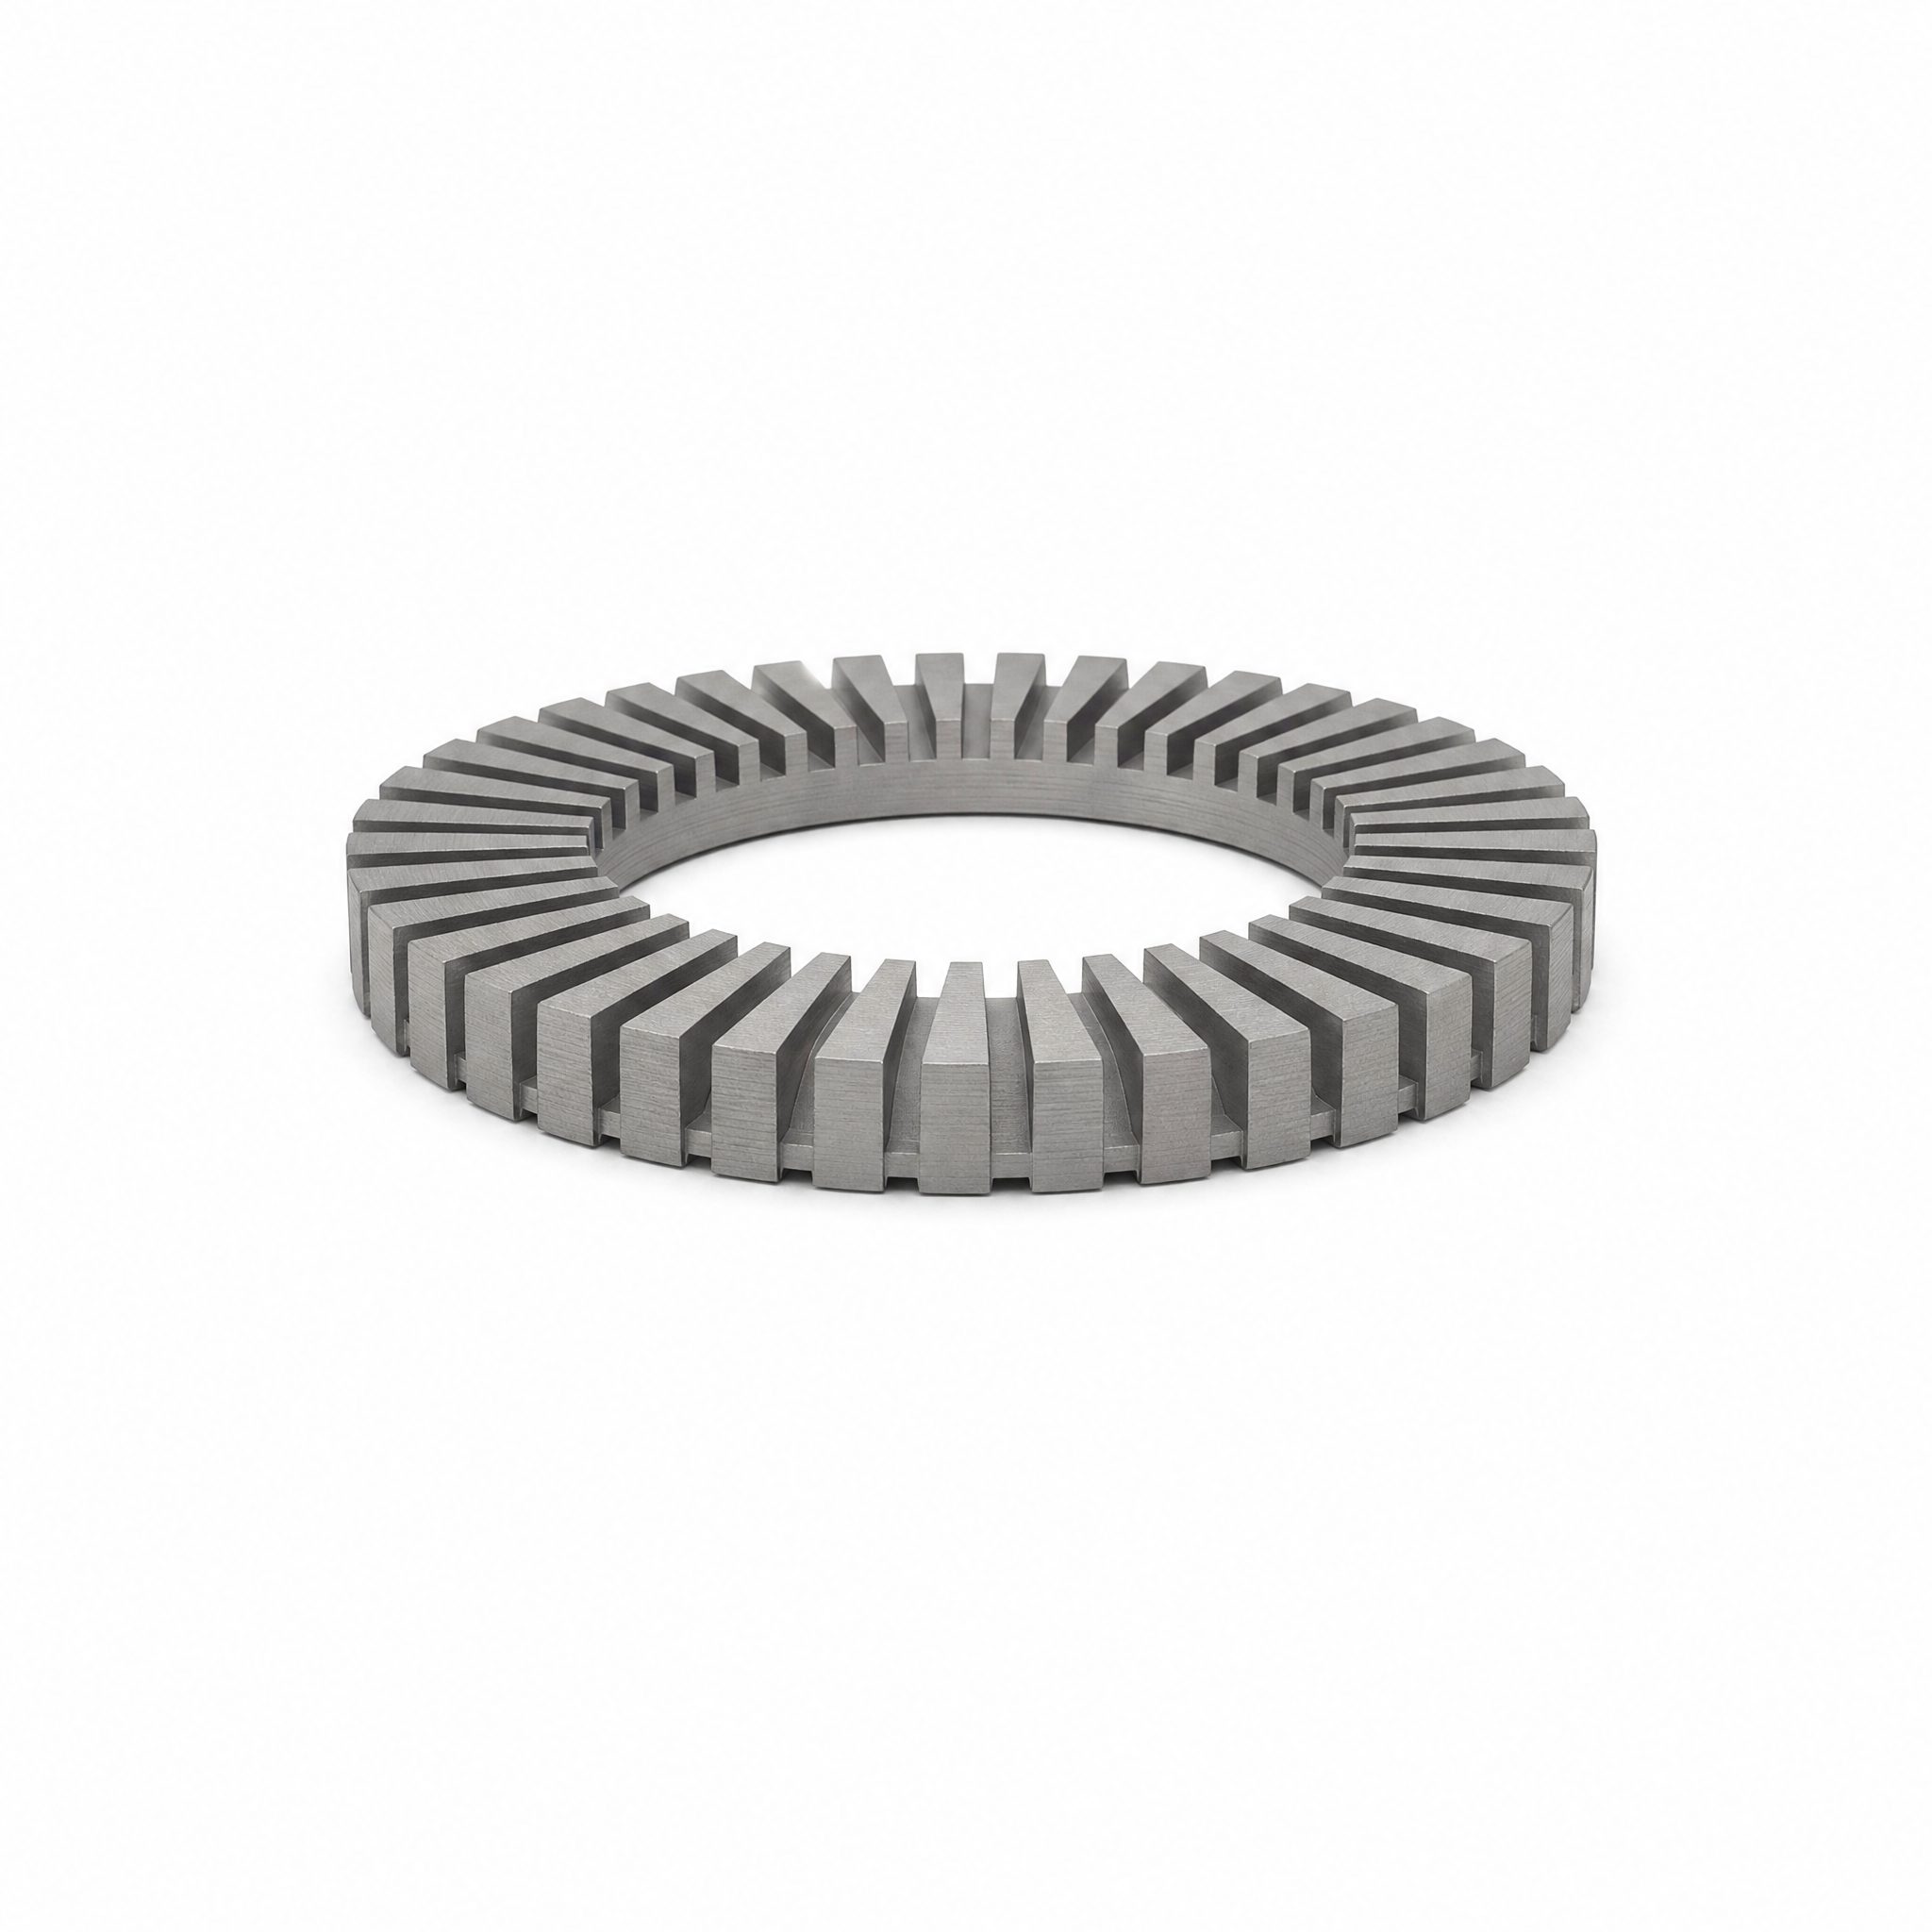
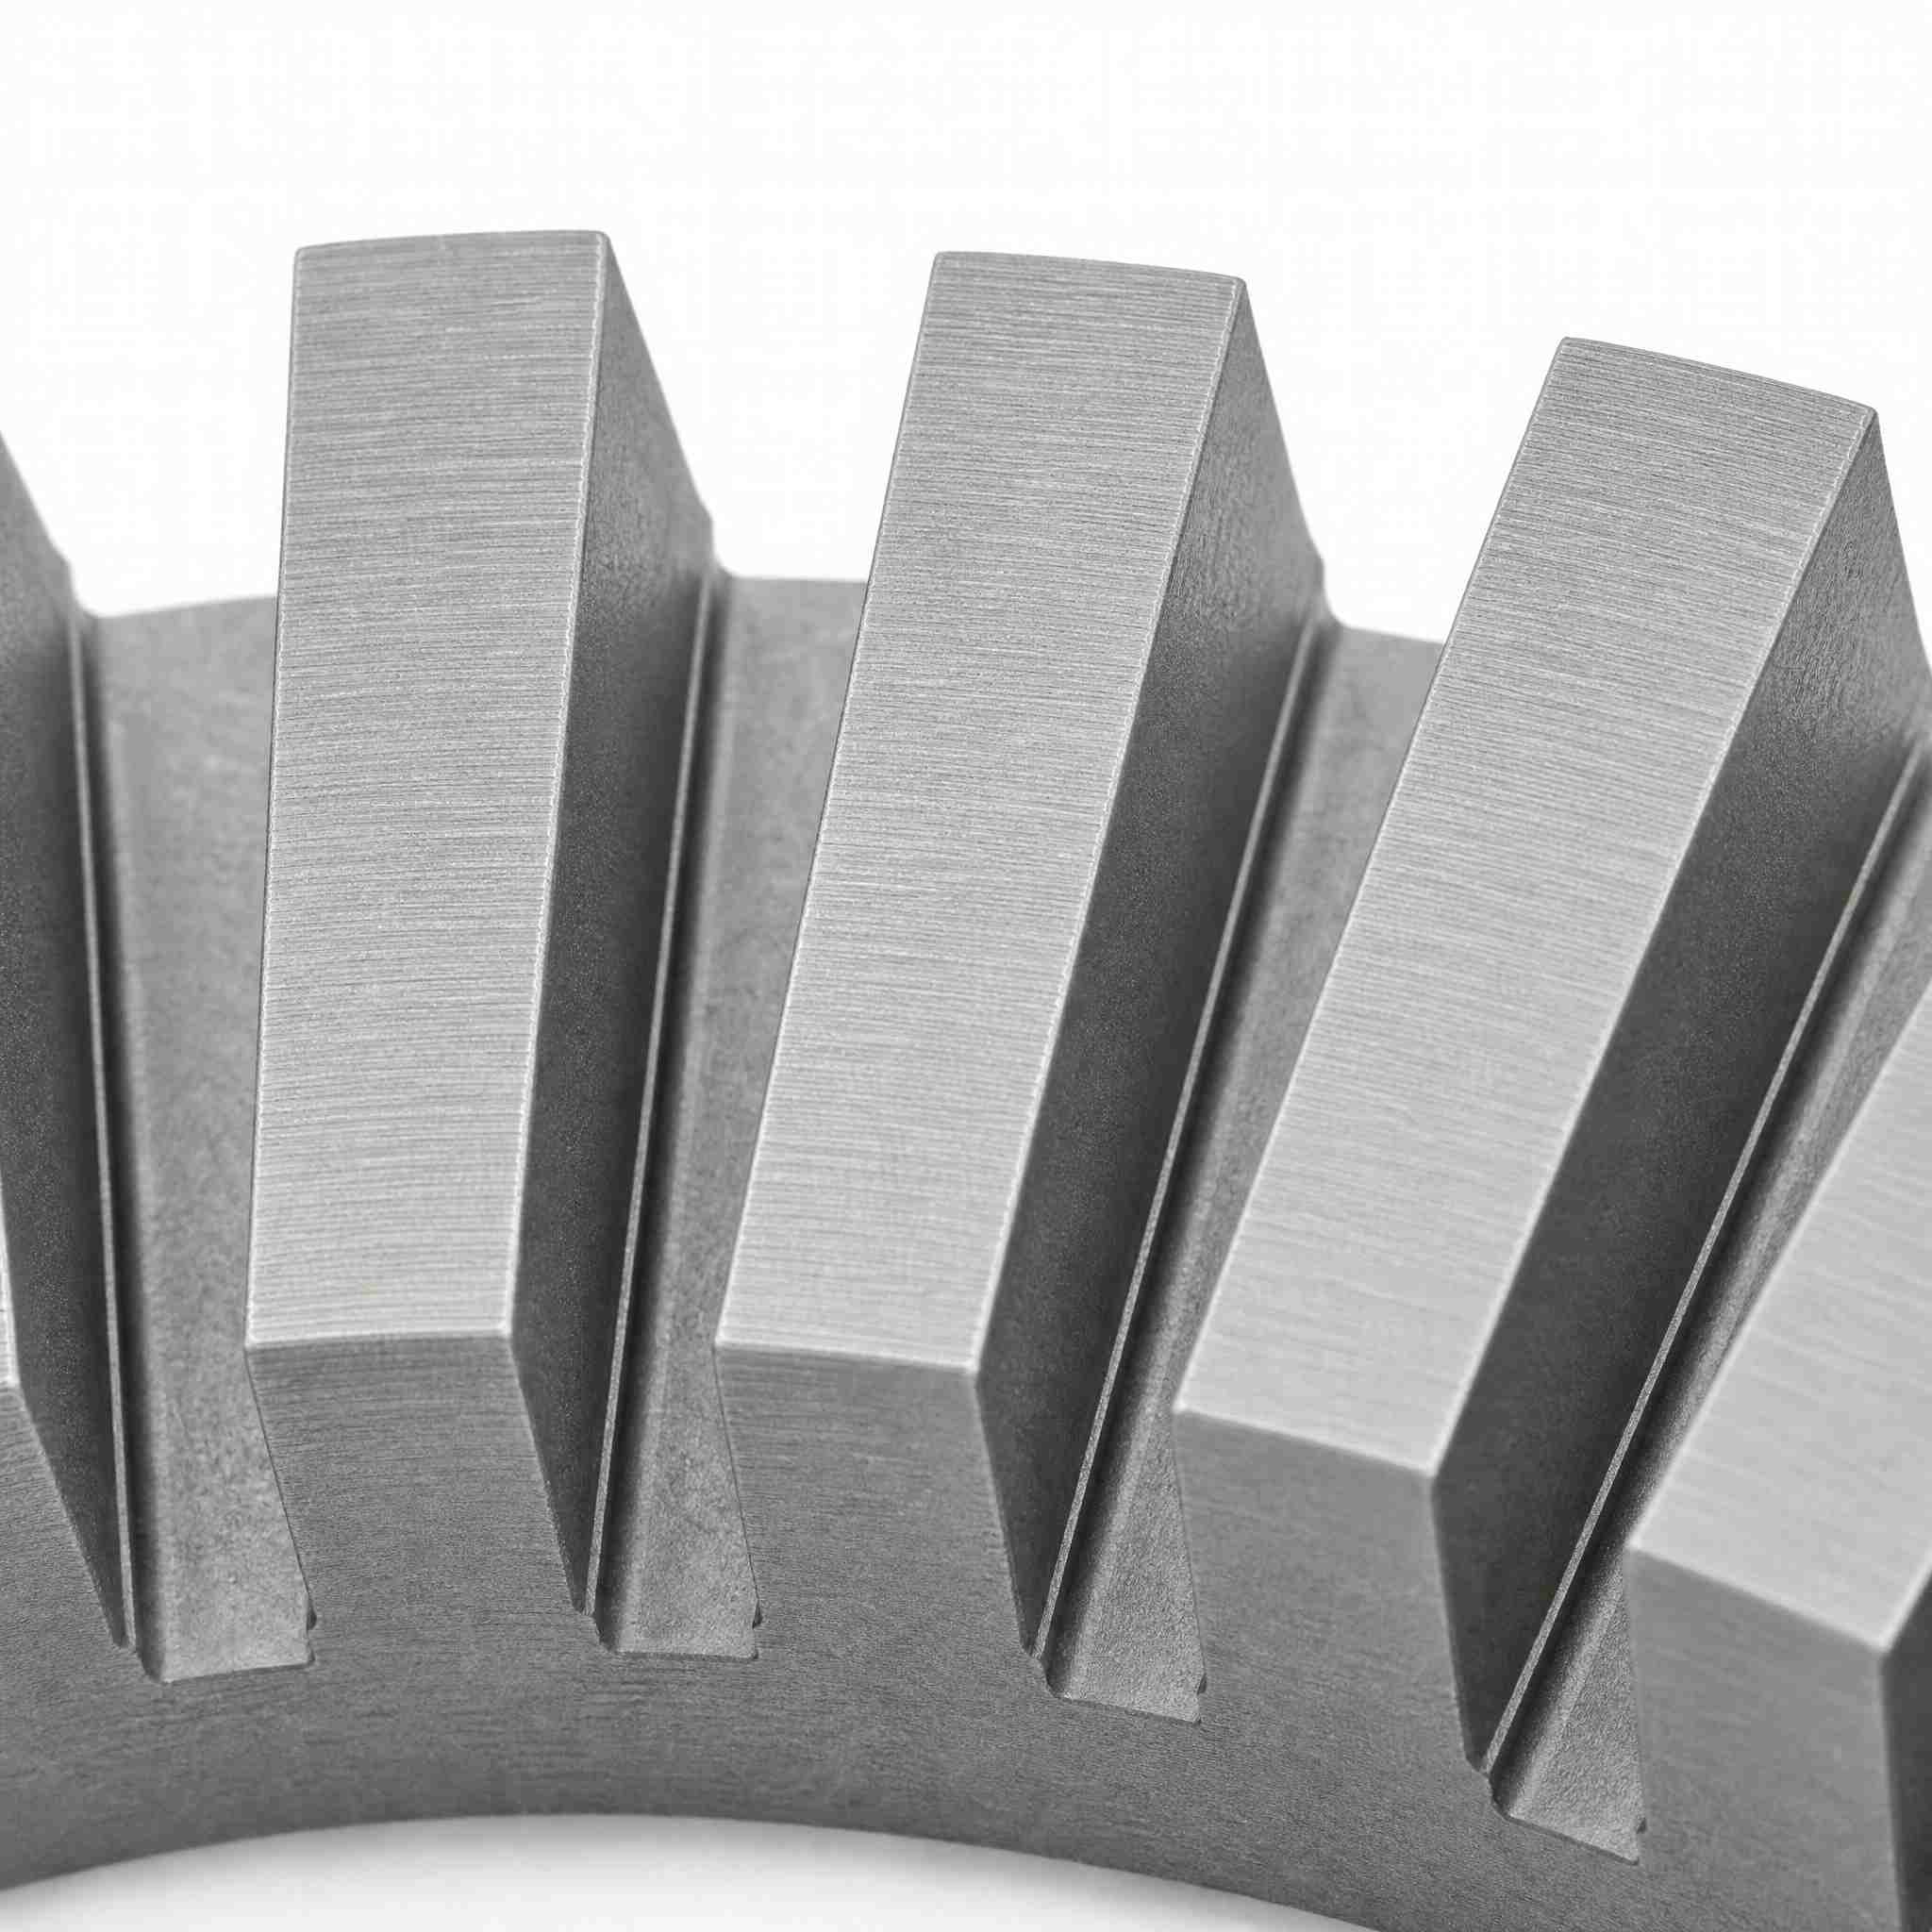
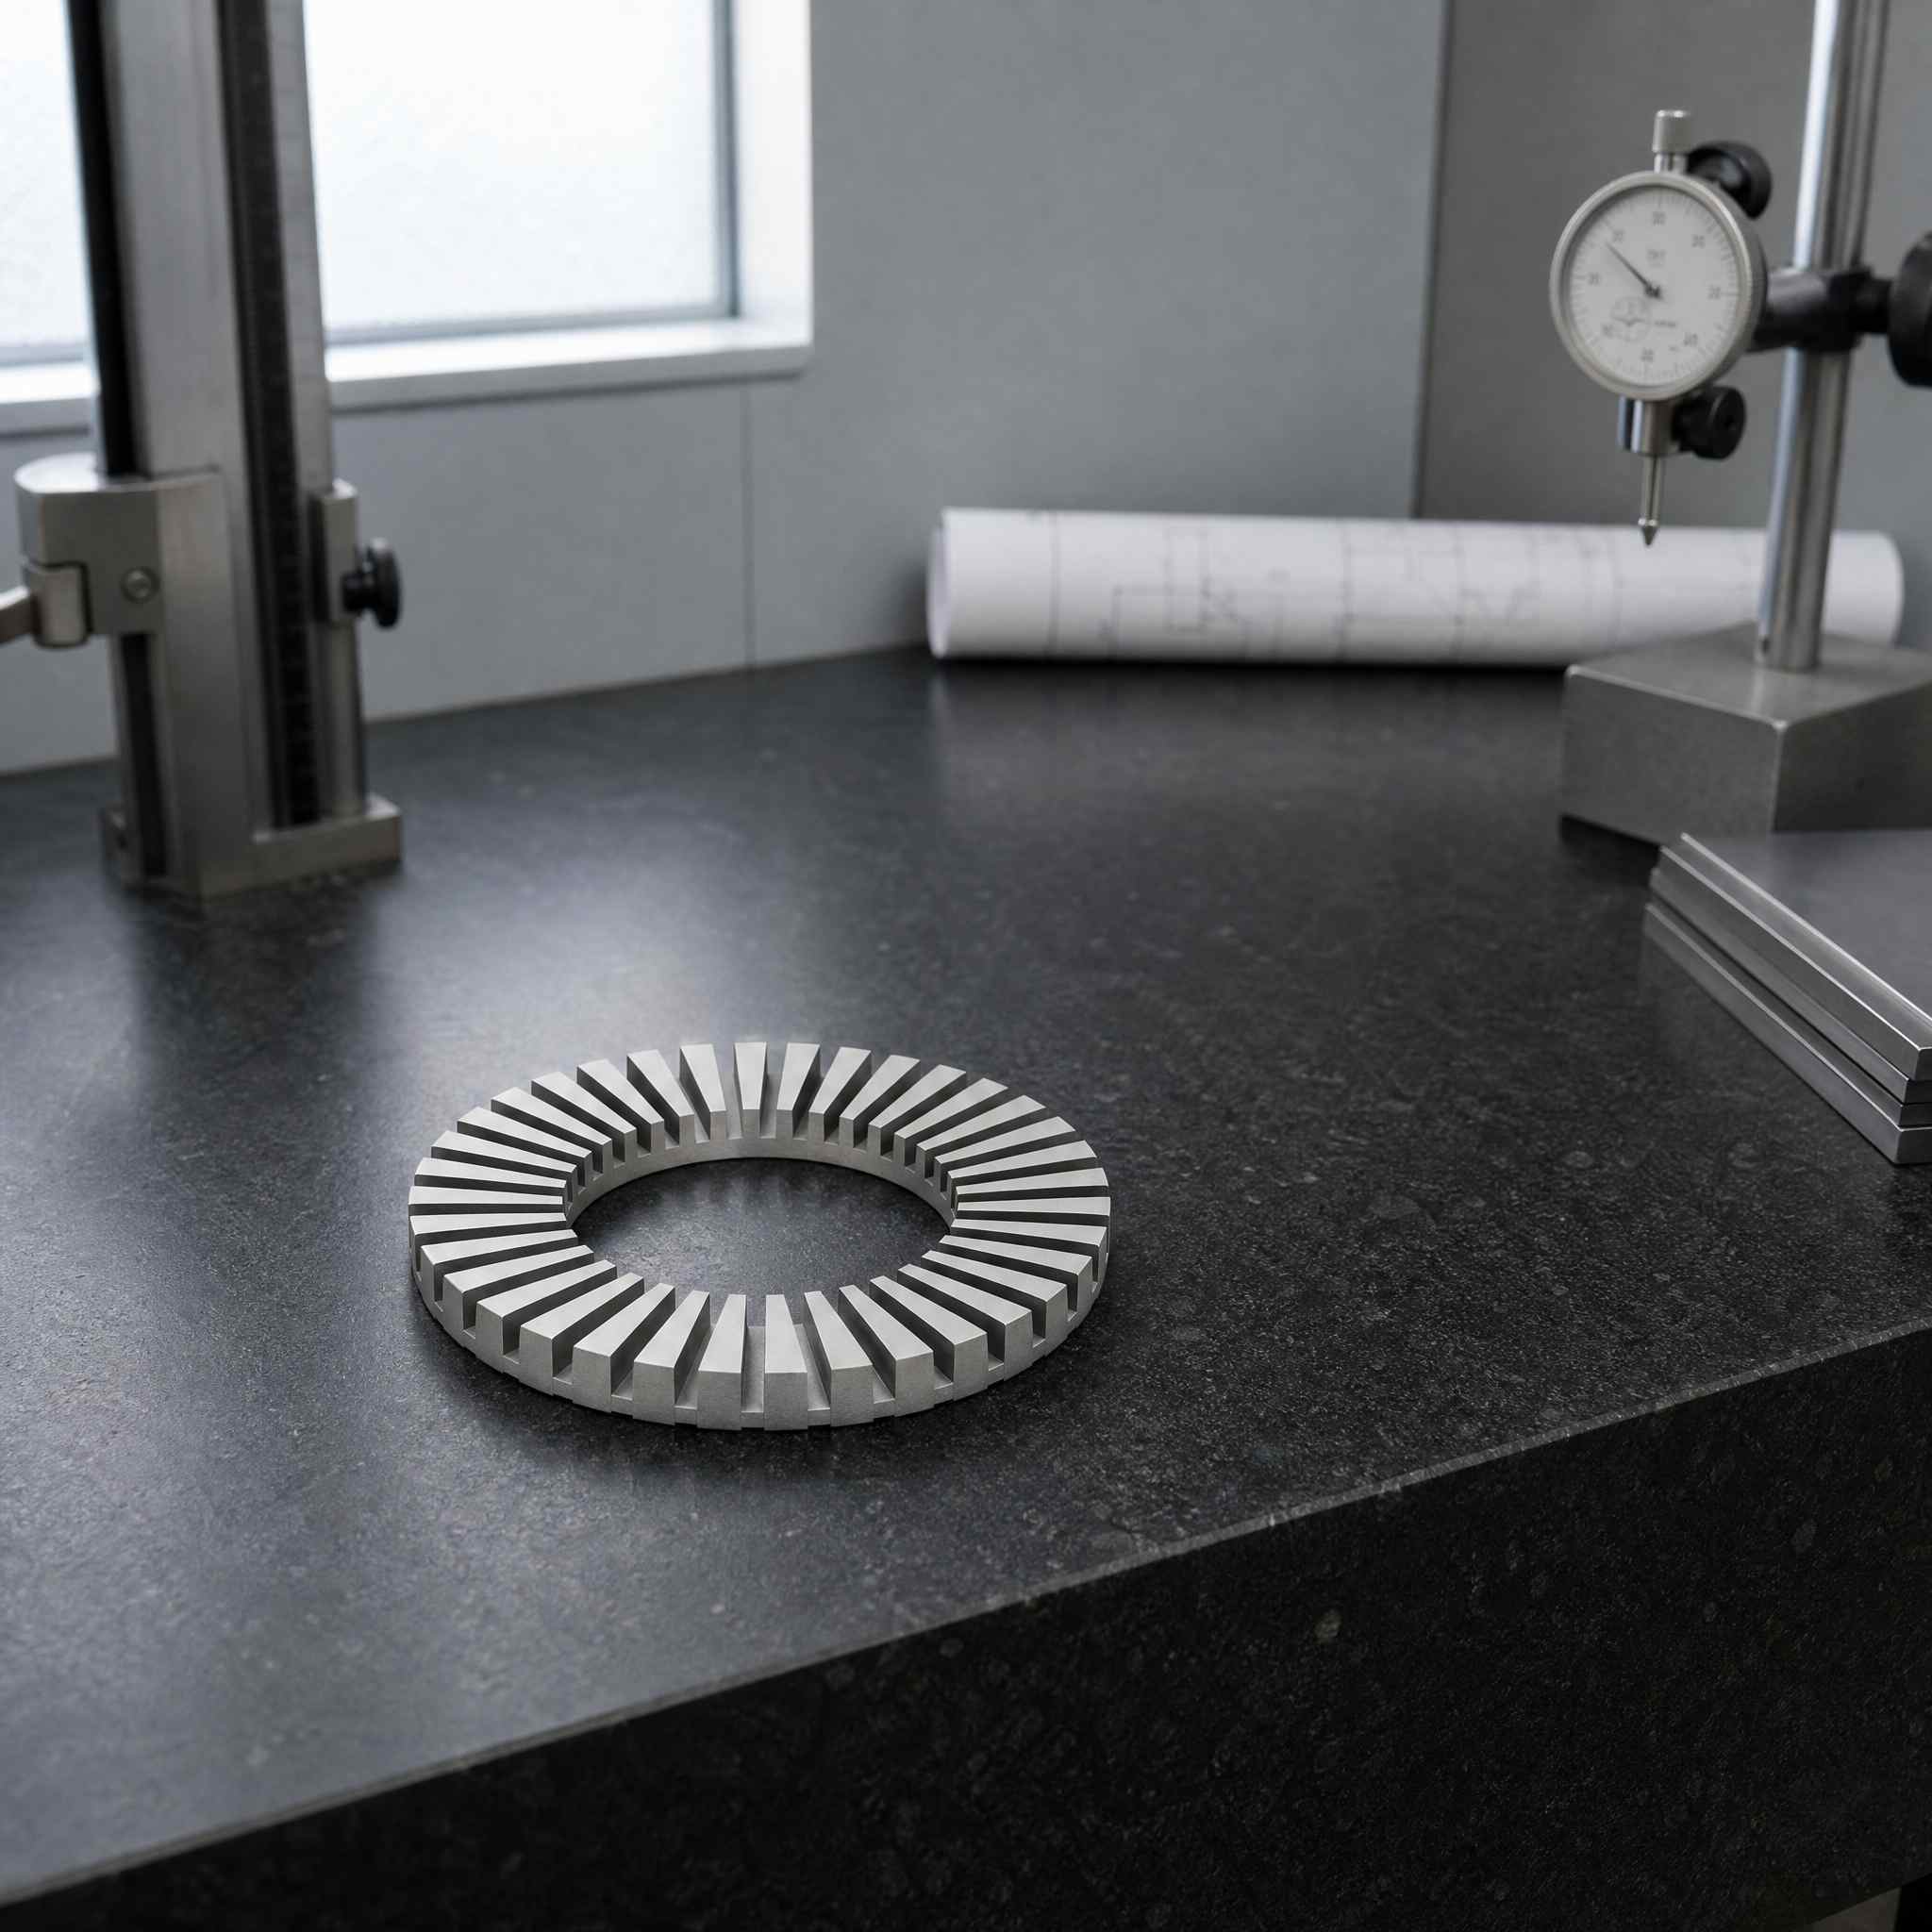
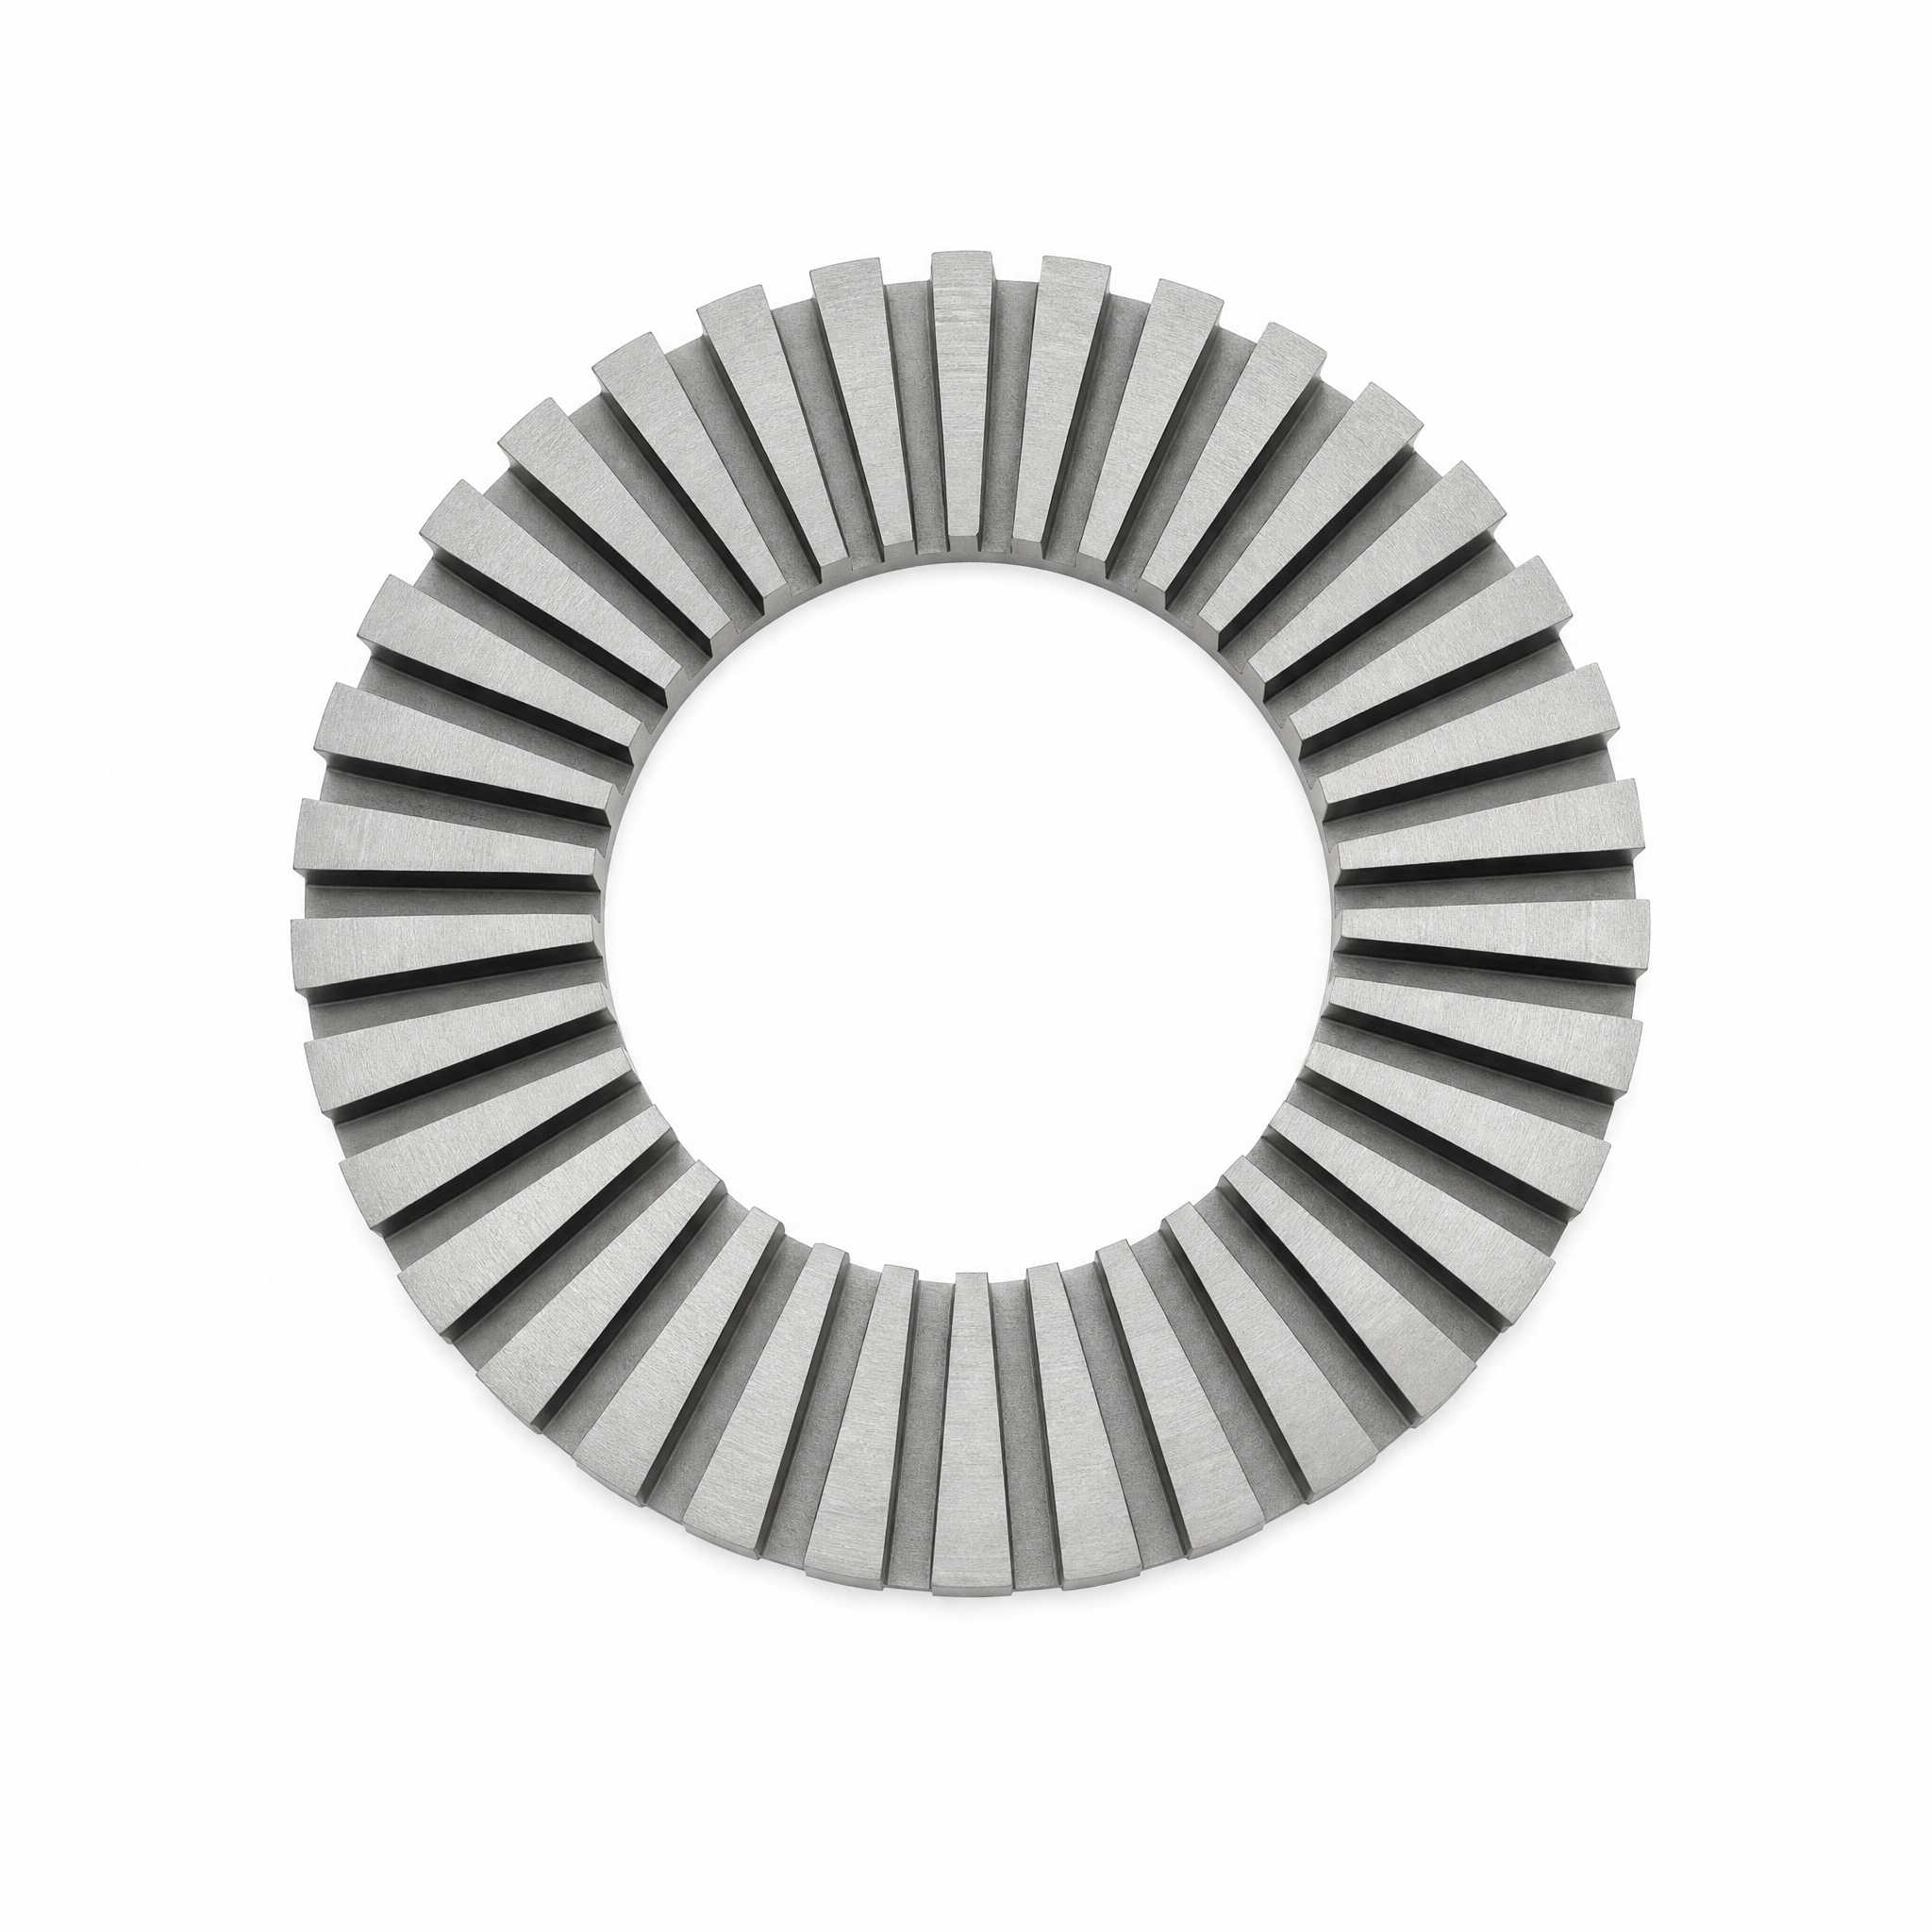
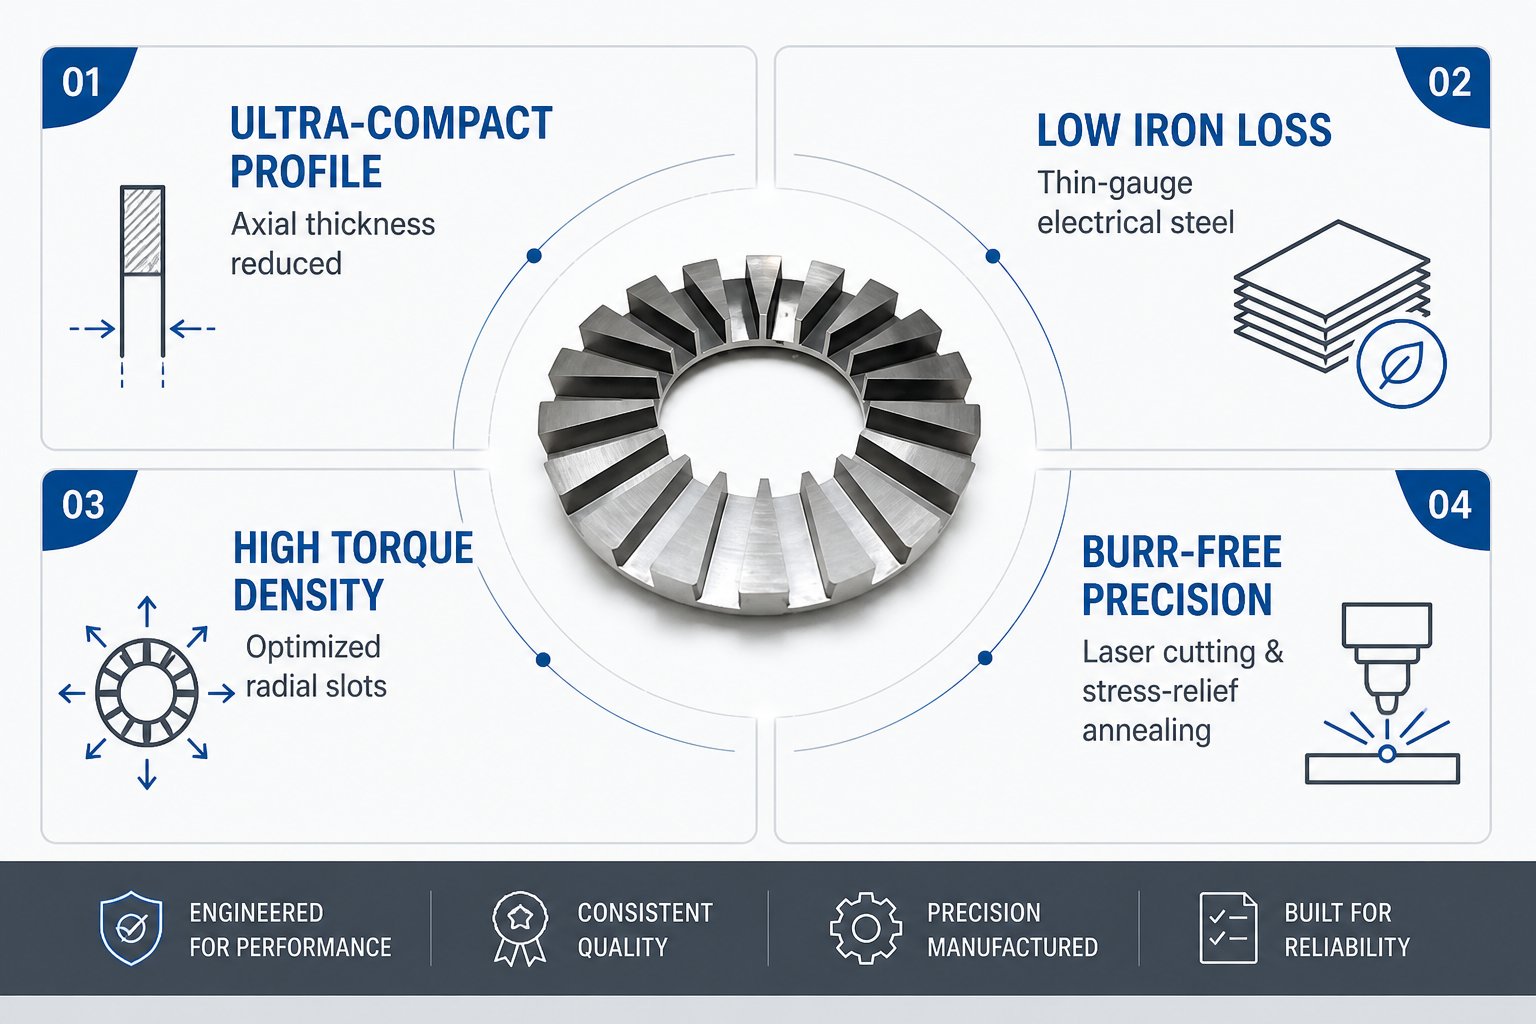
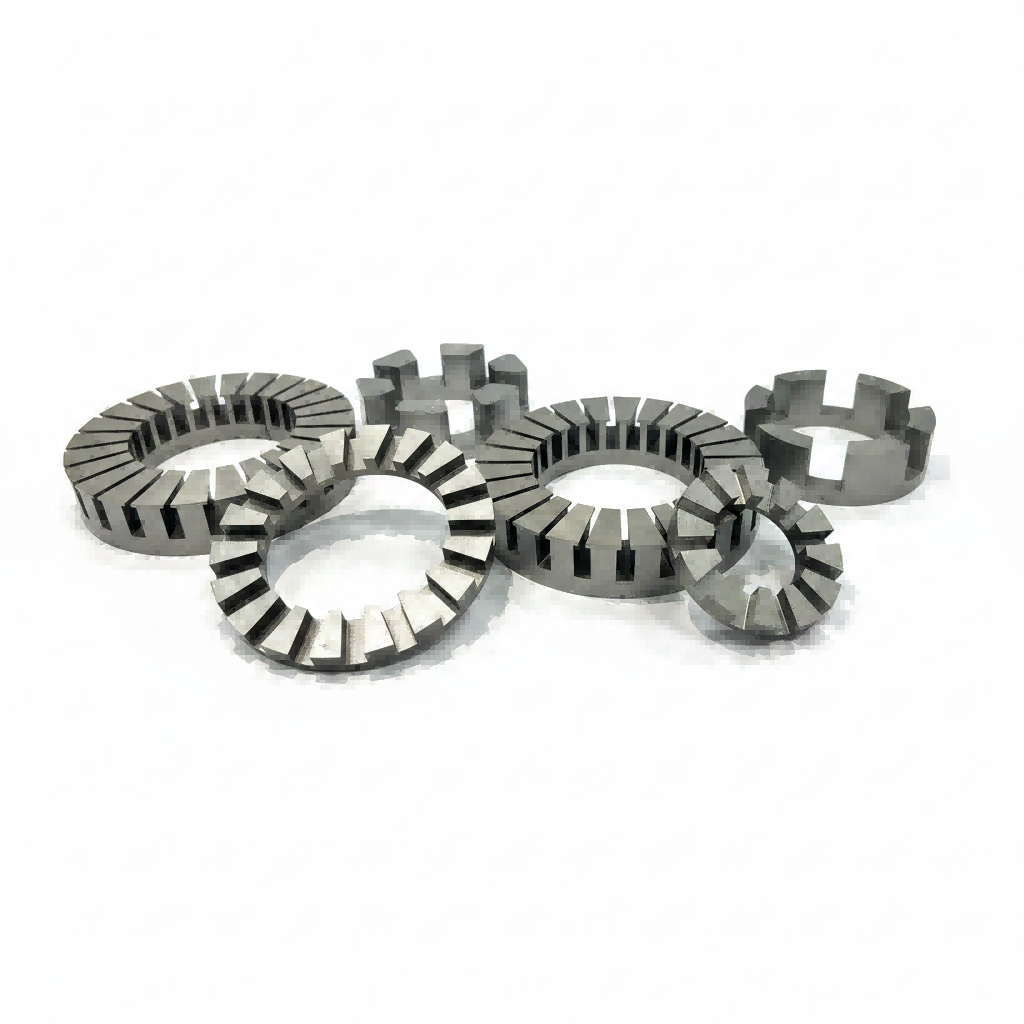
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
Origen del producto :
CHINAPuerto de embarque :
NANSHA/SHEKOU/SHANGHAI/NINGBOPago :
TT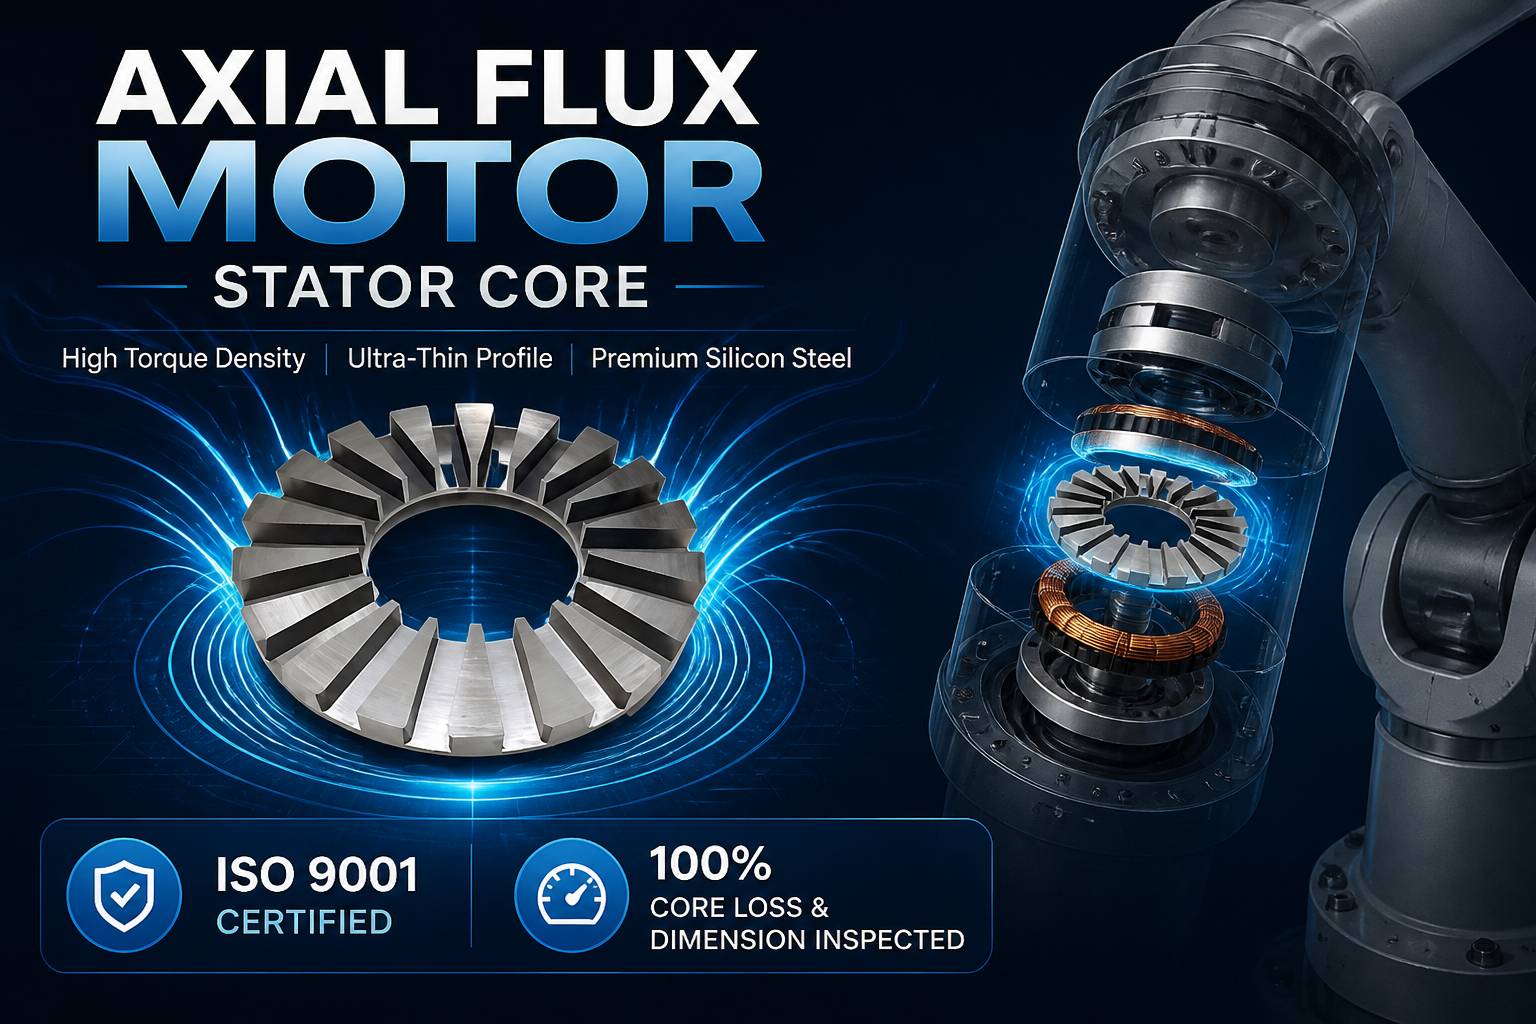
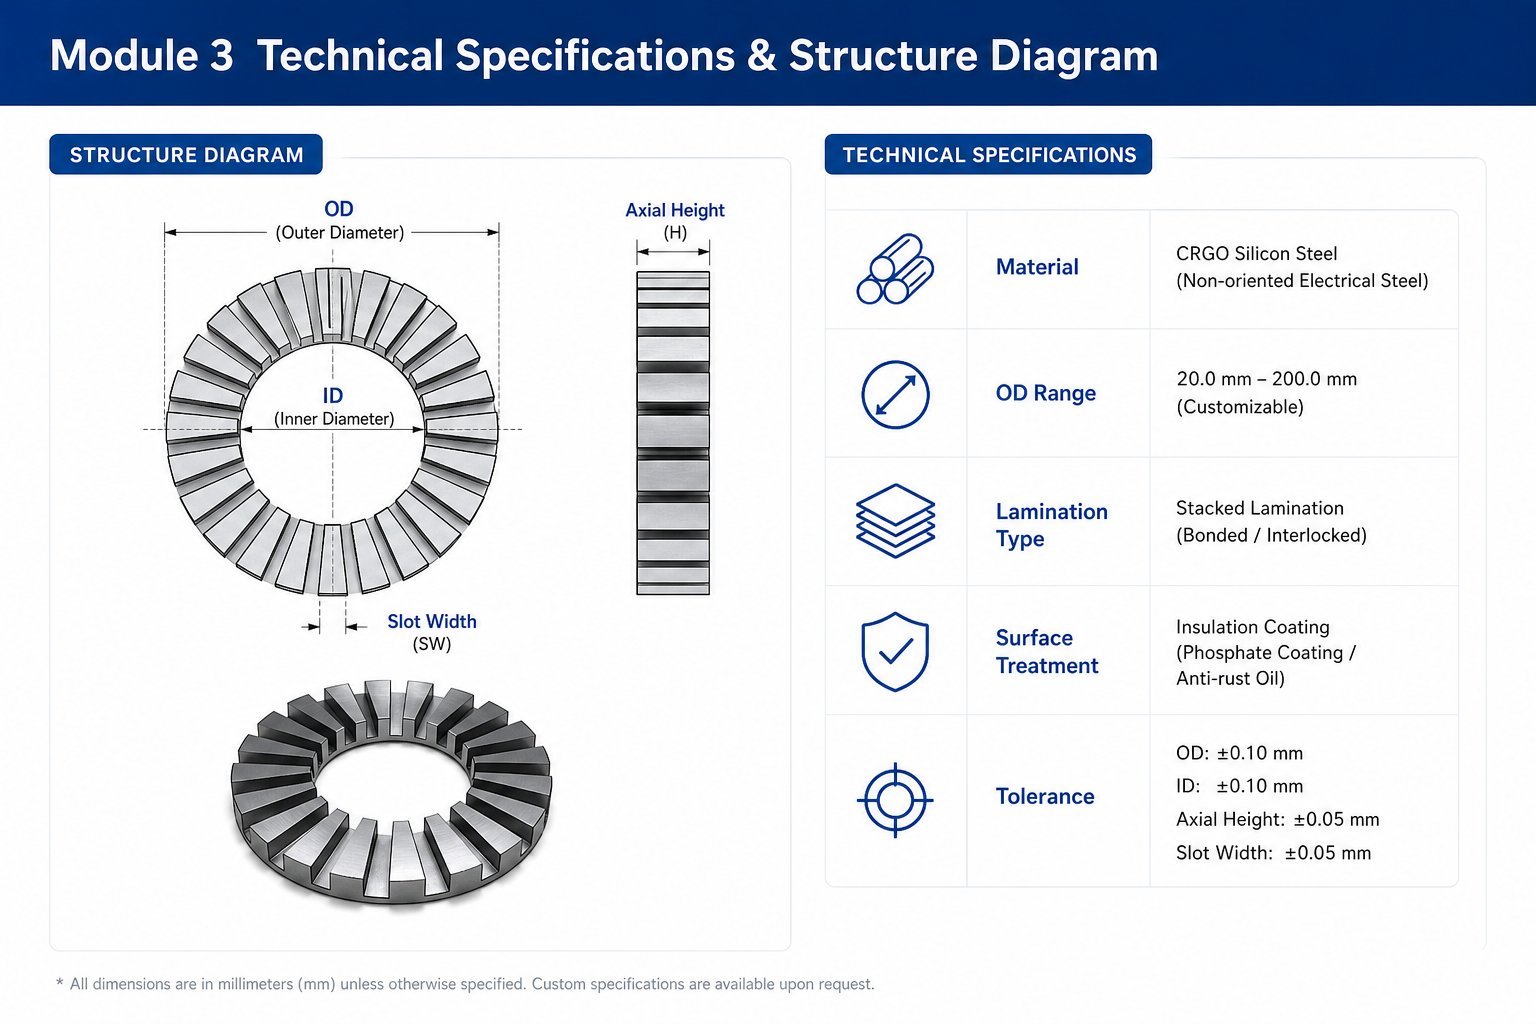
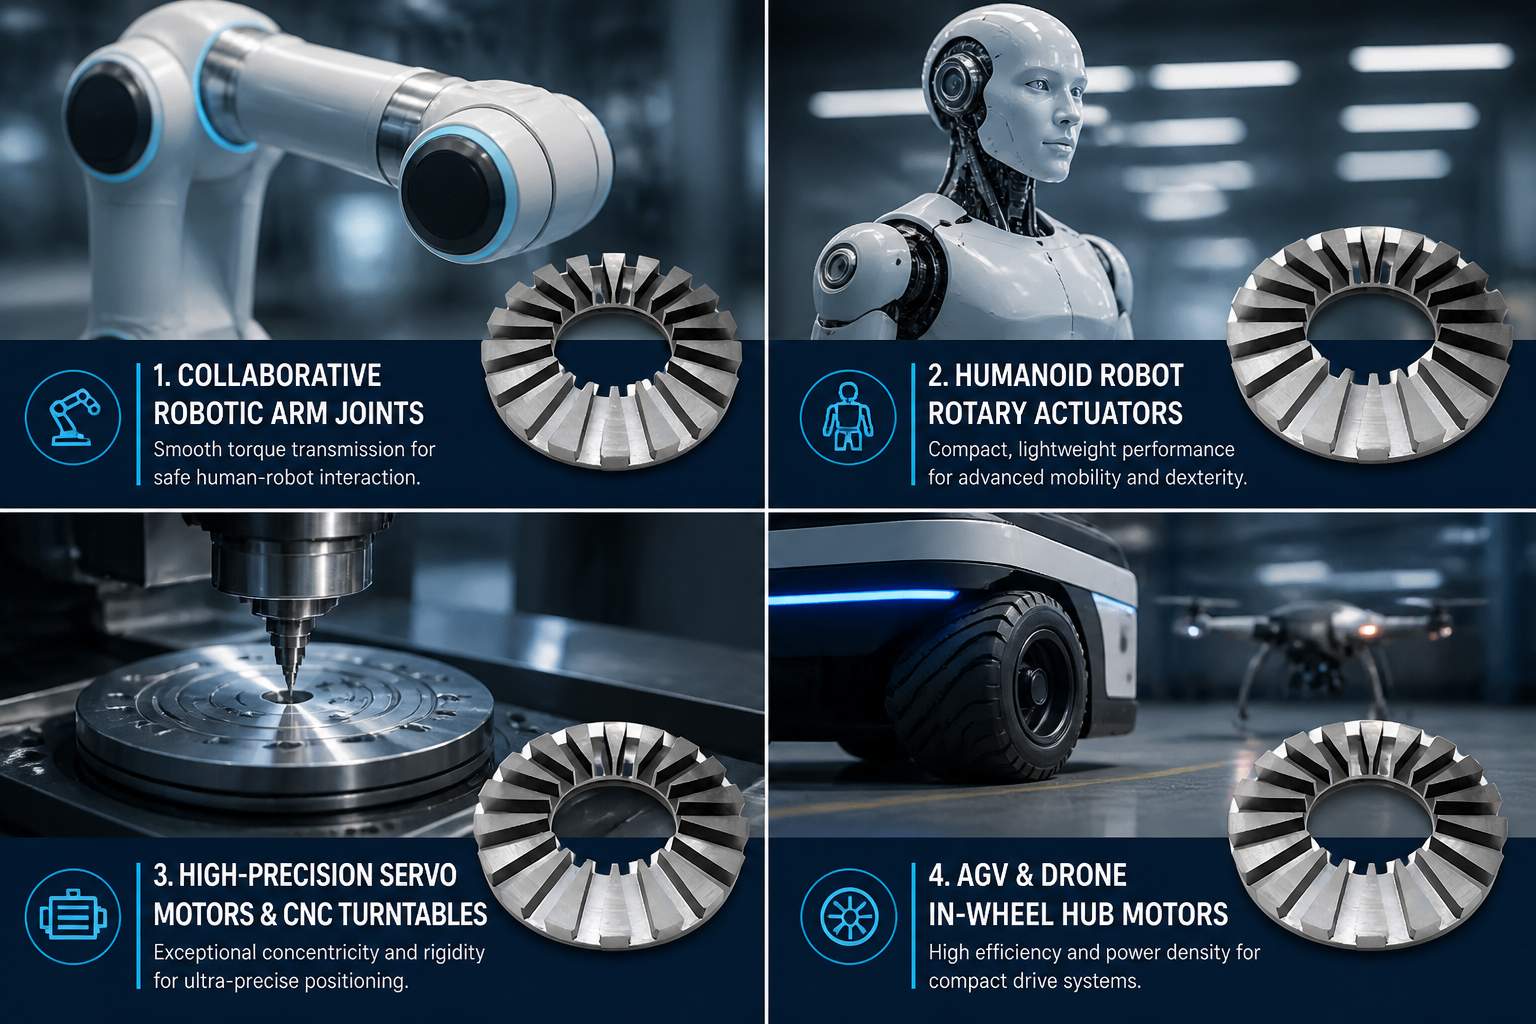
Nuestros núcleos de flujo axial bobinados a medida están diseñados para cumplir con las estrictas exigencias térmicas, dimensionales y magnéticas en campos especializados de control de movimiento:
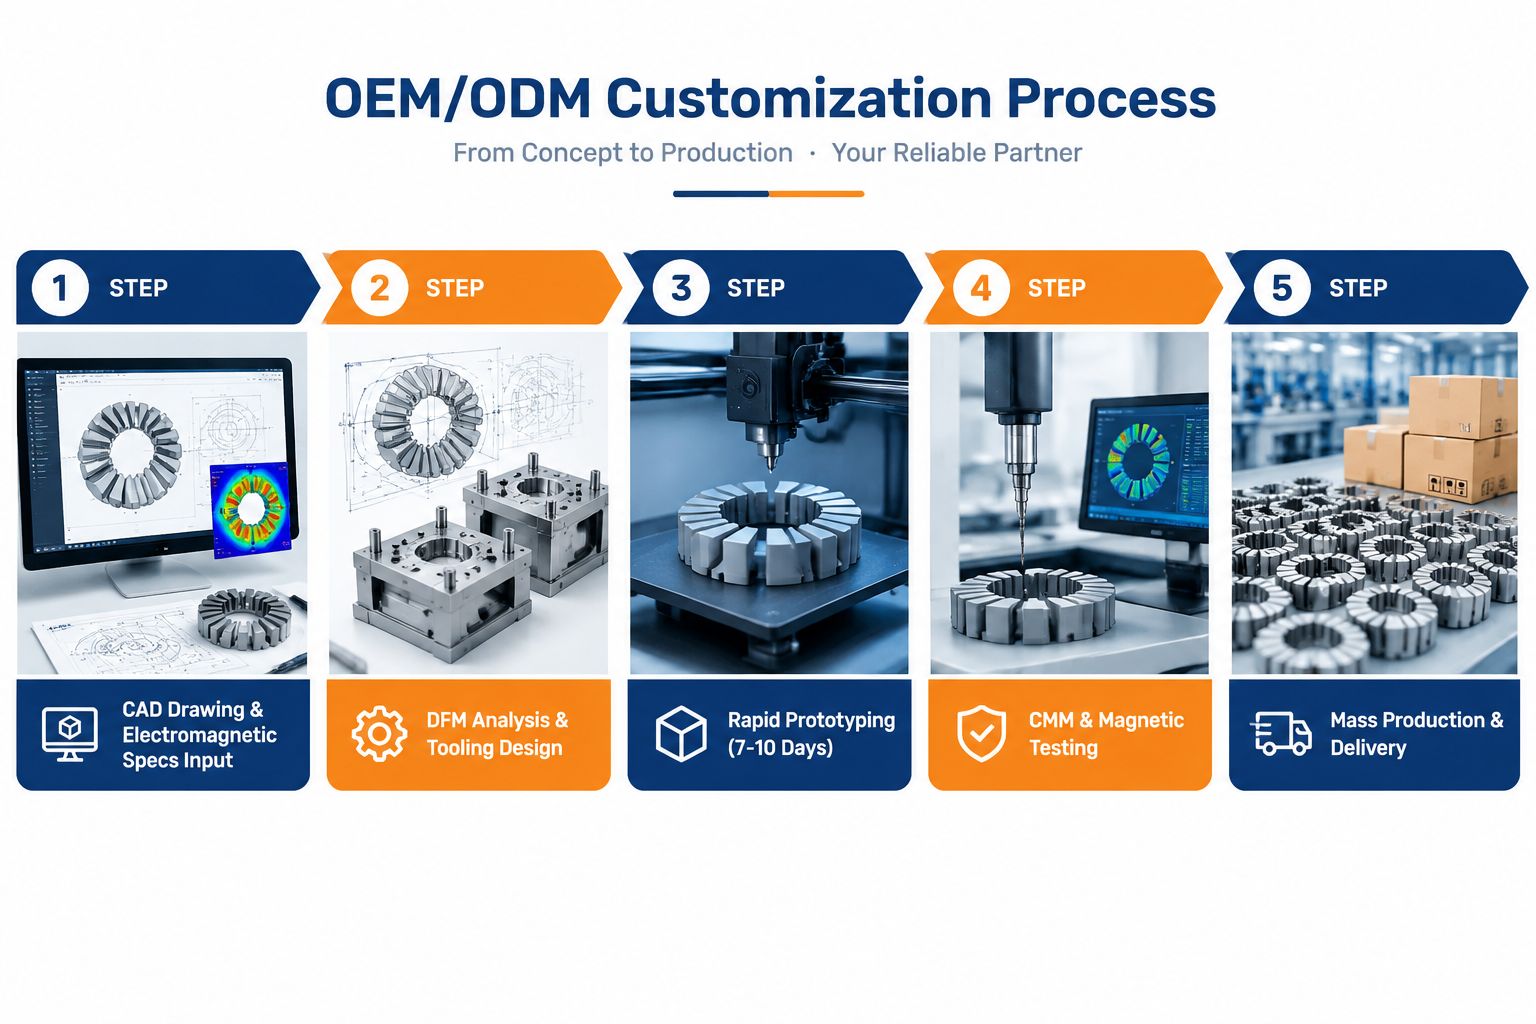
Nos especializamos en la fabricación rápida a medida, adaptada al diseño electromagnético exacto de su motor:
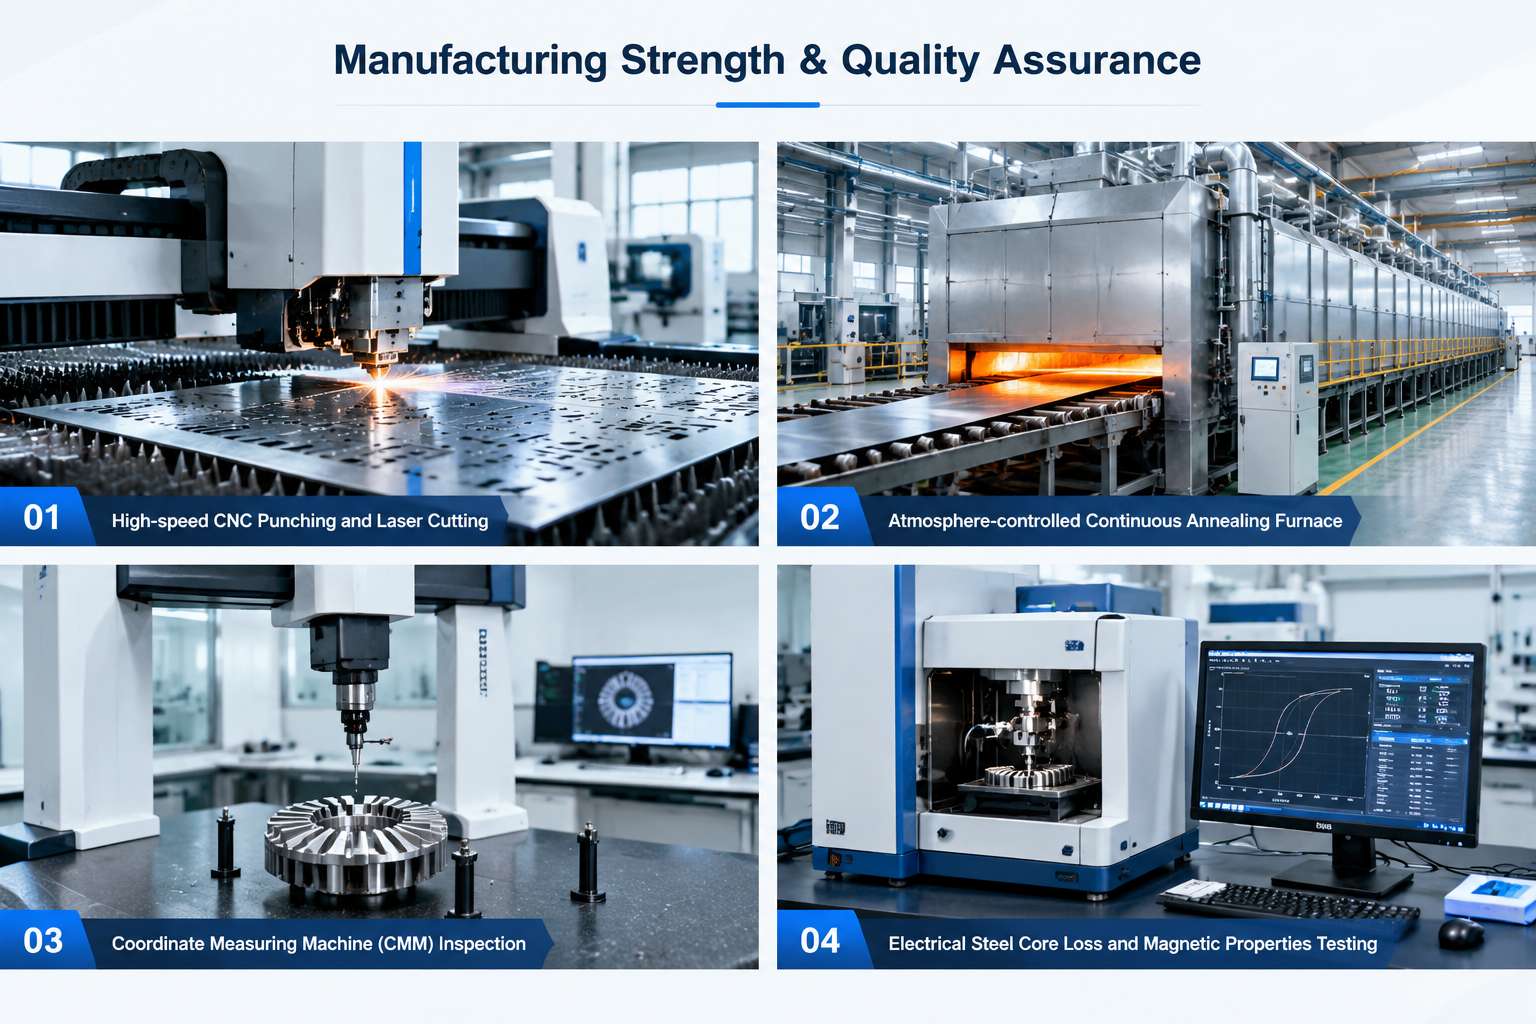
Shunge Steel garantiza una fiabilidad magnética y mecánica excepcional mediante un estricto control de calidad interno:
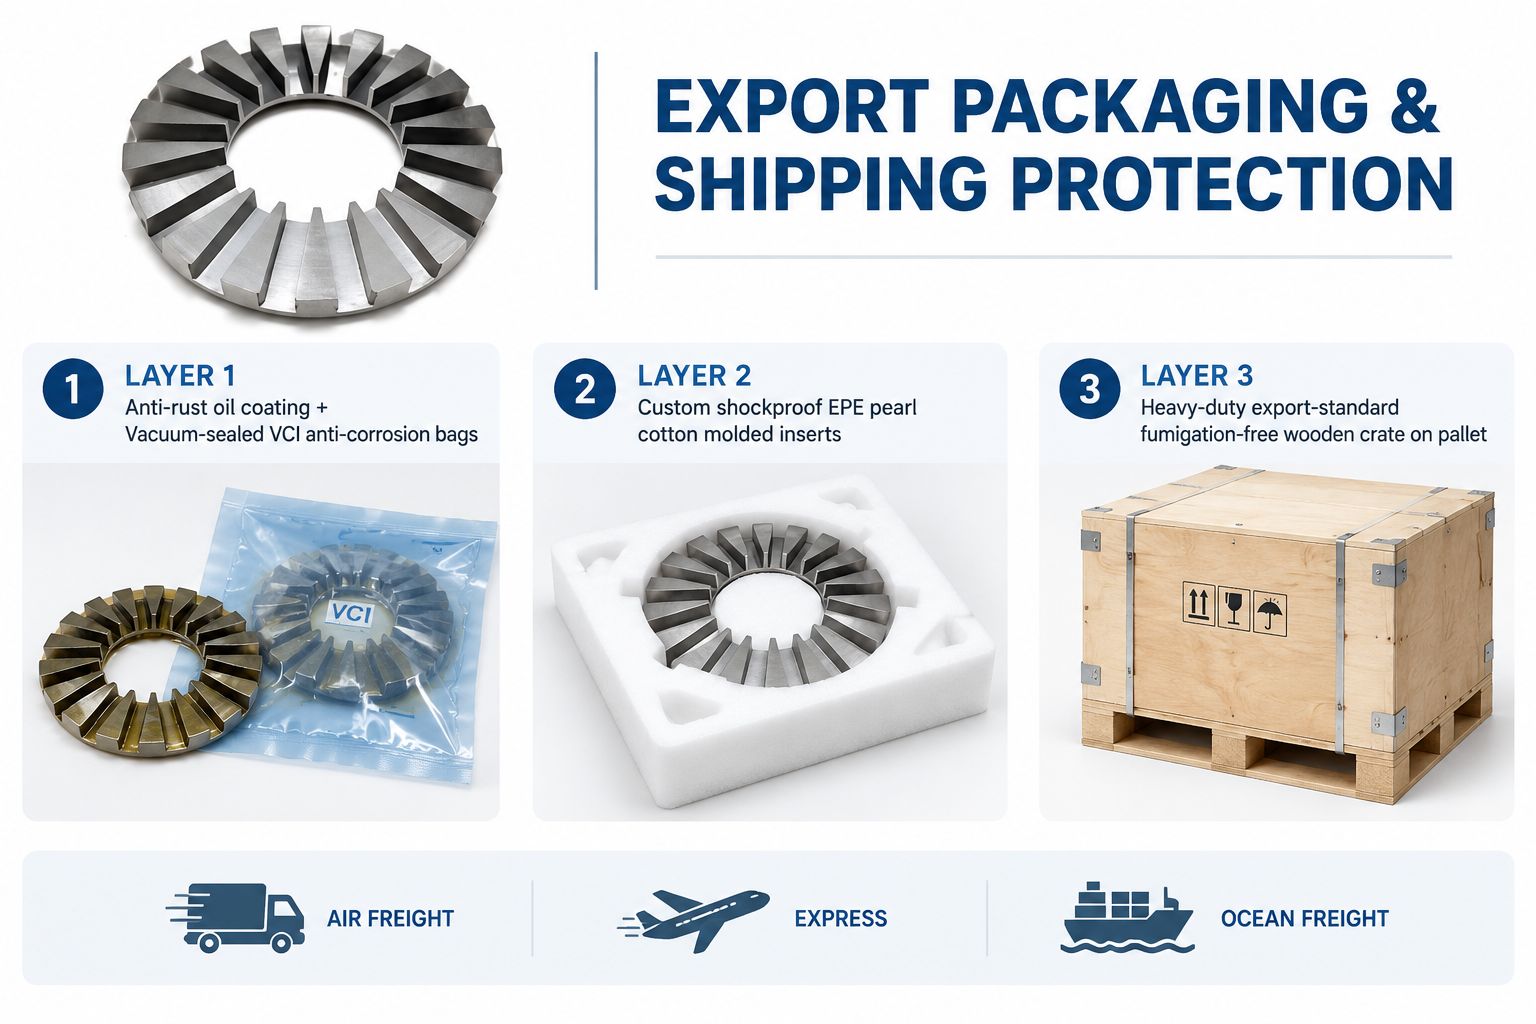
Los núcleos se empaquetan para garantizar la ausencia total de óxido, la protección de la geometría y la conservación de los bordes de las ranuras durante el transporte internacional de larga distancia:
P1: ¿Por qué elegir un núcleo de estator de flujo axial en lugar de un núcleo de flujo radial para los motores de las articulaciones de los robots?
A: Los motores de flujo axial ofrecen una densidad de par significativamente mayor y una longitud axial mucho menor (forma plana). Esto permite integrar el motor directamente en los actuadores de las articulaciones de robots compactos sin añadir voladizos ni inercia innecesarios.
P2: ¿Pueden personalizar el número de ranuras y las dimensiones según nuestro dibujo CAD del motor?
R: Sí. Todos nuestros núcleos de estator de flujo axial se fabrican a medida. Gracias a que las ranuras se forman mediante corte láser CNC de alta precisión en lugar de troqueles de estampado progresivo, podemos producir cualquier geometría, diámetro o ángulo de inclinación de ranura personalizados directamente a partir de sus archivos STEP o DWG.
P3: ¿Qué espesor de acero eléctrico se recomienda para los servomotores robóticos de alta velocidad?
A: Para frecuencias de funcionamiento elevadas (por ejemplo, superiores a 400 Hz), recomendamos acero eléctrico de calibre fino (de 0,10 mm a 0,20 mm) para minimizar las pérdidas por corrientes parásitas de alta frecuencia y el aumento de temperatura. Para frecuencias estándar, 0,27 mm o 0,35 mm resultan muy económicos.
P4: ¿Cómo se evitan los cortocircuitos entre capas durante el corte de ranuras por láser?
A: Utilizamos ópticas de corte láser de alta velocidad optimizadas y parámetros de gas inerte auxiliar para garantizar bordes lisos y sin rebabas. Además, el desbarbado posterior al proceso y los recubrimientos aislantes mantienen la resistencia de aislamiento entre capas.
P5: ¿Cuál es el plazo de entrega habitual para las muestras de prototipo?
R: Dado que no se requiere ningún utillaje de estampado, los núcleos de estator prototipo se fabrican y envían normalmente en un plazo de 7 a 12 días laborables tras la confirmación del dibujo CAD.
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
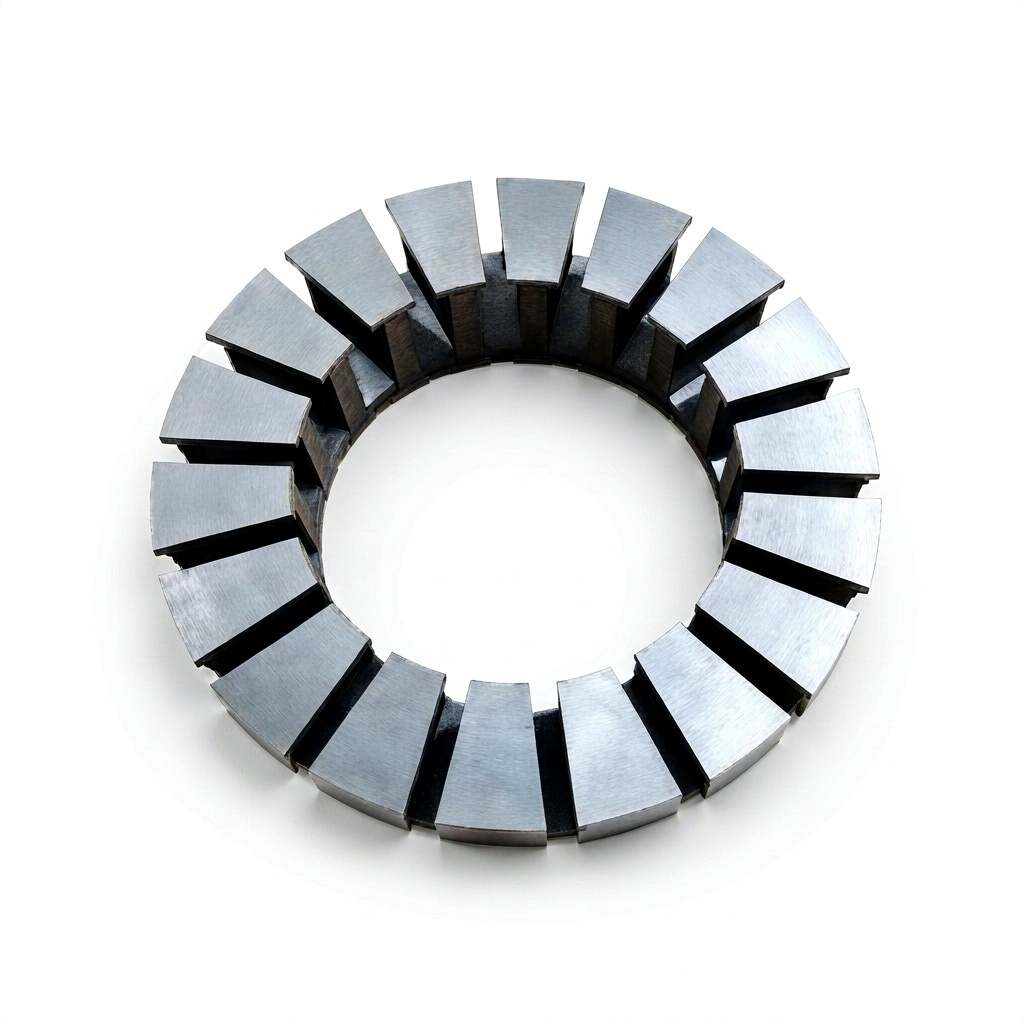
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
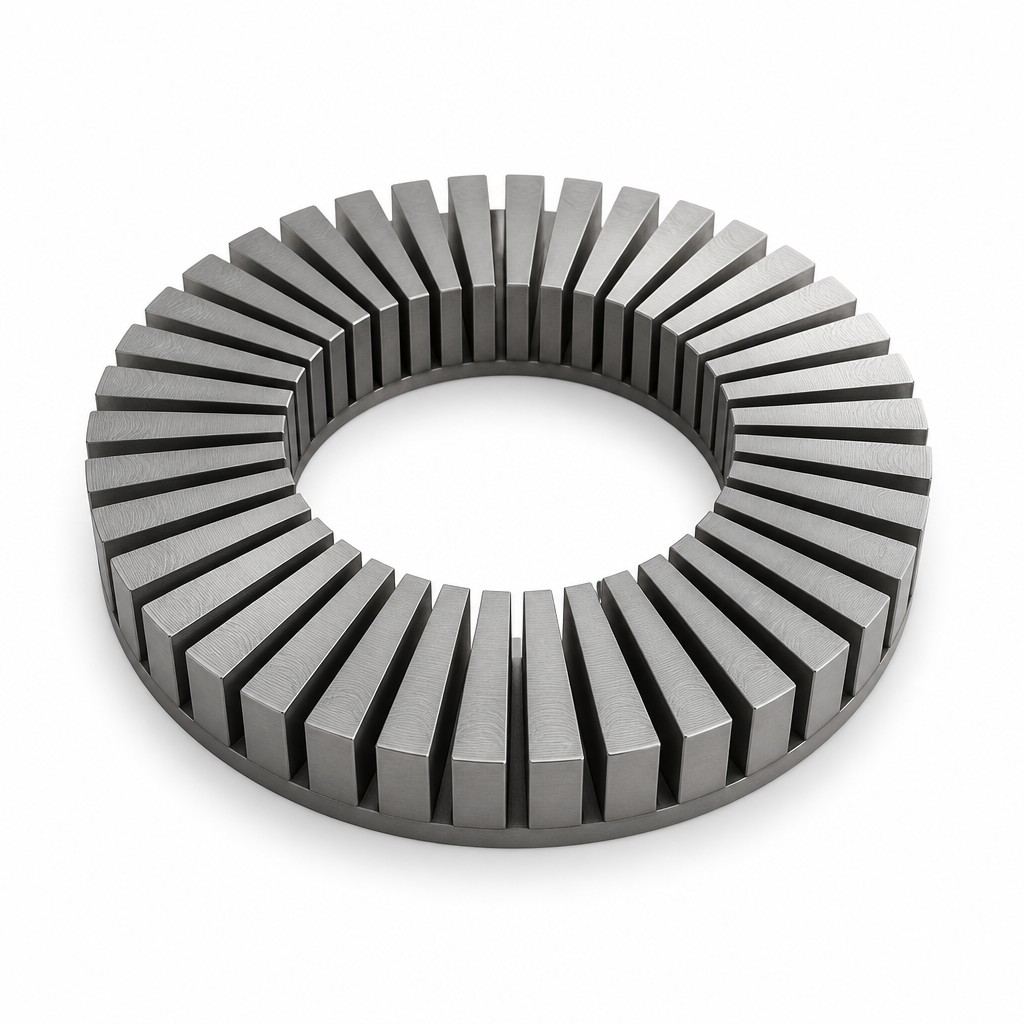
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
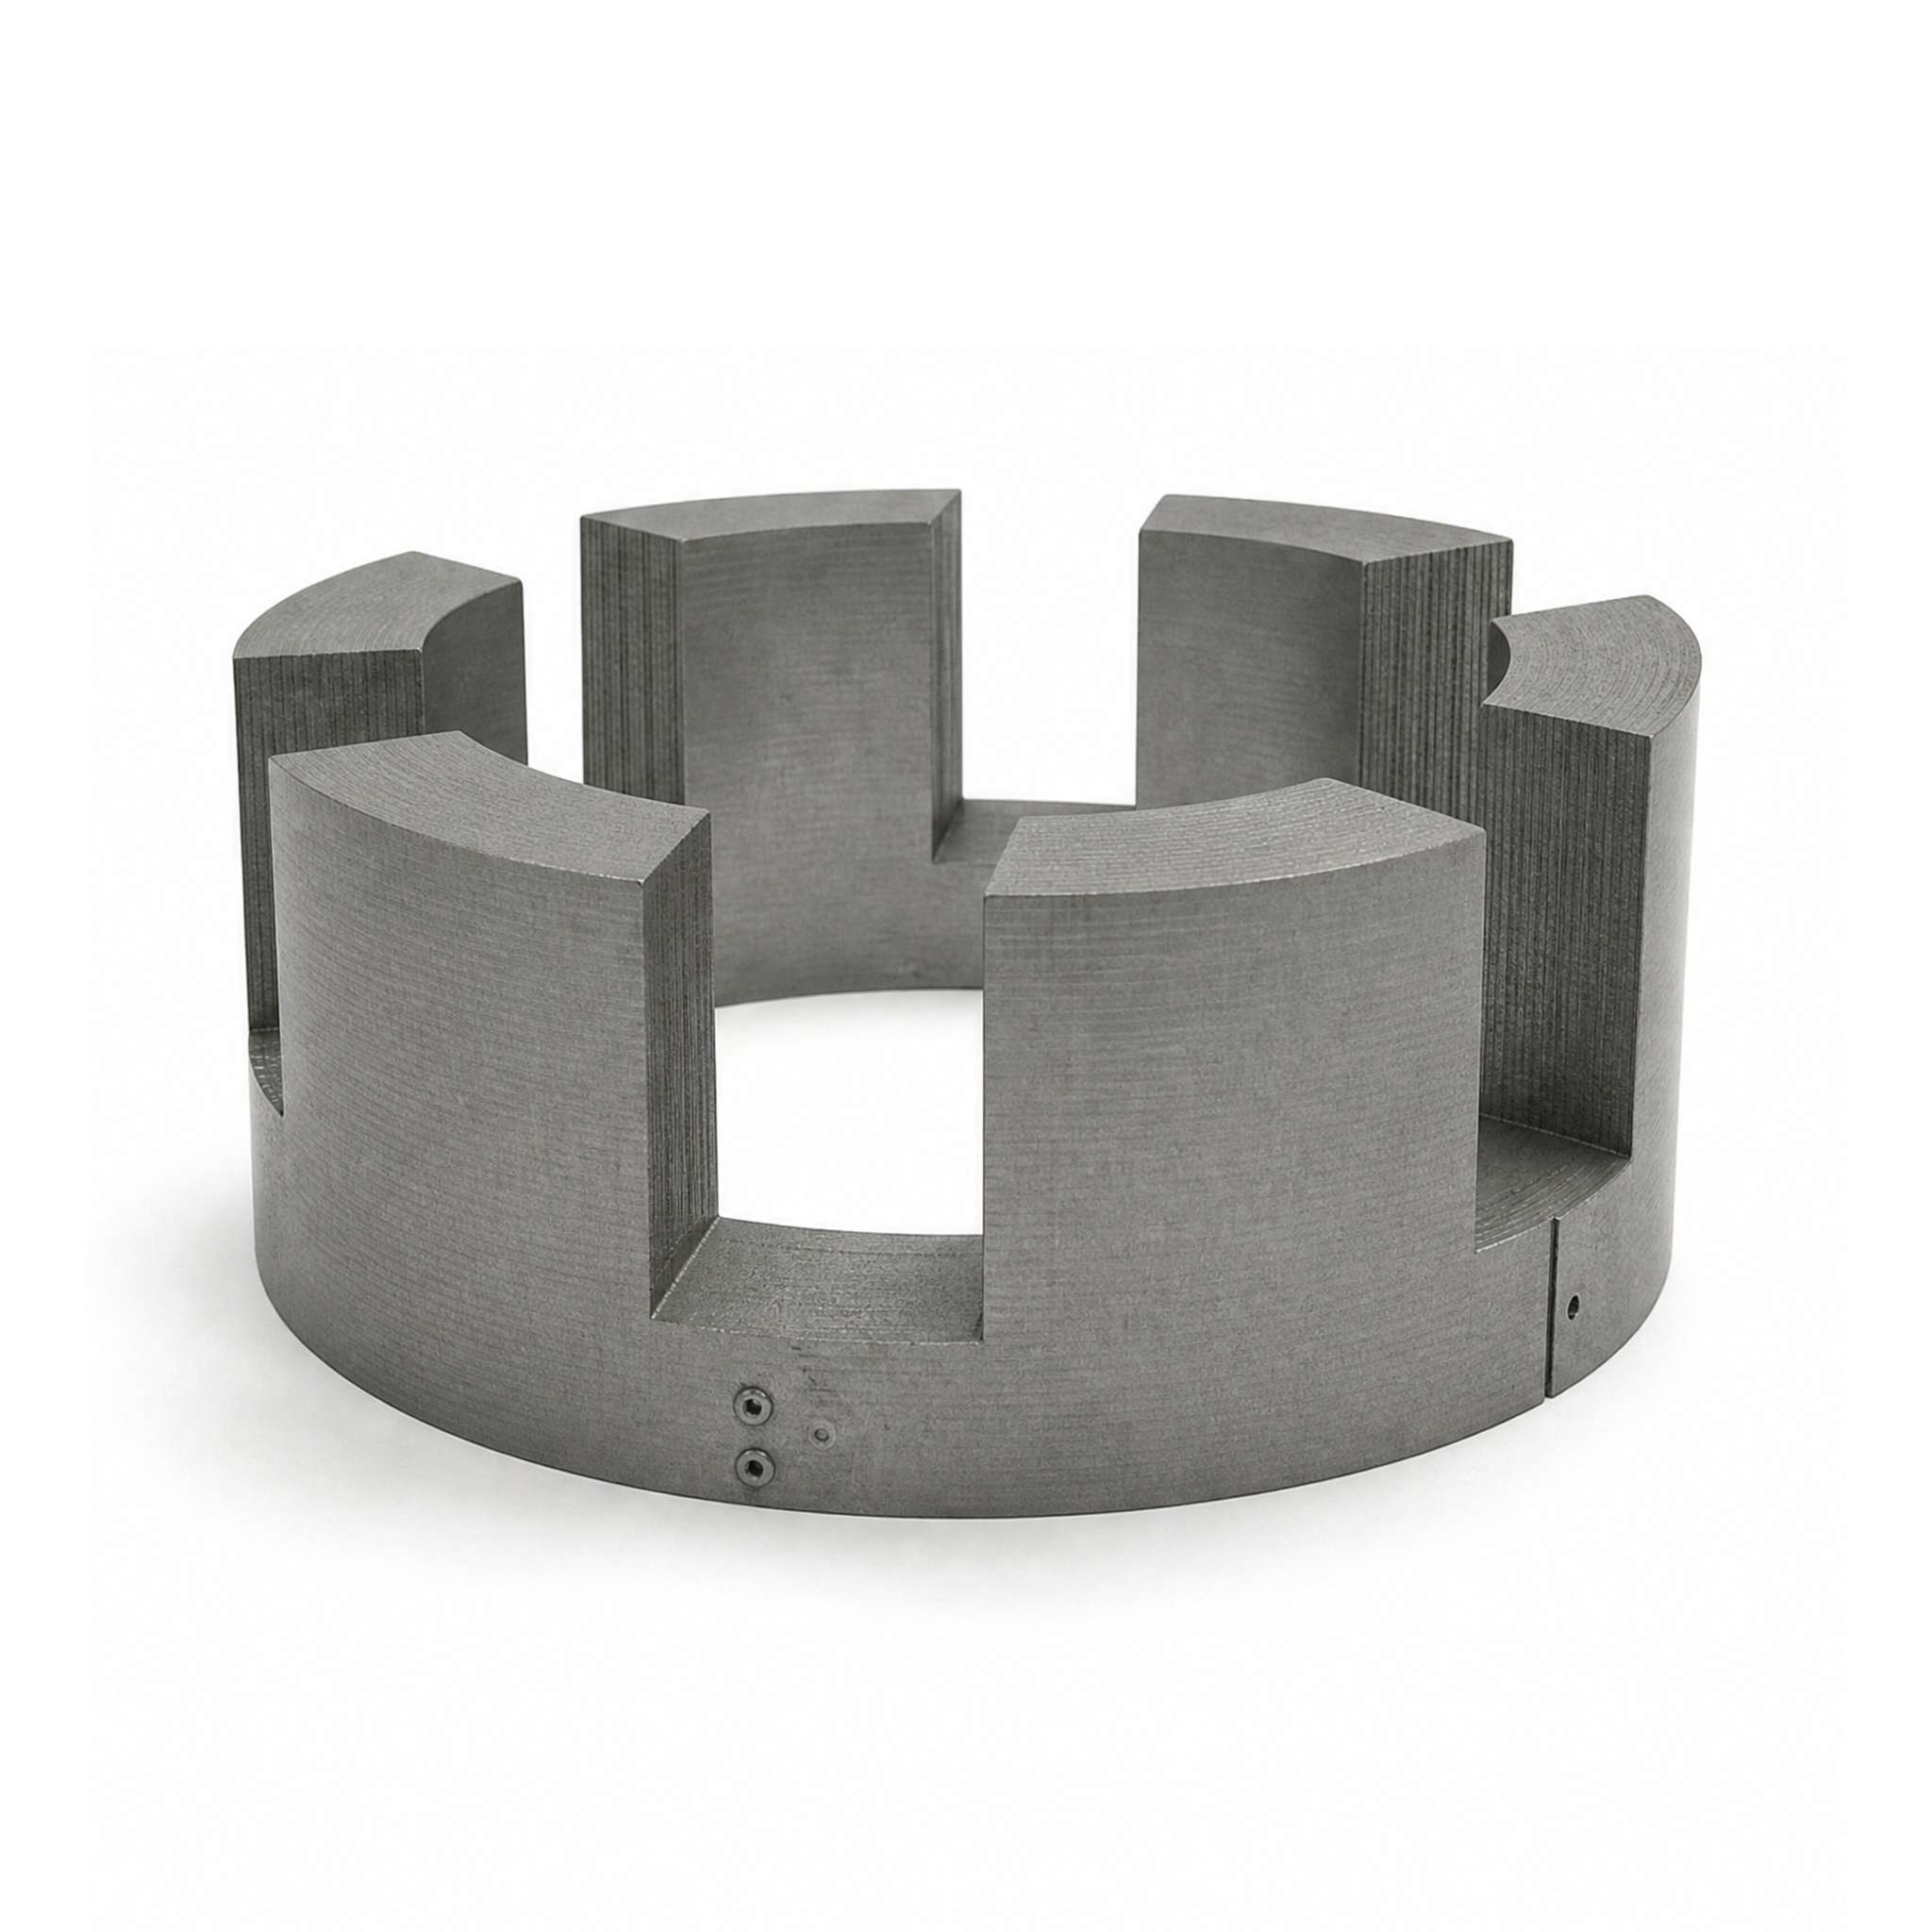
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
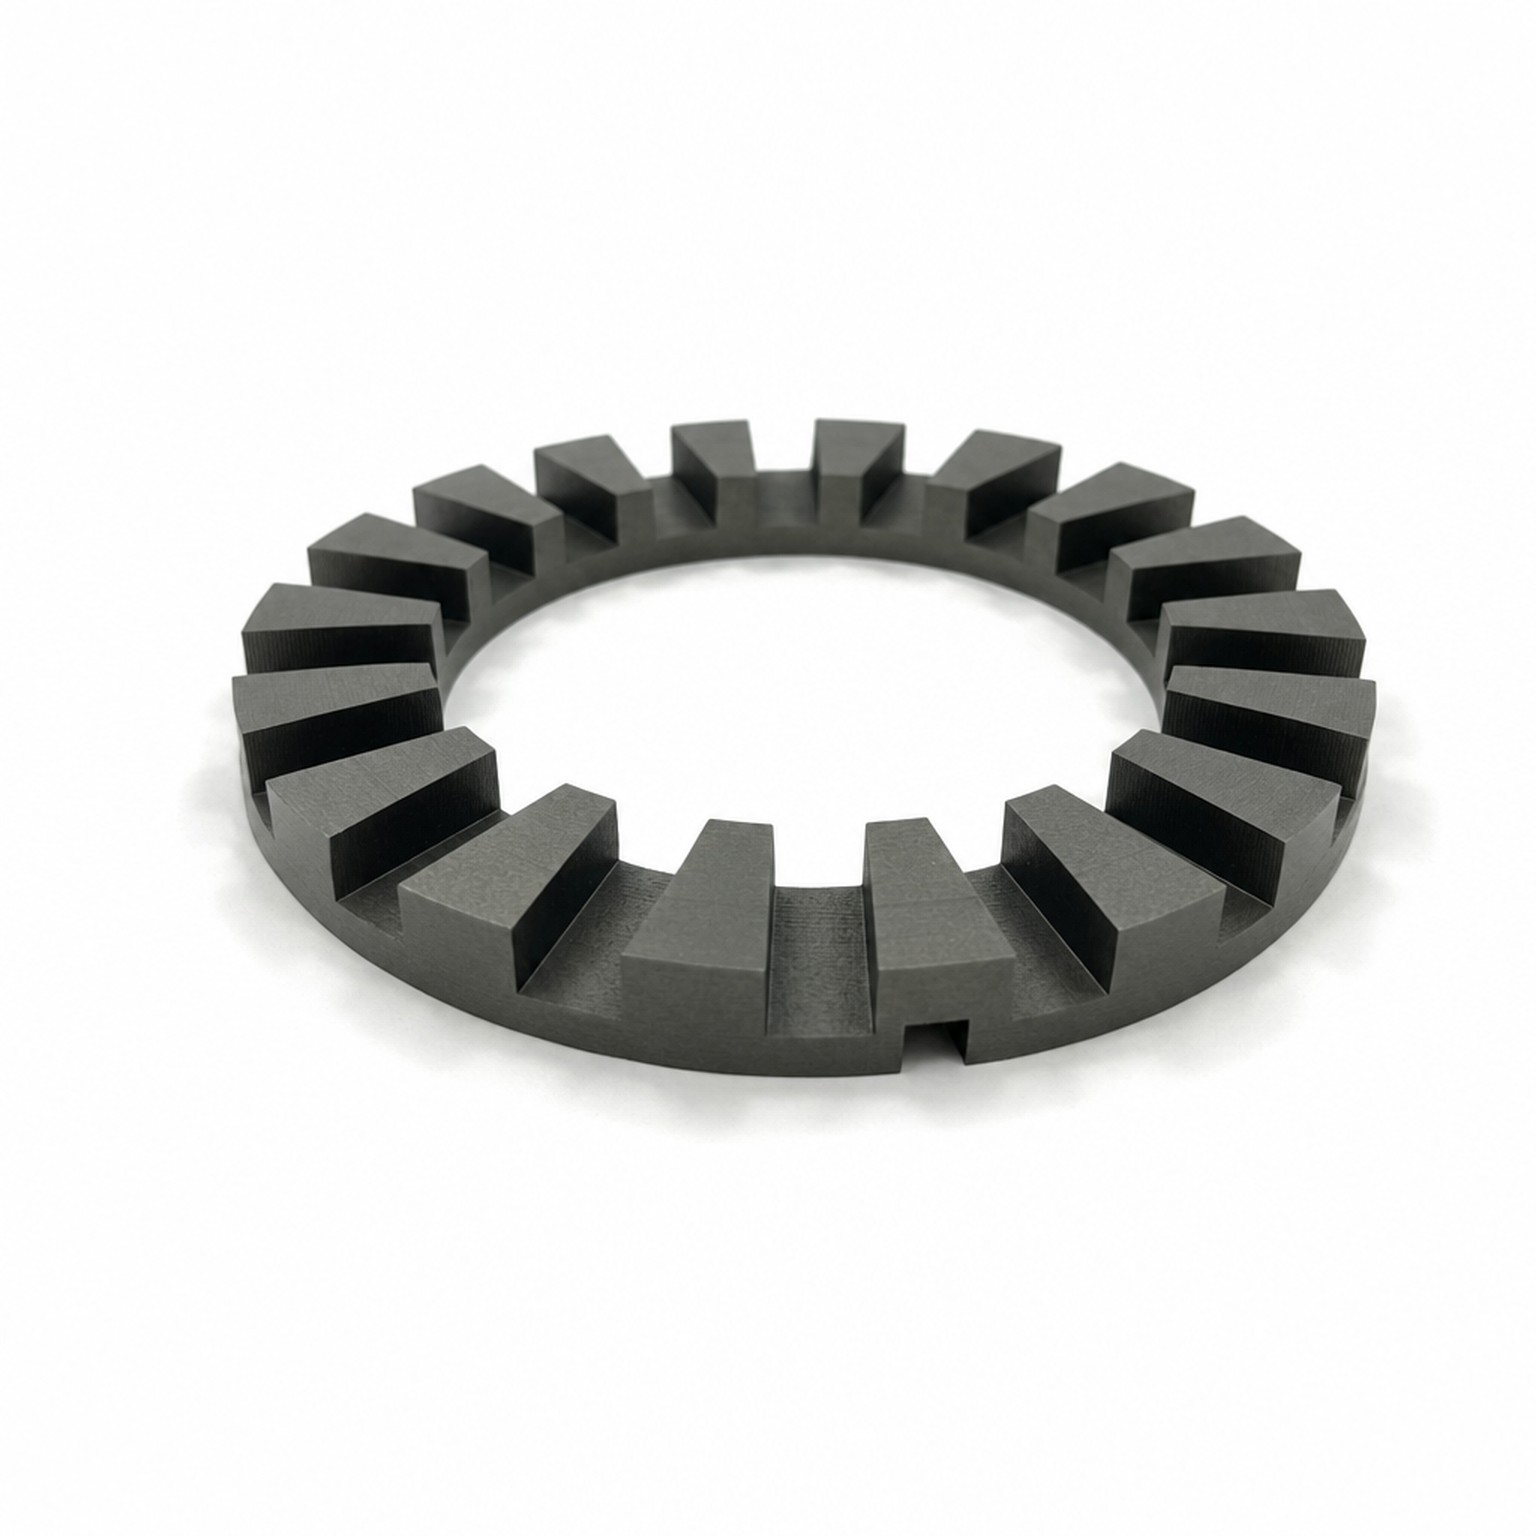
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
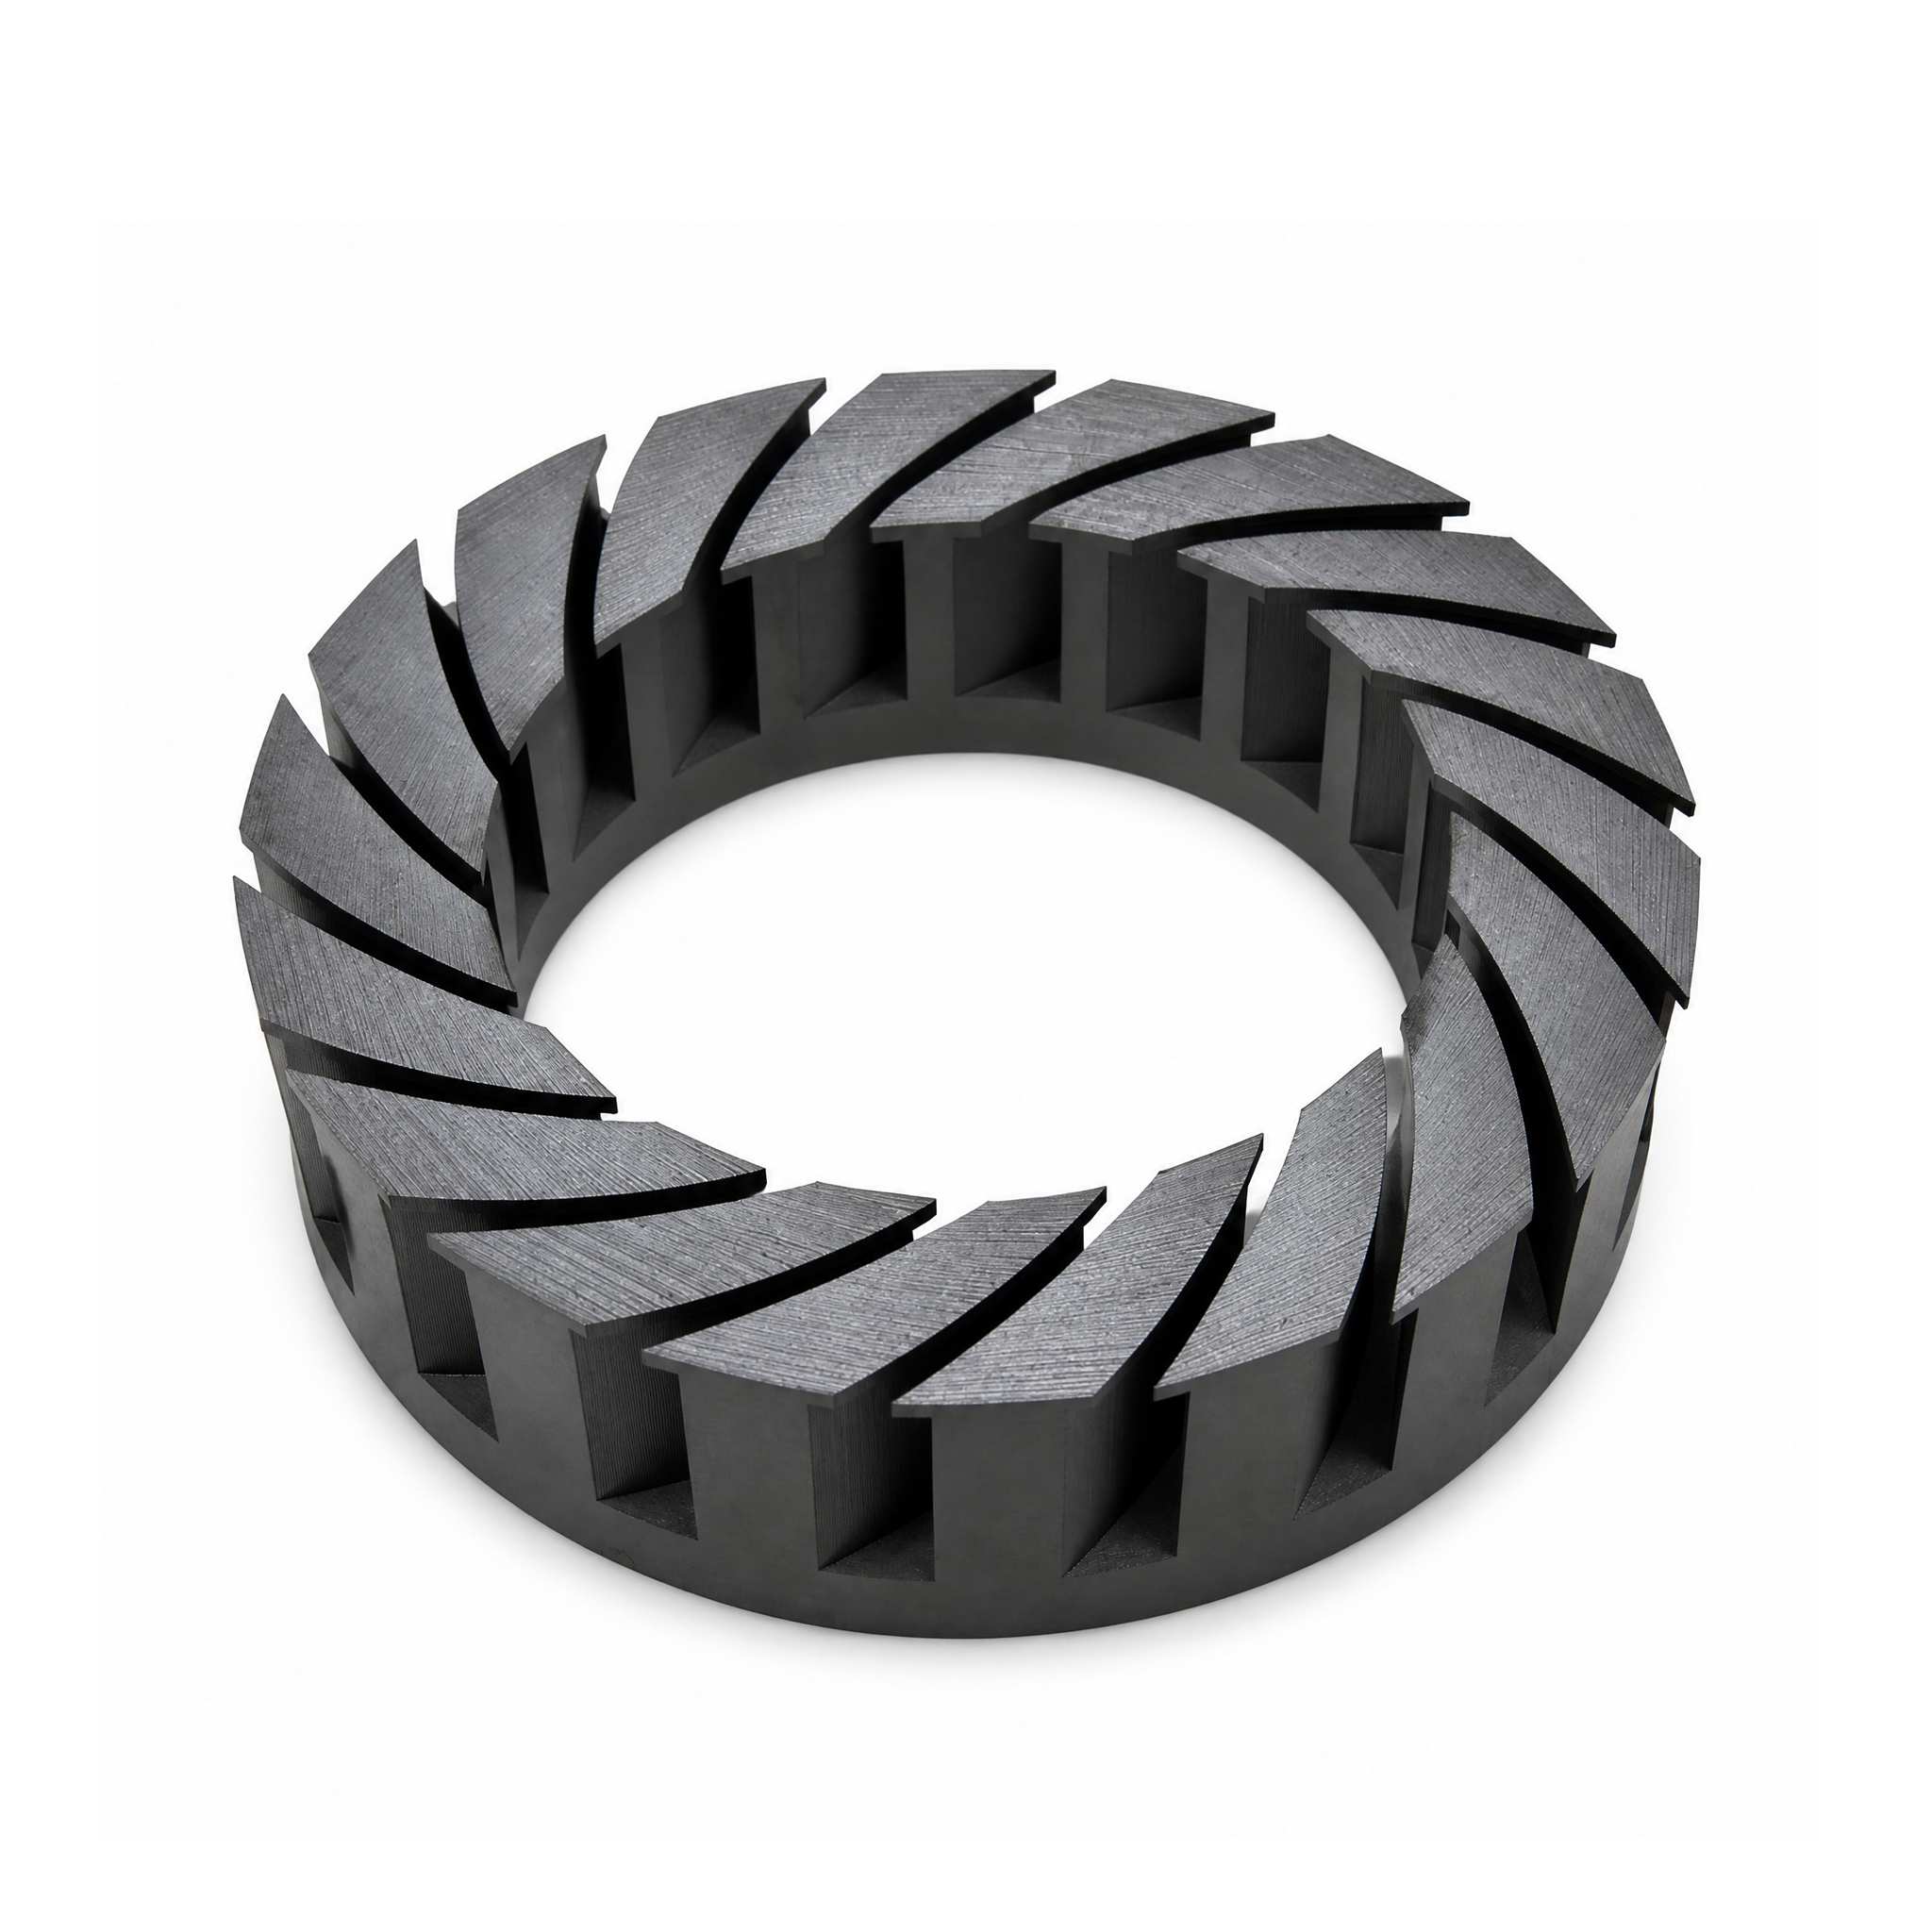
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
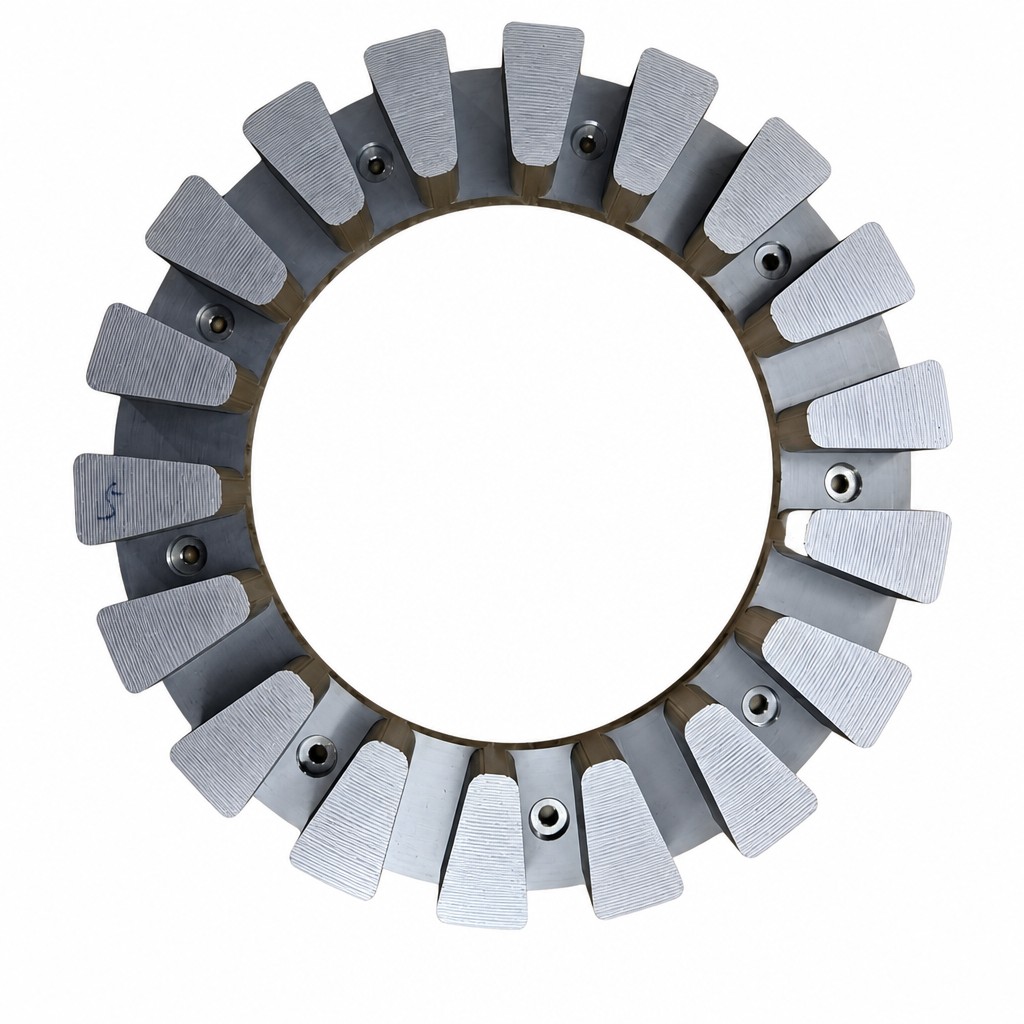
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
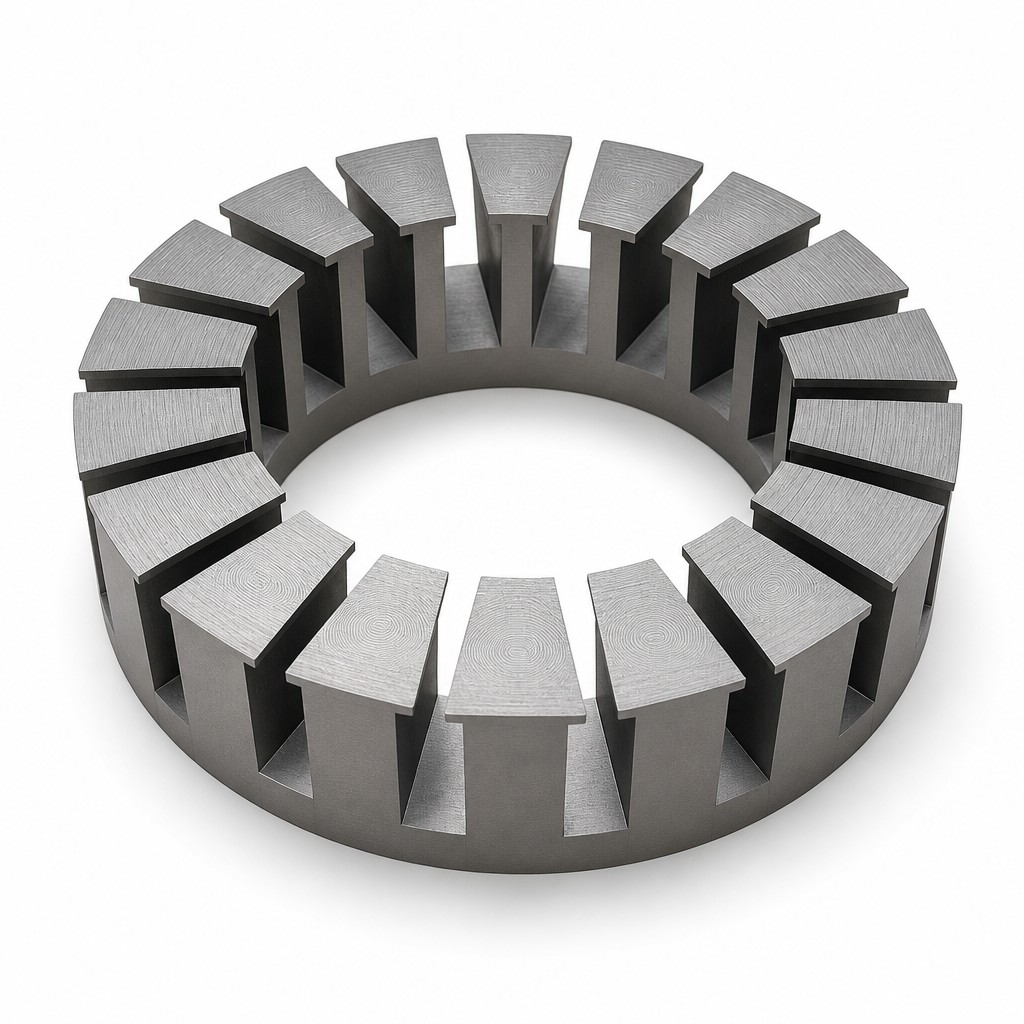
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
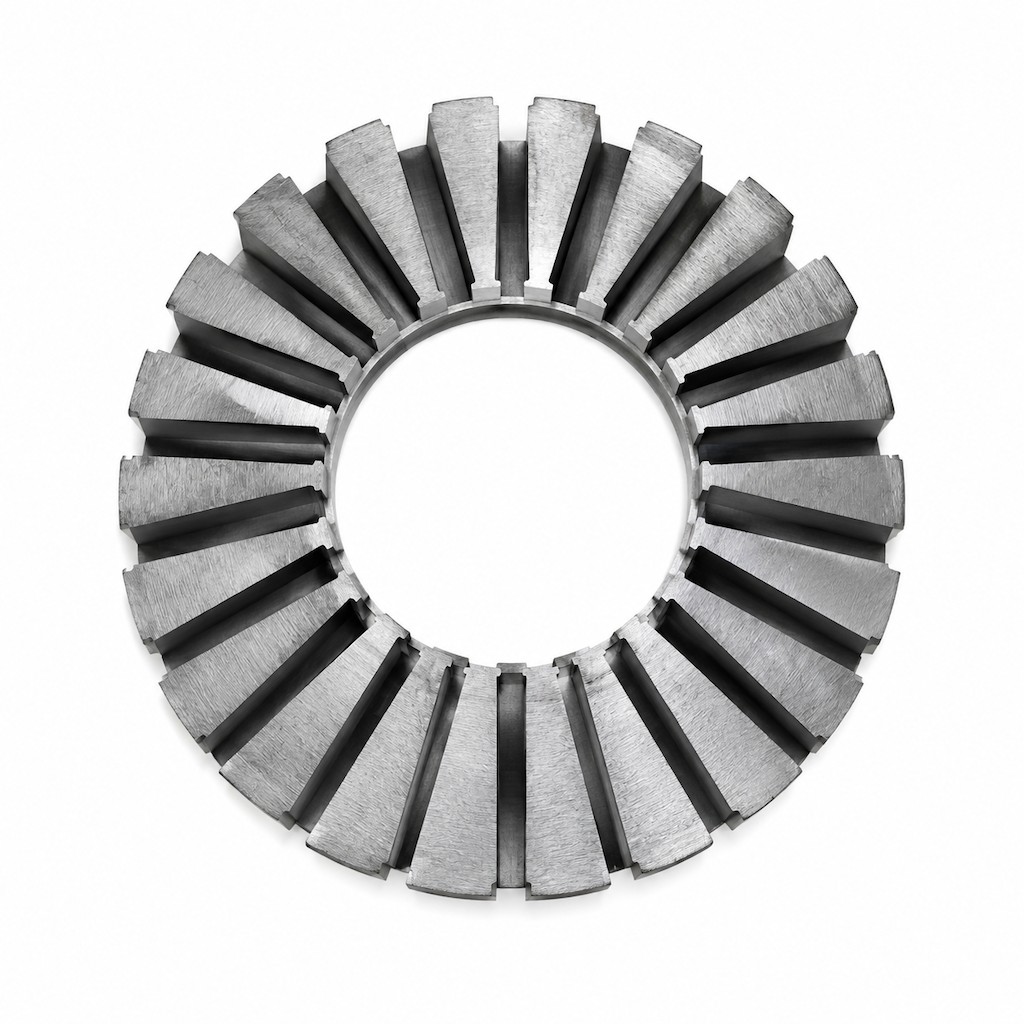
Núcleos de estator de flujo axial bobinados a medida, diseñados específicamente para actuadores de articulaciones robóticas, articulaciones de robots humanoides y servomotores de precisión. Fabricados con acero eléctrico de calibre fino (0,10 mm–0,35 mm) con ranuras radiales de alta precisión formadas por láser, ofrecen un espesor axial ultracompacto, una alta densidad de par y cero costes de utillaje de estampado para la creación rápida de prototipos y la producción en serie.
Dirección : Room 201, West Building A, Dawei Logistics, Xihai Industrial Zone, Lecong Town, Shunde District, Foshan City
Puedes darte de baja en cualquier momento. Para ello, consulte nuestra información de contacto en el aviso legal.


 IPv6 RED SOPORTADA
We will contact you as soon as possible
Hi! Click one of our members below to chat on








